Auf dieser Seite möchte ich den Zusammenbau des Stationärmotors Felix ausführlich dokumentieren. Anhand zahlreicher Bilder zeige ich Schritt für Schritt, wie aus den vielen einzelnen Rohteilen und Bauteilen nach und nach ein vollständiger und funktionsfähiger Verbrennungsmotor entsteht.
Bei der Baubeschreibung lege ich besonderen Wert auf aussagekräftige Bilder und Detailaufnahmen. Viele Montageschritte lassen sich anhand eines Fotos wesentlich einfacher nachvollziehen als durch eine lange schriftliche Erklärung. Ergänzend dazu gebe ich an verschiedenen Stellen praktische Hinweise und erläutere Besonderheiten, auf die bei der Fertigung und beim Zusammenbau geachtet werden sollte.
Die Baubeschreibung ist als Ergänzung zur mitgelieferten Bauanleitung gedacht. Sie soll den Aufbau des Motors erleichtern, offene Fragen beantworten und einen möglichst guten Eindruck davon vermitteln, wie die einzelnen Bauteile zusammengefügt werden.
Ich wünsche viel Freude beim Zusammenbau des Stationärmotors Felix und hoffe, dass diese bebilderte Dokumentation dabei eine hilfreiche Unterstützung ist.
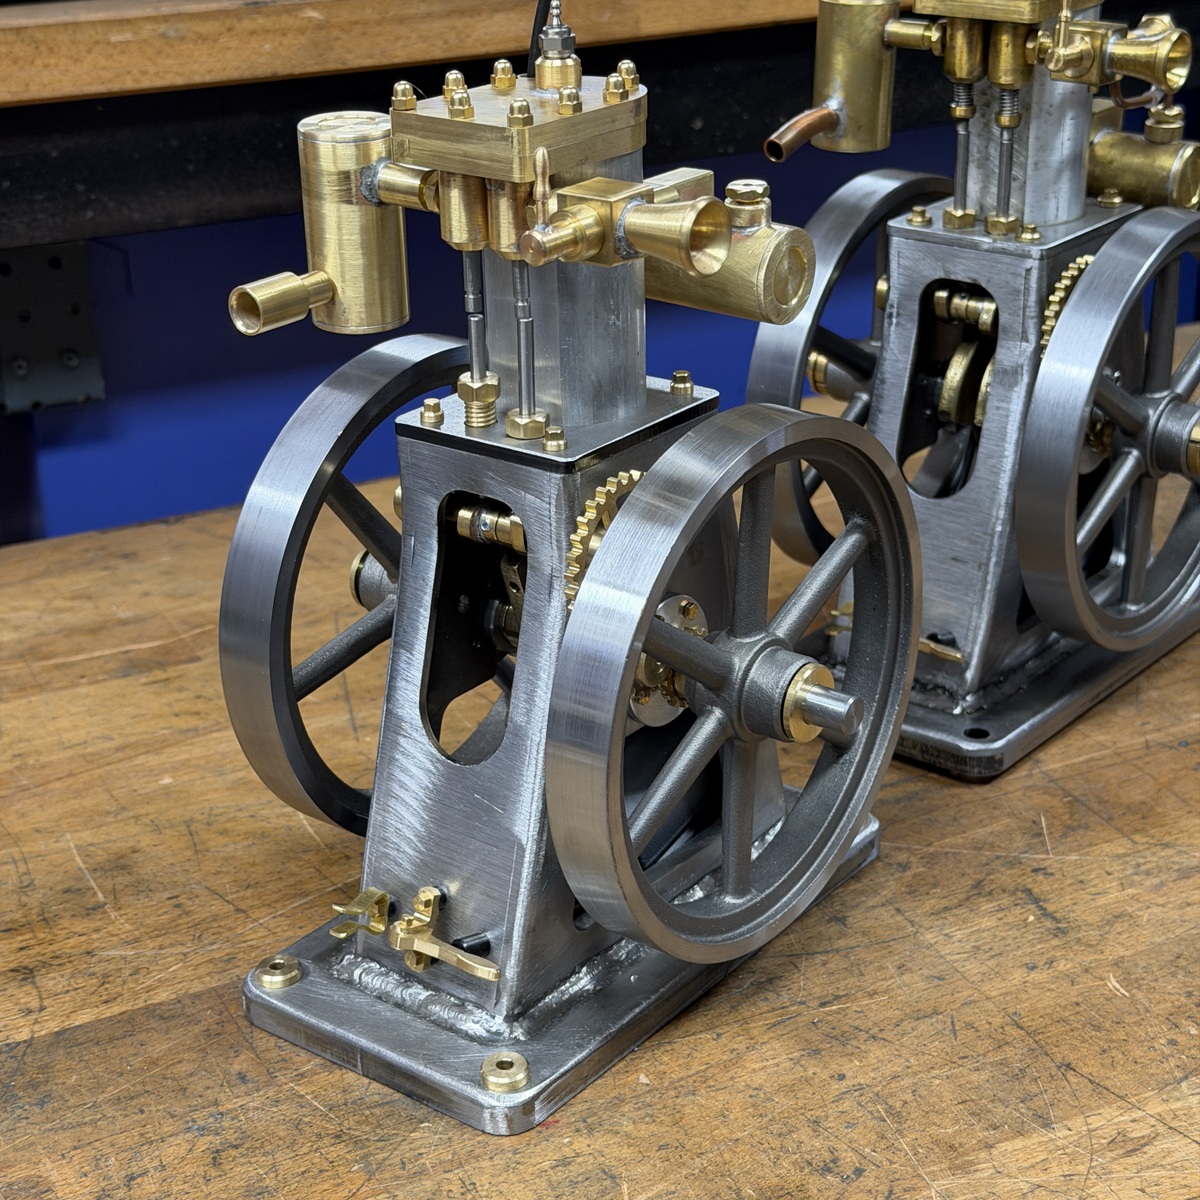
Der Stationärmotor Felix – vom Rohteil zum fertigen Modell.
1. Überblick und Vorbereitung
Bauteile und Kleinteile im Überblick
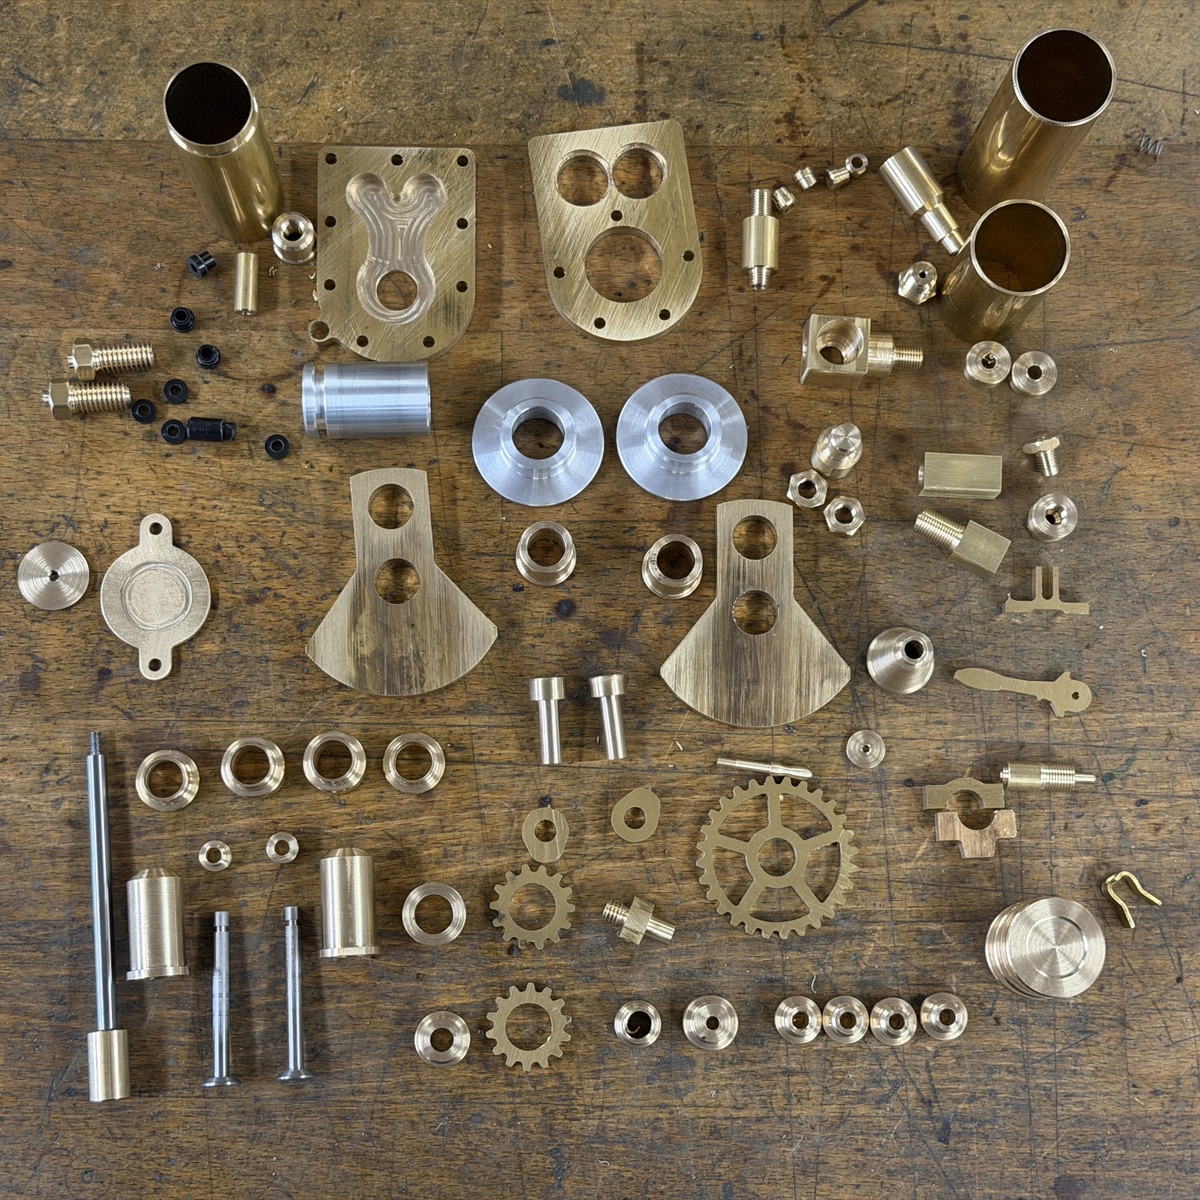
Alle Teile sind fertig bearbeitet und liegen für die Montage bereit. Bei meinem Prototyp habe ich zunächst sämtliche Drehteile gefertigt, um dabei die Zeichnungen noch einmal zu kontrollieren und bei Bedarf zu korrigieren. Für diesen Baubericht sind die Arbeitsschritte nach Baugruppen geordnet.
Beim Nachbau empfehle ich, zwischendurch schon kleinere Baugruppen zu montieren. Vergaser, Auspuff oder Zylinderkopf lassen sich gut jeweils als eigene Baugruppe fertigen und zusammensetzen. So wächst der Motor Stück für Stück, die Arbeit bleibt abwechslungsreich und man hat immer wieder ein fertiges Ergebnis in der Hand.
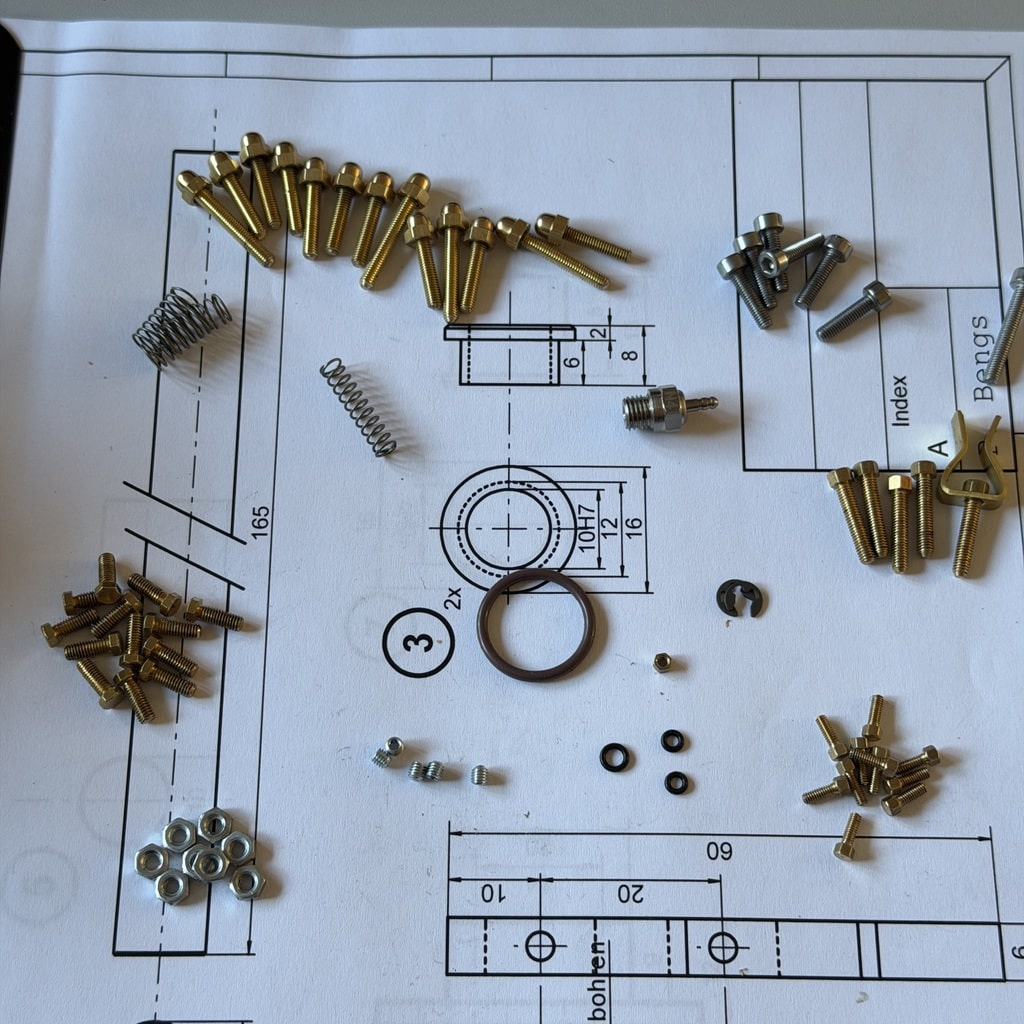
Alle benötigten Schrauben, Federn, Madenschrauben und O-Ringe im Überblick.
2. Den Stahlsockel herstellen
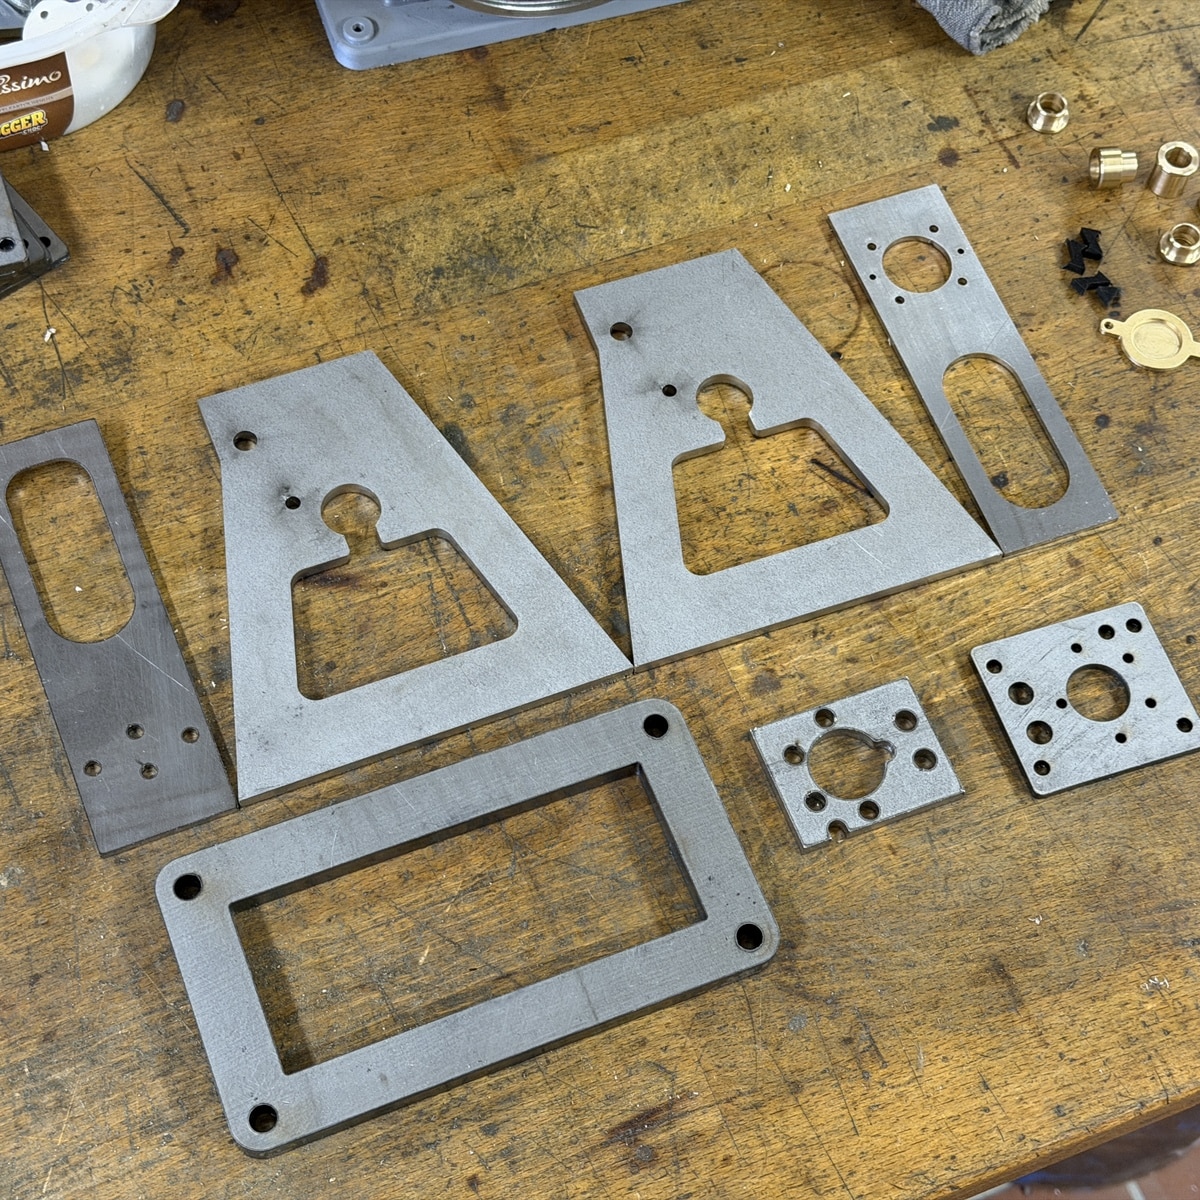
Alle benötigten Laserteile liegen dem Bausatz bereits präzise zugeschnitten bei. An einigen Bauteilen müssen lediglich noch die entsprechenden Bohrungen eingebracht und M3-Gewinde geschnitten werden.
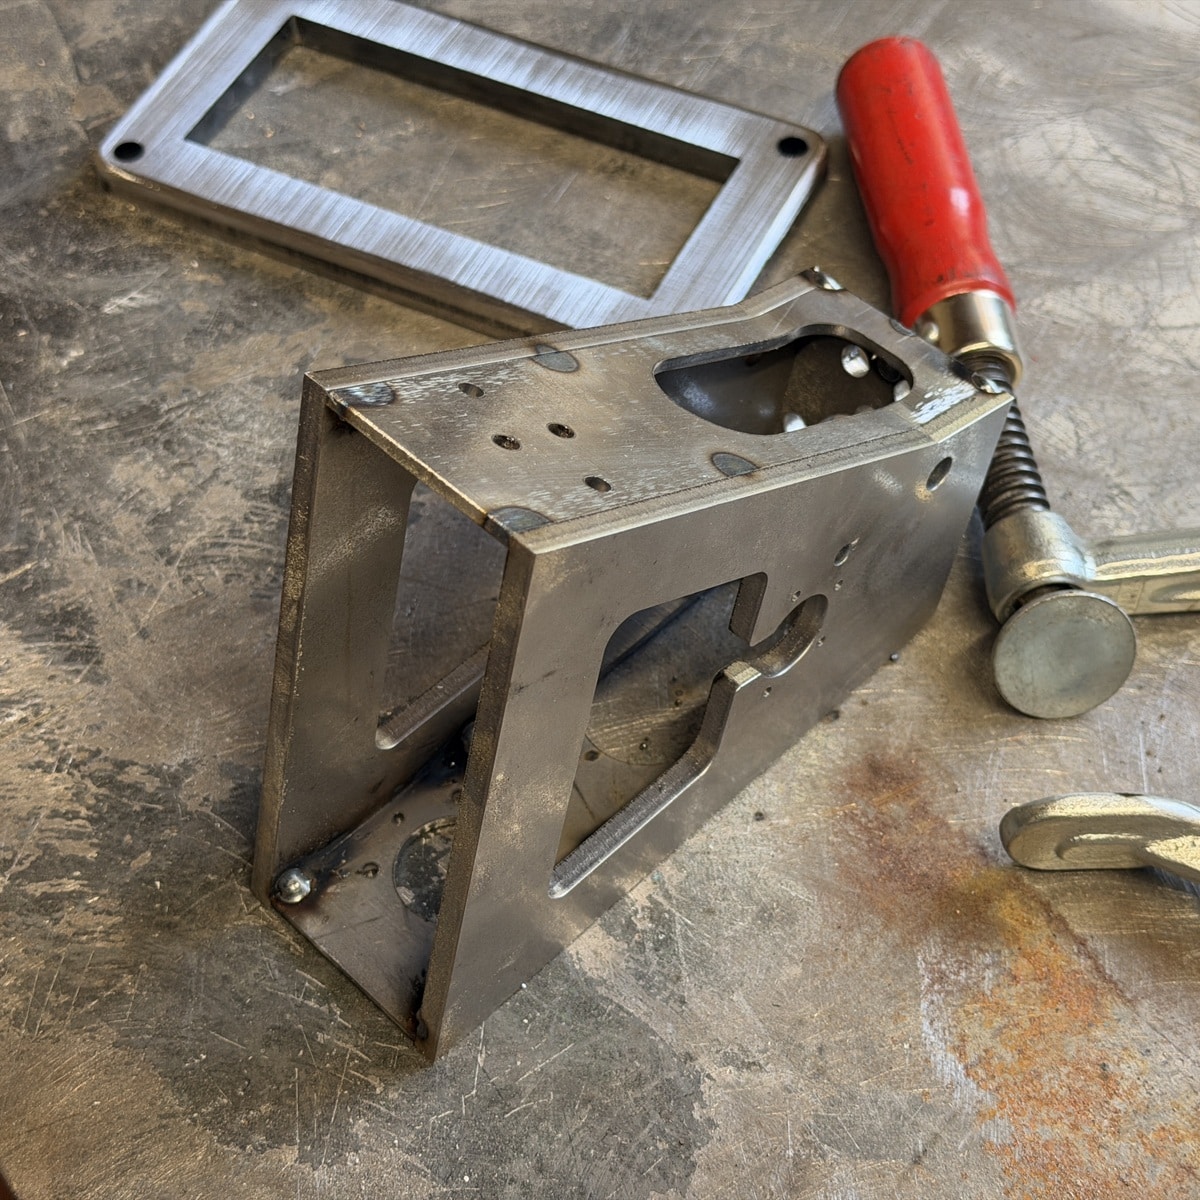
Der Sockel wird nur auf der Innenseite geheftet.
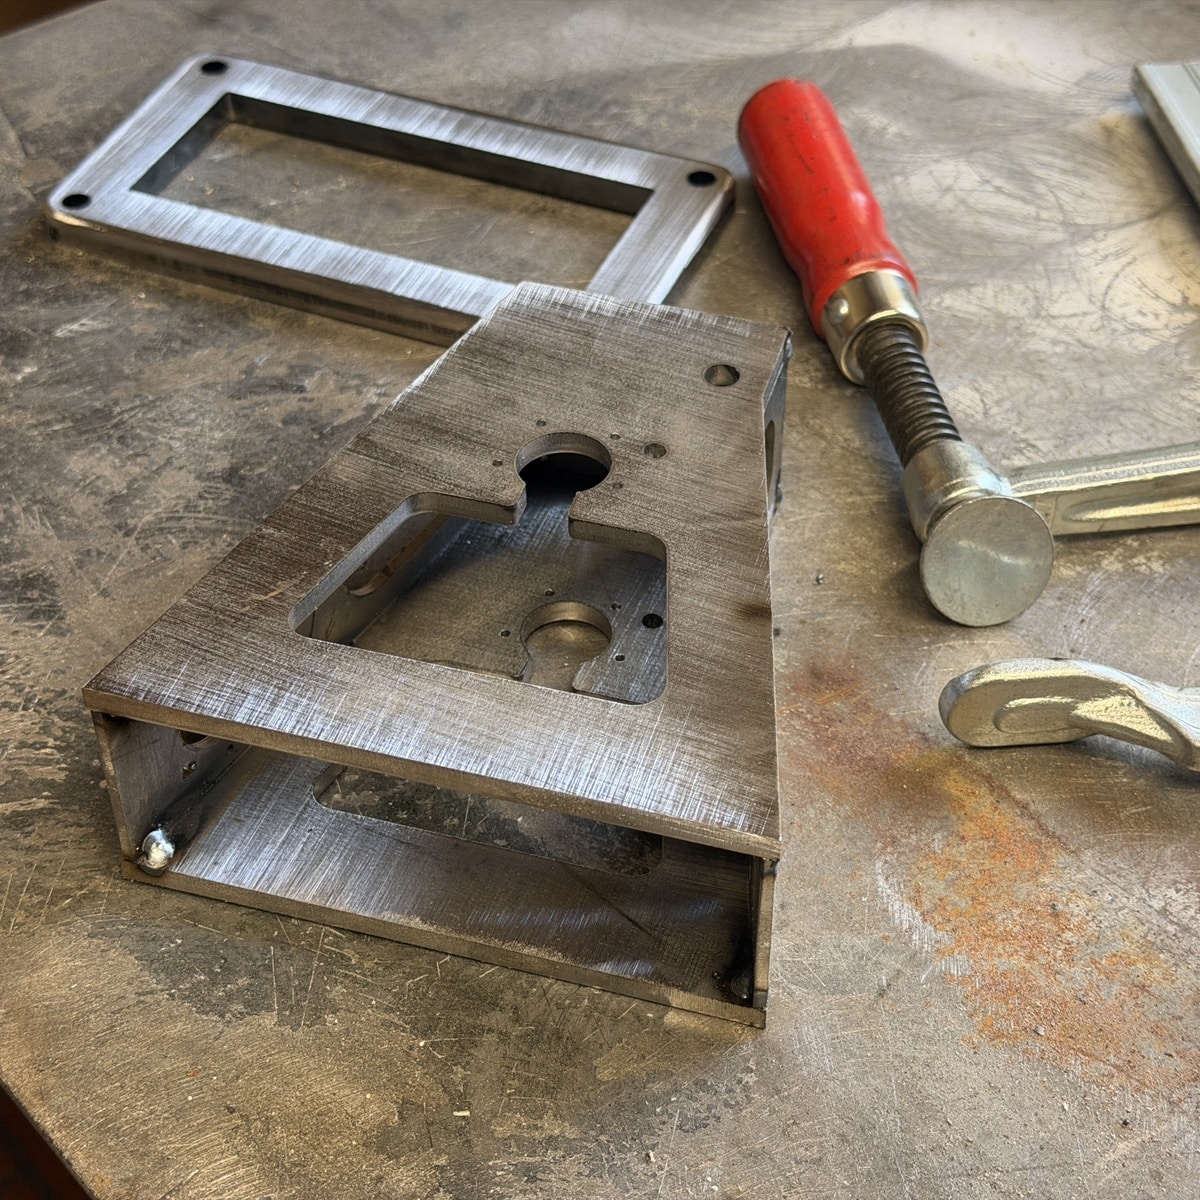
Die Vorder- und Rückseite sowie die beiden Seitenteile werden zunächst ausgerichtet und mit dem Schweißgerät zusammengeheftet. Anschließend schleife ich mit dem Winkelschleifer an allen Außenkanten einen Radius von etwa 3 mm an. Dadurch erhält der Sockel eine weichere, abgerundete Form und wirkt optisch deutlich gefälliger.
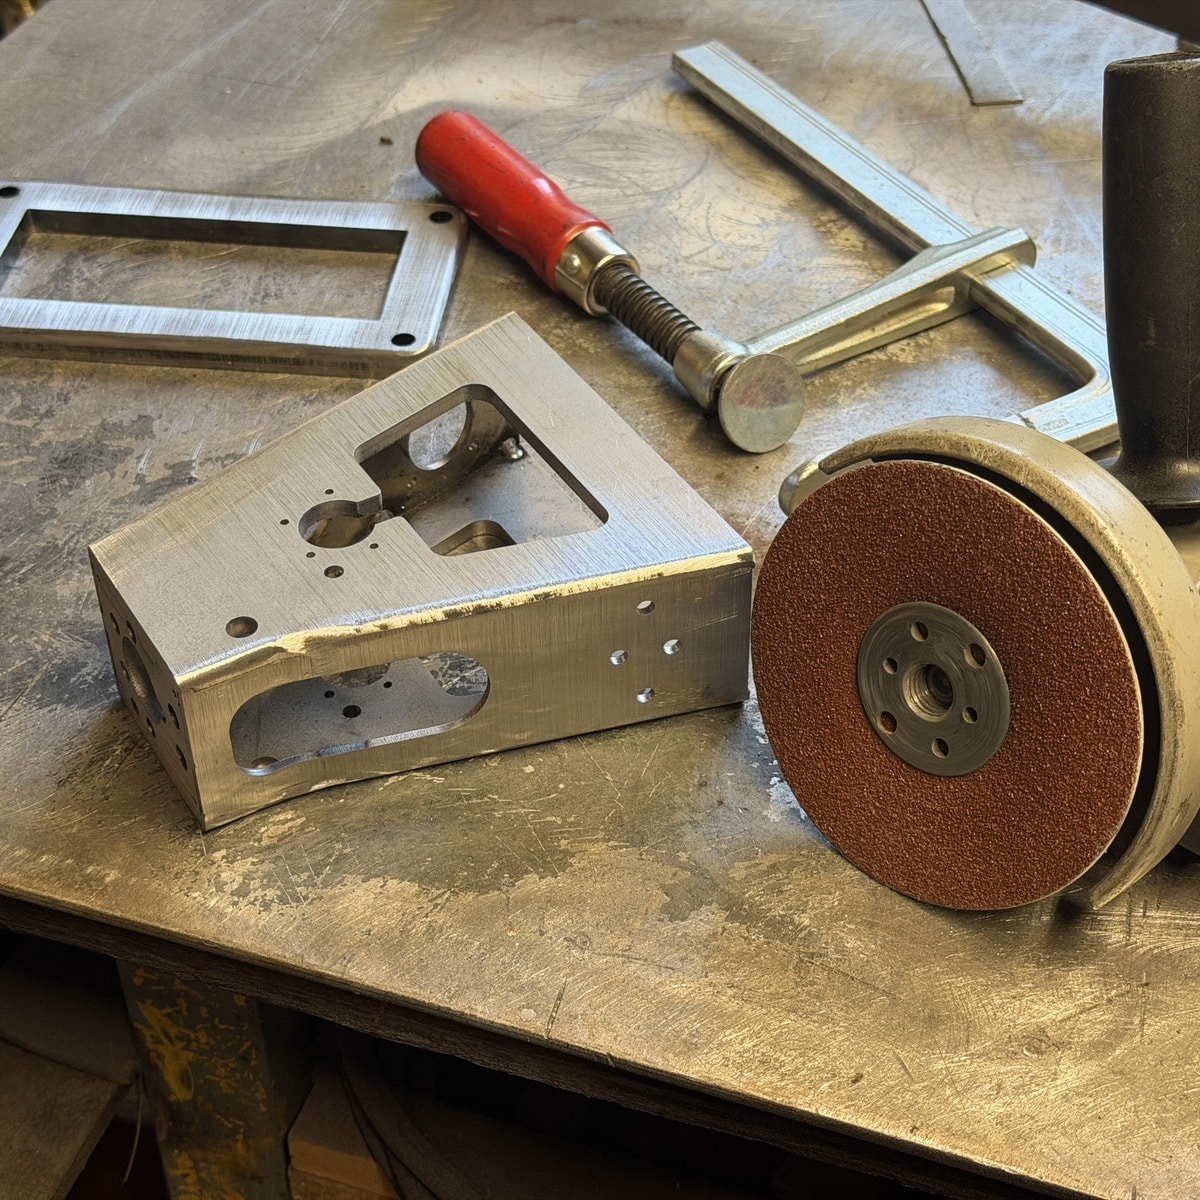
Der Sockel ist nun so weit vorbereitet, dass er mit dem Unterteil verschweißt werden kann.
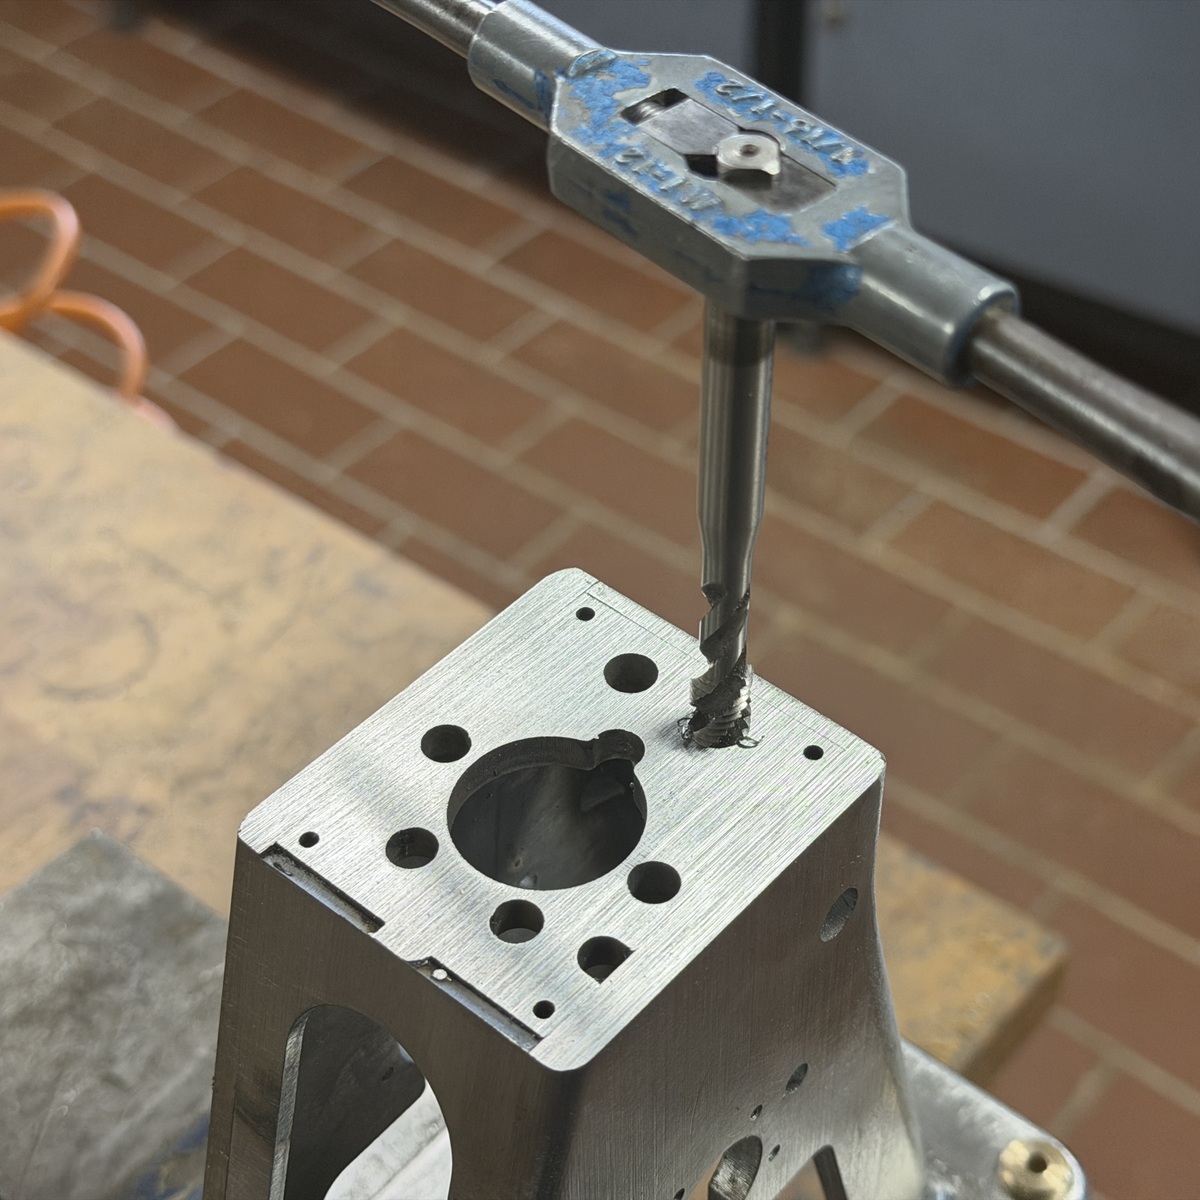
Nachdem der Sockel fertig geschweißt und geschliffen ist, schneide ich die noch benötigten Gewinde. Hier entsteht das M8-Regelgewinde auf der Oberseite des Sockels.
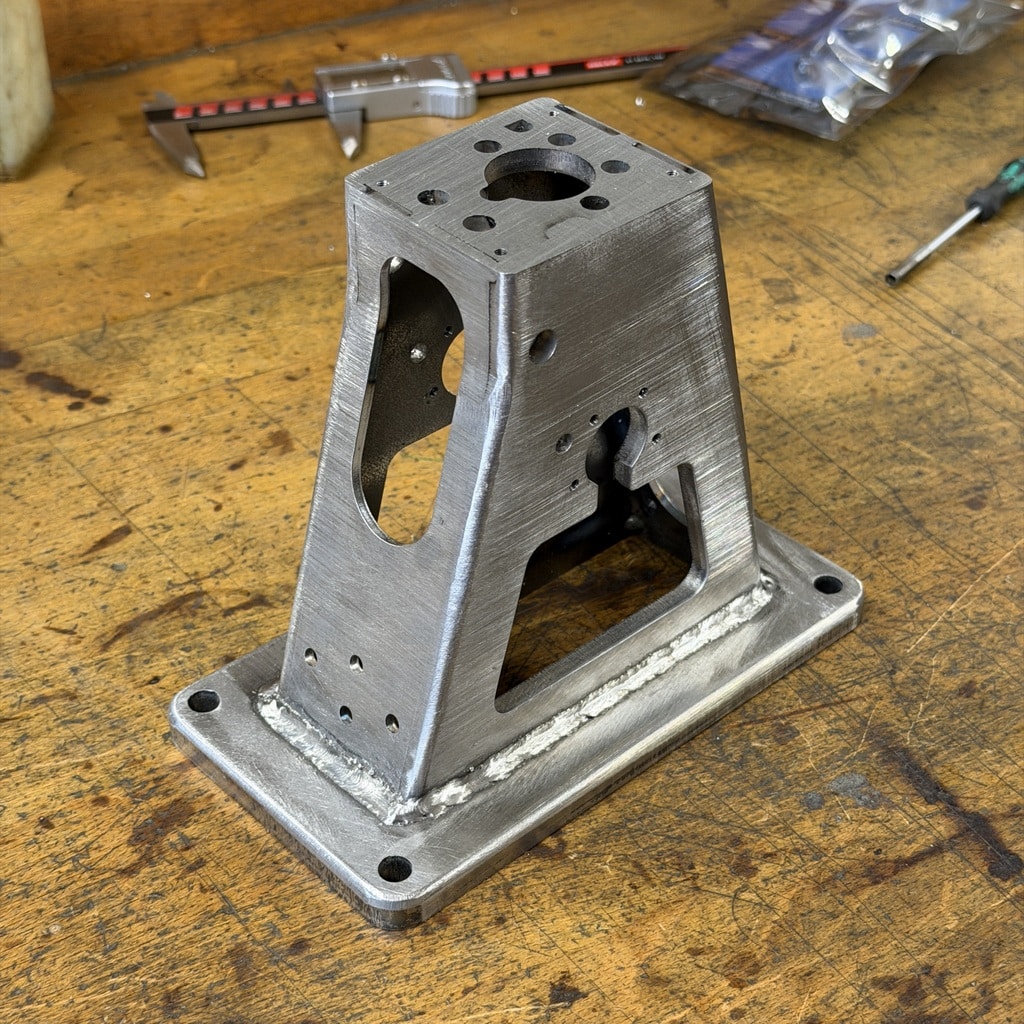
Der Sockel ist nun fertig bearbeitet und bereit für die Montage. Durch die Konstruktion aus lasergeschnittenen und verschweißten Stahlteilen entsteht eine stabile Grundlage für den Stationärmotor Felix.
3. Kurbelwelle und Hauptlager
Hauptlagerbuchsen drehen und anpassen
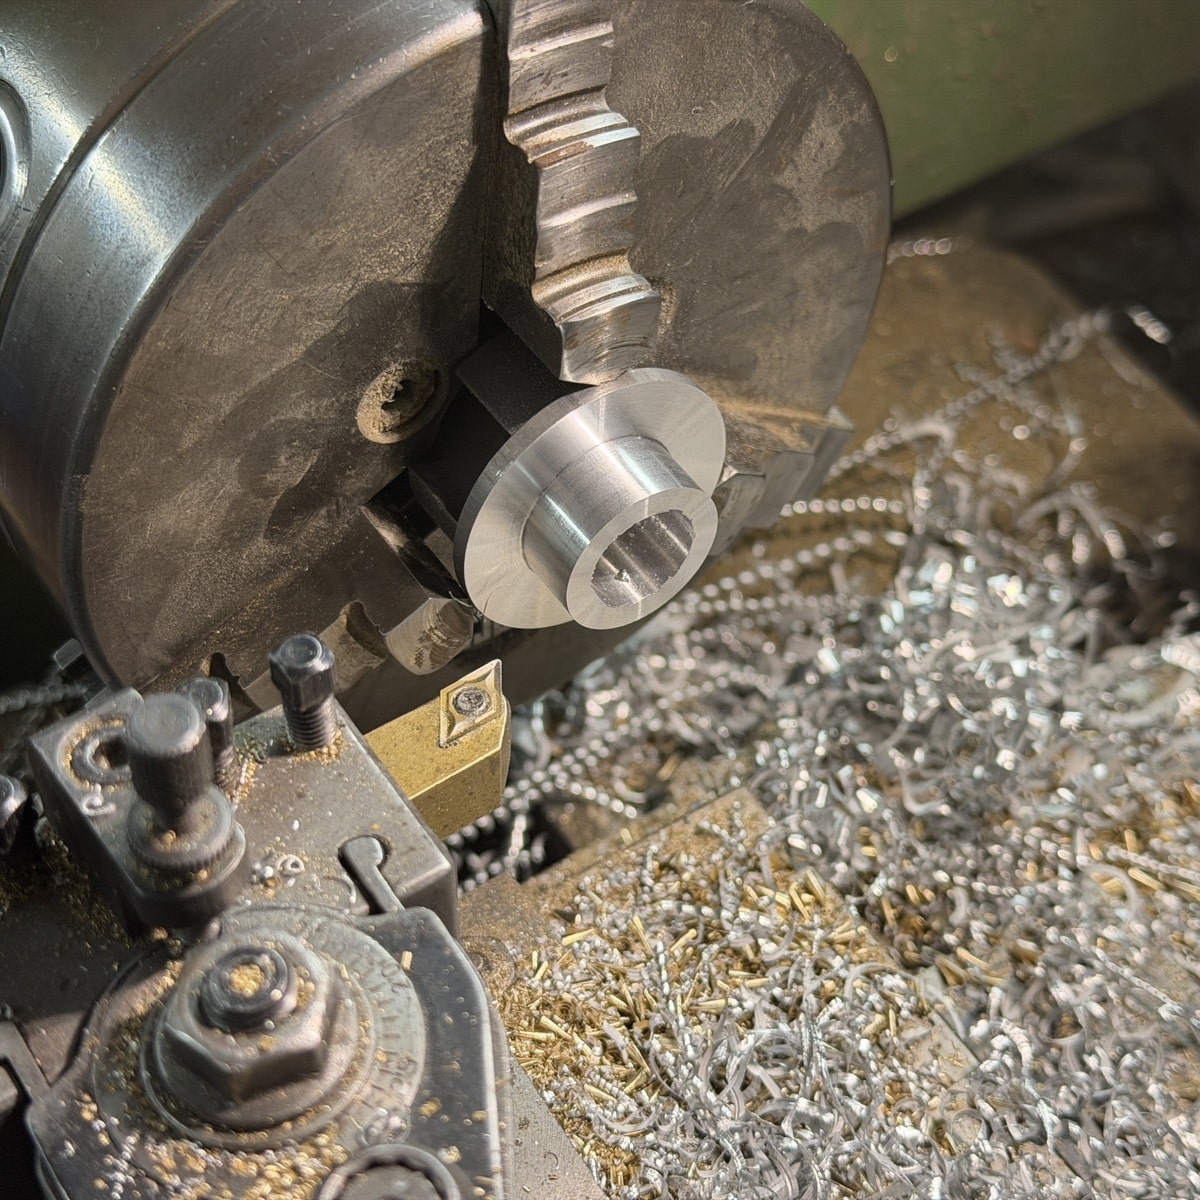
Die Hauptlagerbuchsen werden aus Aluminium auf der Drehmaschine hergestellt. Zunächst bohre ich die Innenbohrung mit einem Spiralbohrer vor.
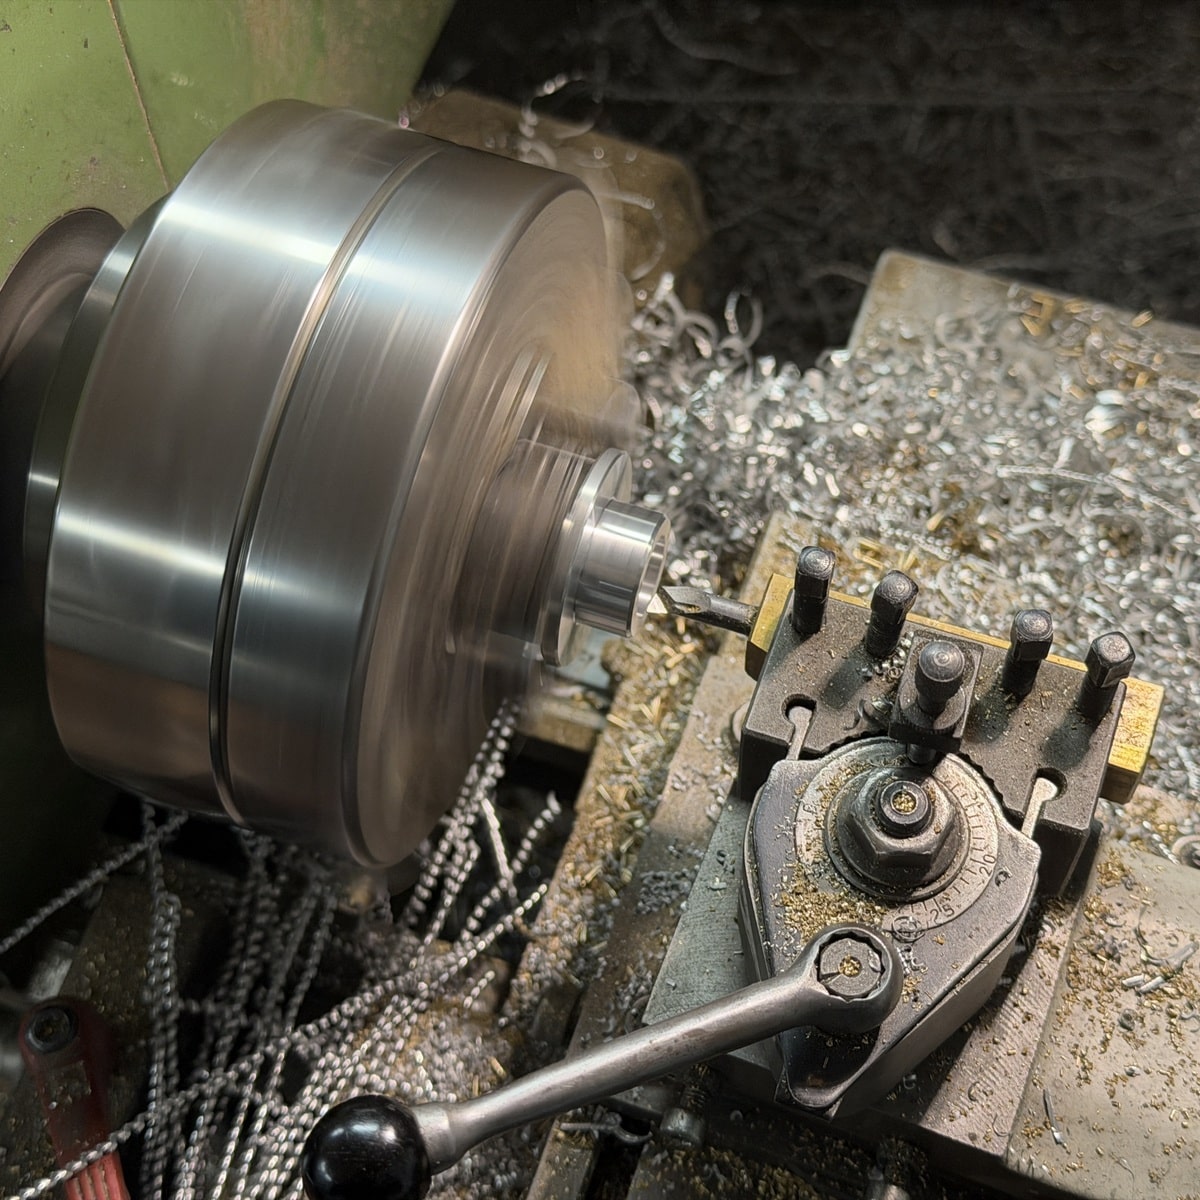
Anschließend drehe ich die Bohrung mit einem Innendrehstahl aus unserem Shop auf das genaue Maß aus. So entsteht eine saubere und maßhaltige Bohrung für die spätere Lagerung der Kurbelwelle.
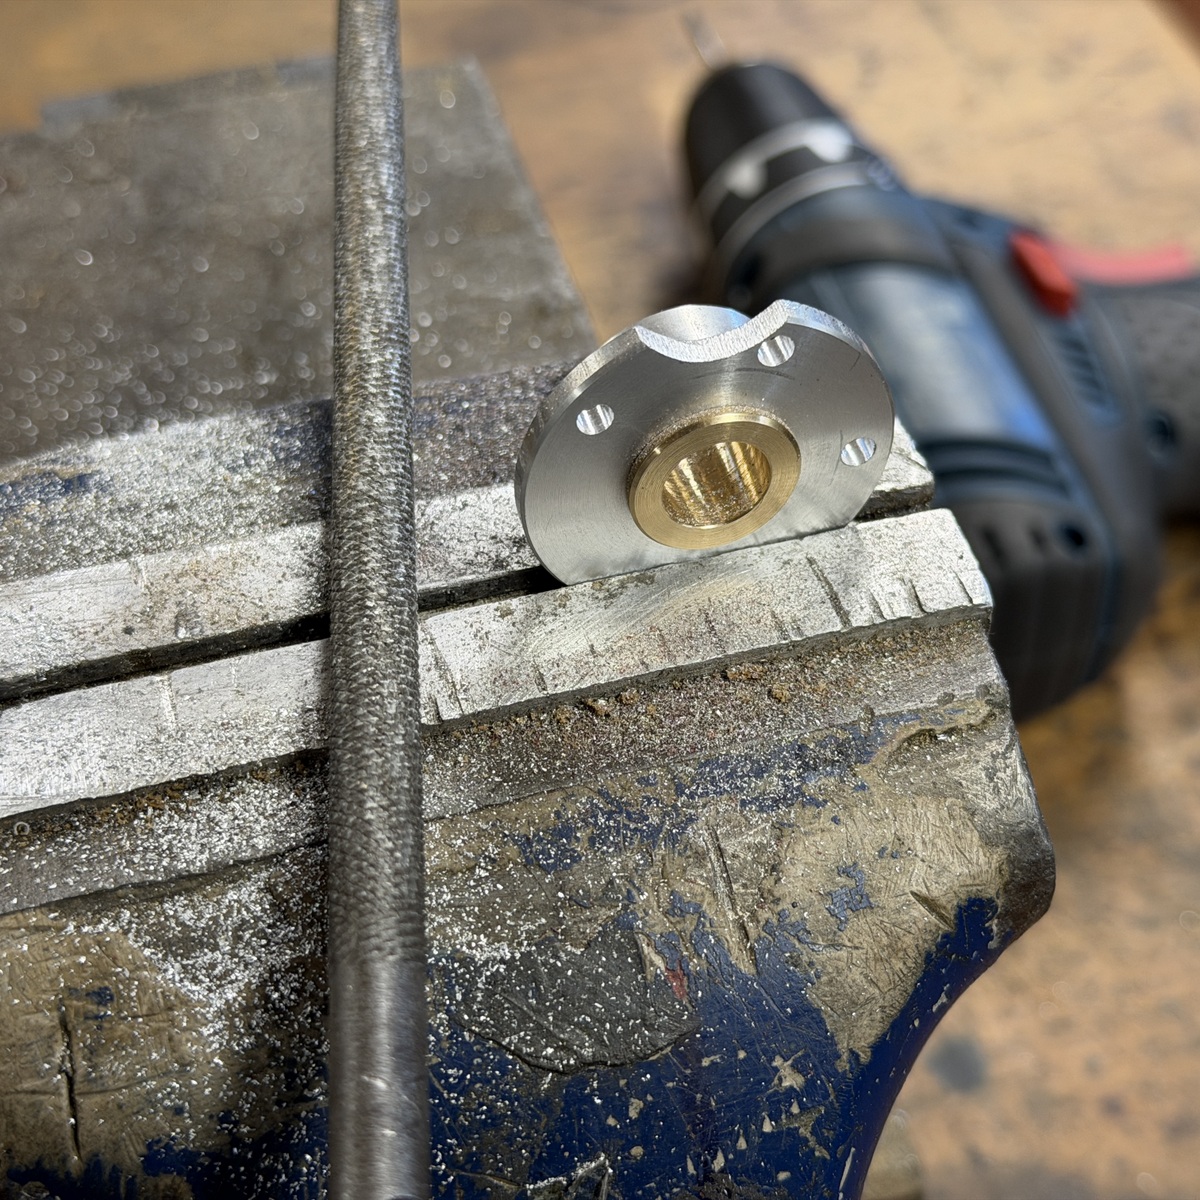
Eine der Kurbelwellenlagerbuchsen benötigt eine Aussparung, damit sich die Zahnradachse später montieren lässt. Diese Freimachung lässt sich ganz einfach mit einer Rundfeile in das fertig gedrehte Bauteil einarbeiten.
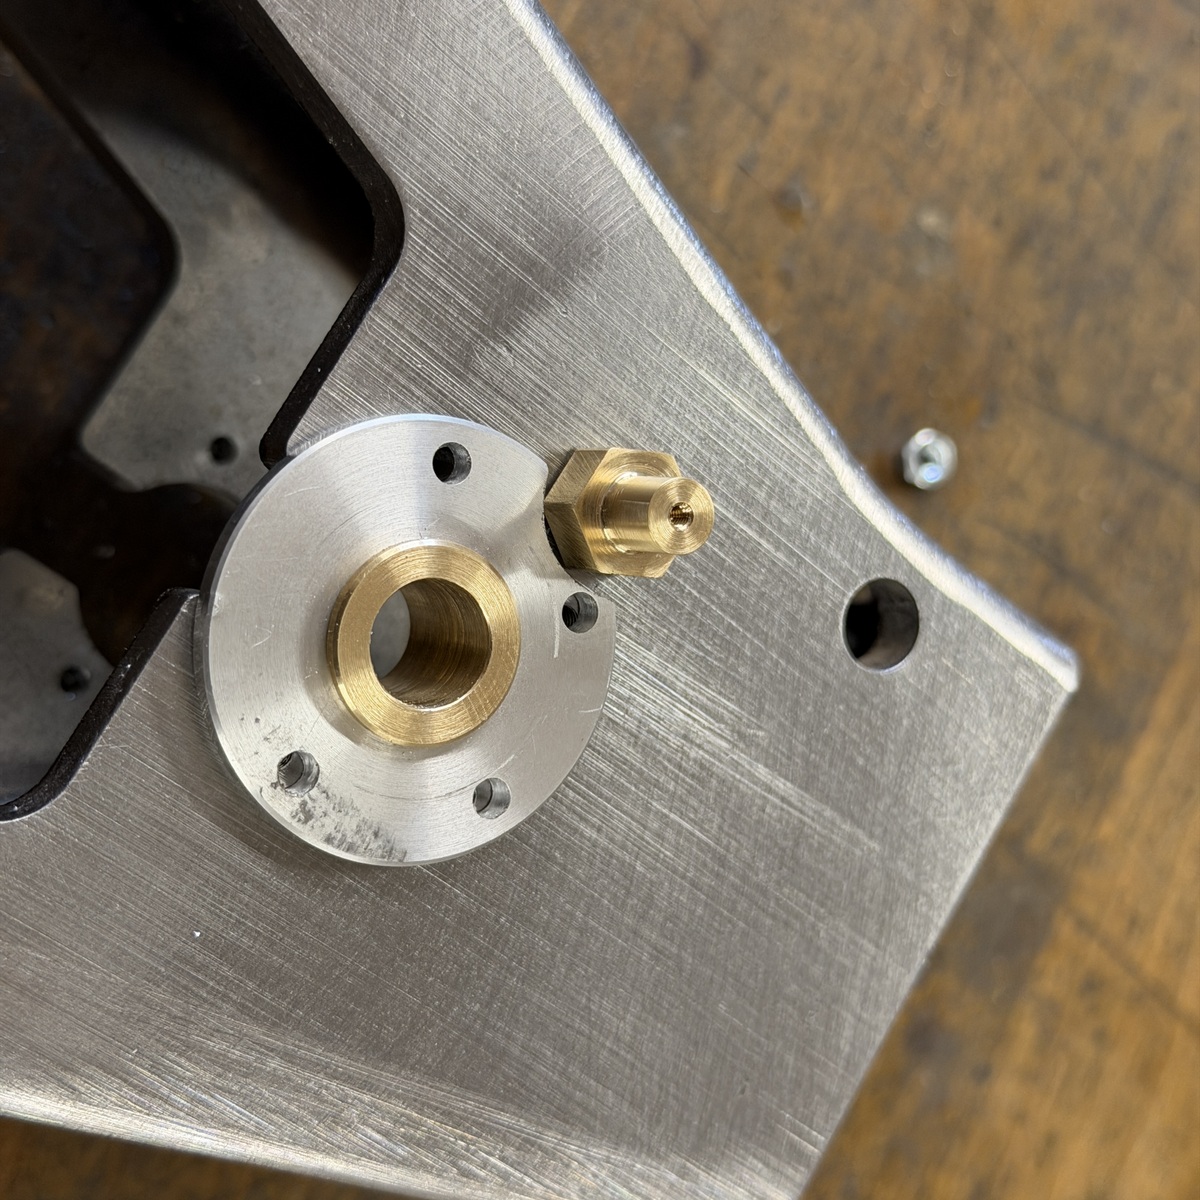
Hier ist die Aussparung im eingebauten Zustand zu sehen. Sie schafft ausreichend Platz, damit der Sechskant der Zahnradachse auch bei montierter Lagerbuchse zugänglich bleibt und die Achse ein- und ausgeschraubt werden kann.
Kurbelwelle fertigen, weichlöten und verstiften
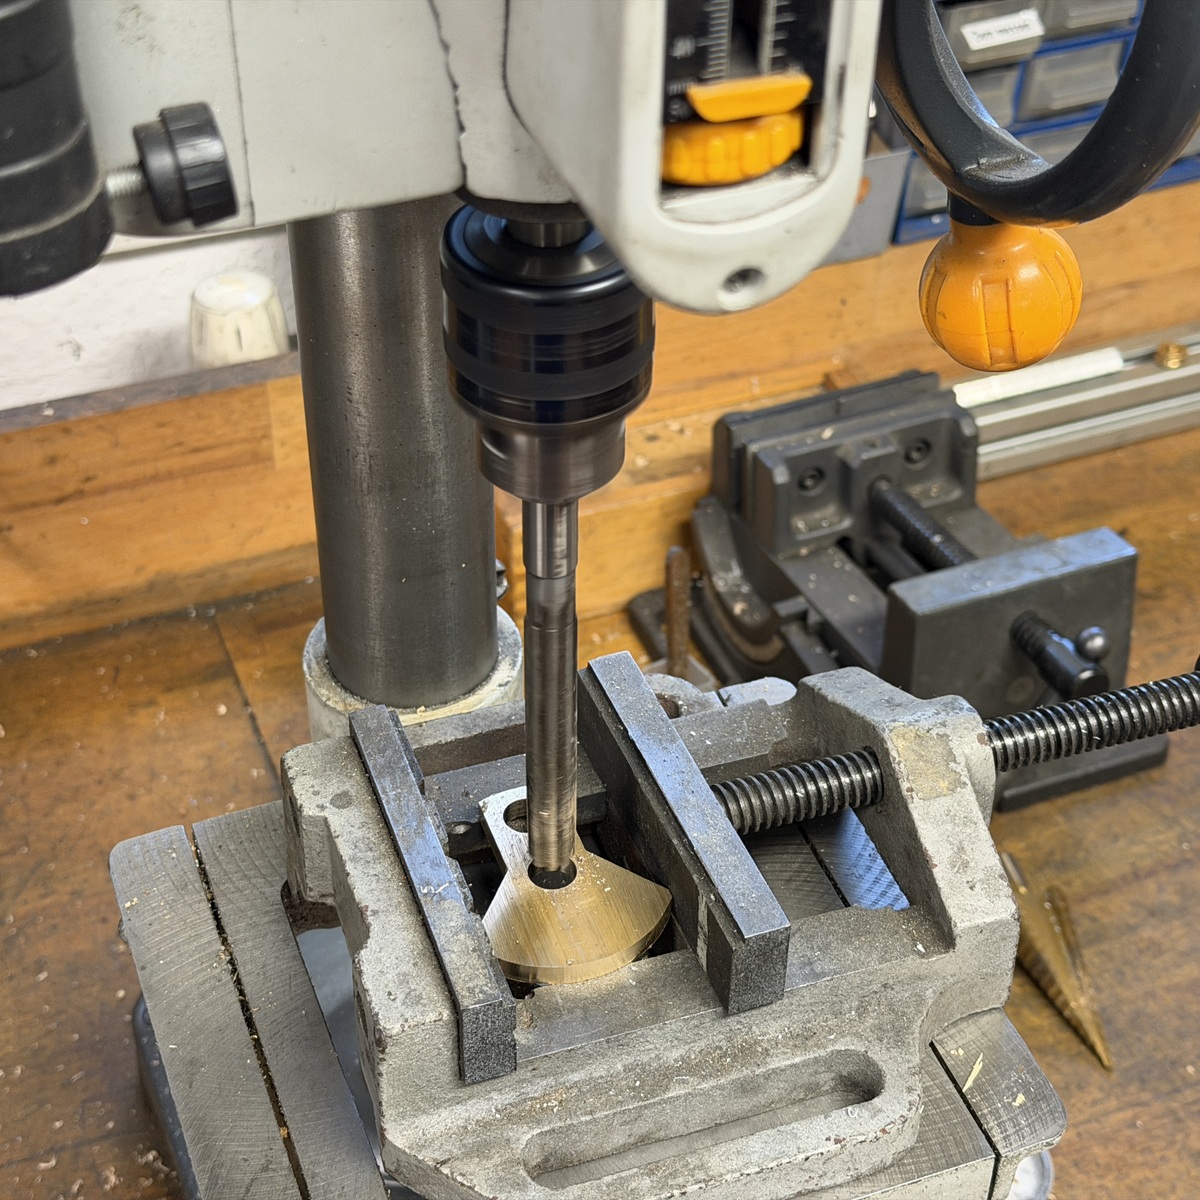
Zunächst werden die Bohrungen der bereits gefrästen Kurbelwangen aufgerieben. Das funktioniert am besten mit einer Reibahle auf der Ständerbohrmaschine. So entstehen präzise Bohrungen, in die später die Buchsen für die Kurbelwelle eingesetzt werden.
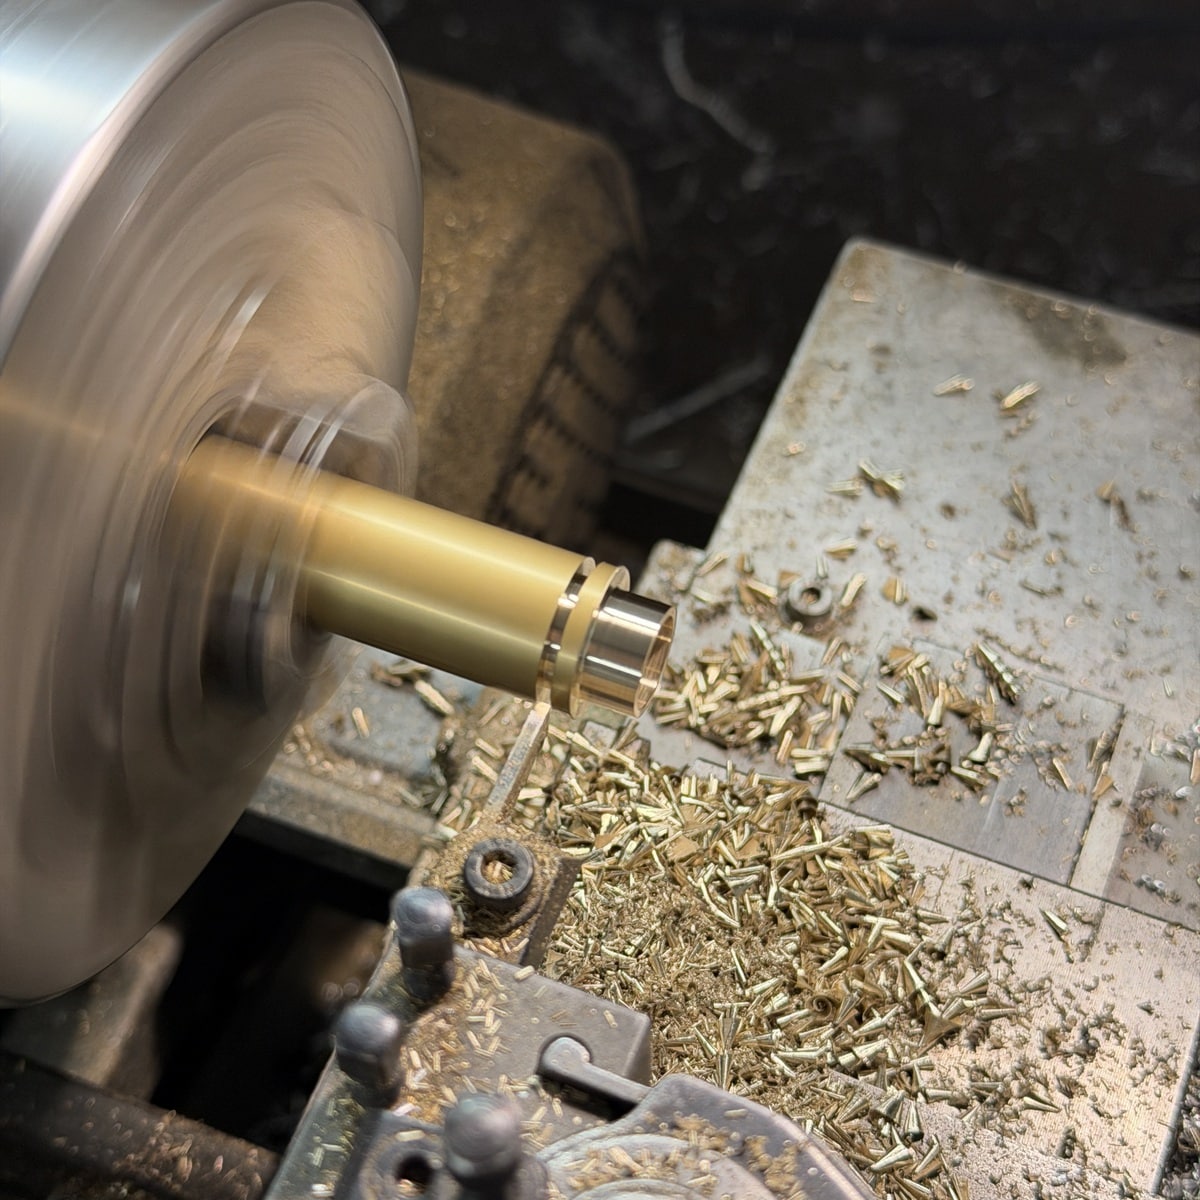
Die Buchsen für die Kurbelwelle fertige ich auf der Drehmaschine an. Zunächst wird mit einem Drehstahl die gewünschte Außenkontur hergestellt. Anschließend steche ich mit einem Stechstahl an der entsprechenden Stelle ein, um die benötigte Länge der Buchse festzulegen.
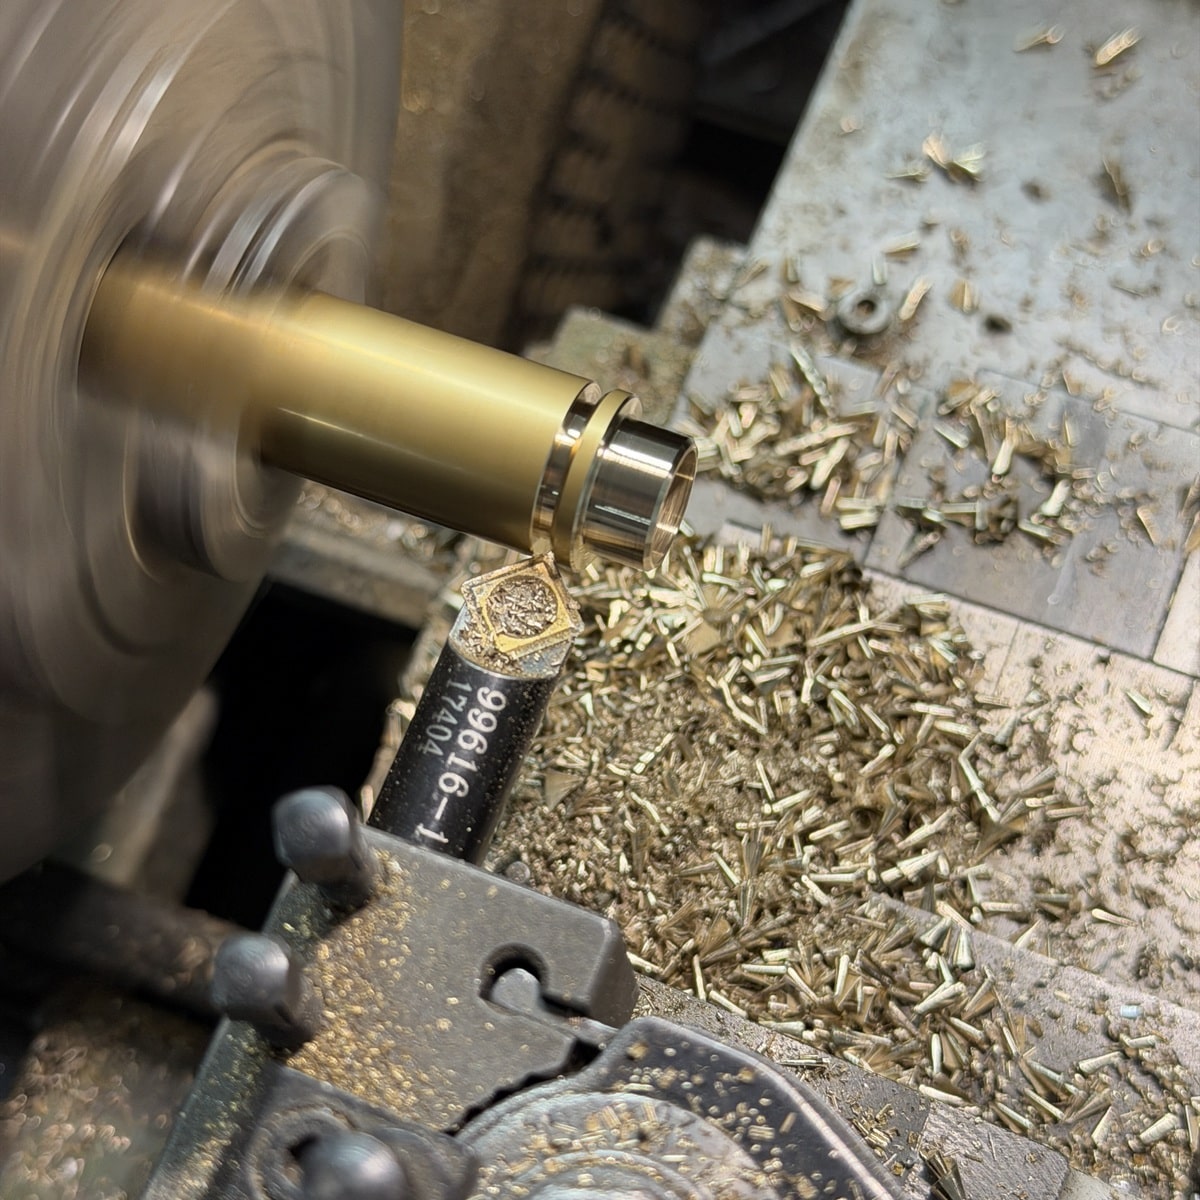
Im nächsten Schritt versehe ich die Kanten der Buchse mit einer sauberen 45°-Fase. Hierfür verwende ich einen entsprechenden Fasen-Drehstahl. Abschließend wird die fertig bearbeitete Buchse mit dem Stechstahl vom Rundmaterial abgestochen.
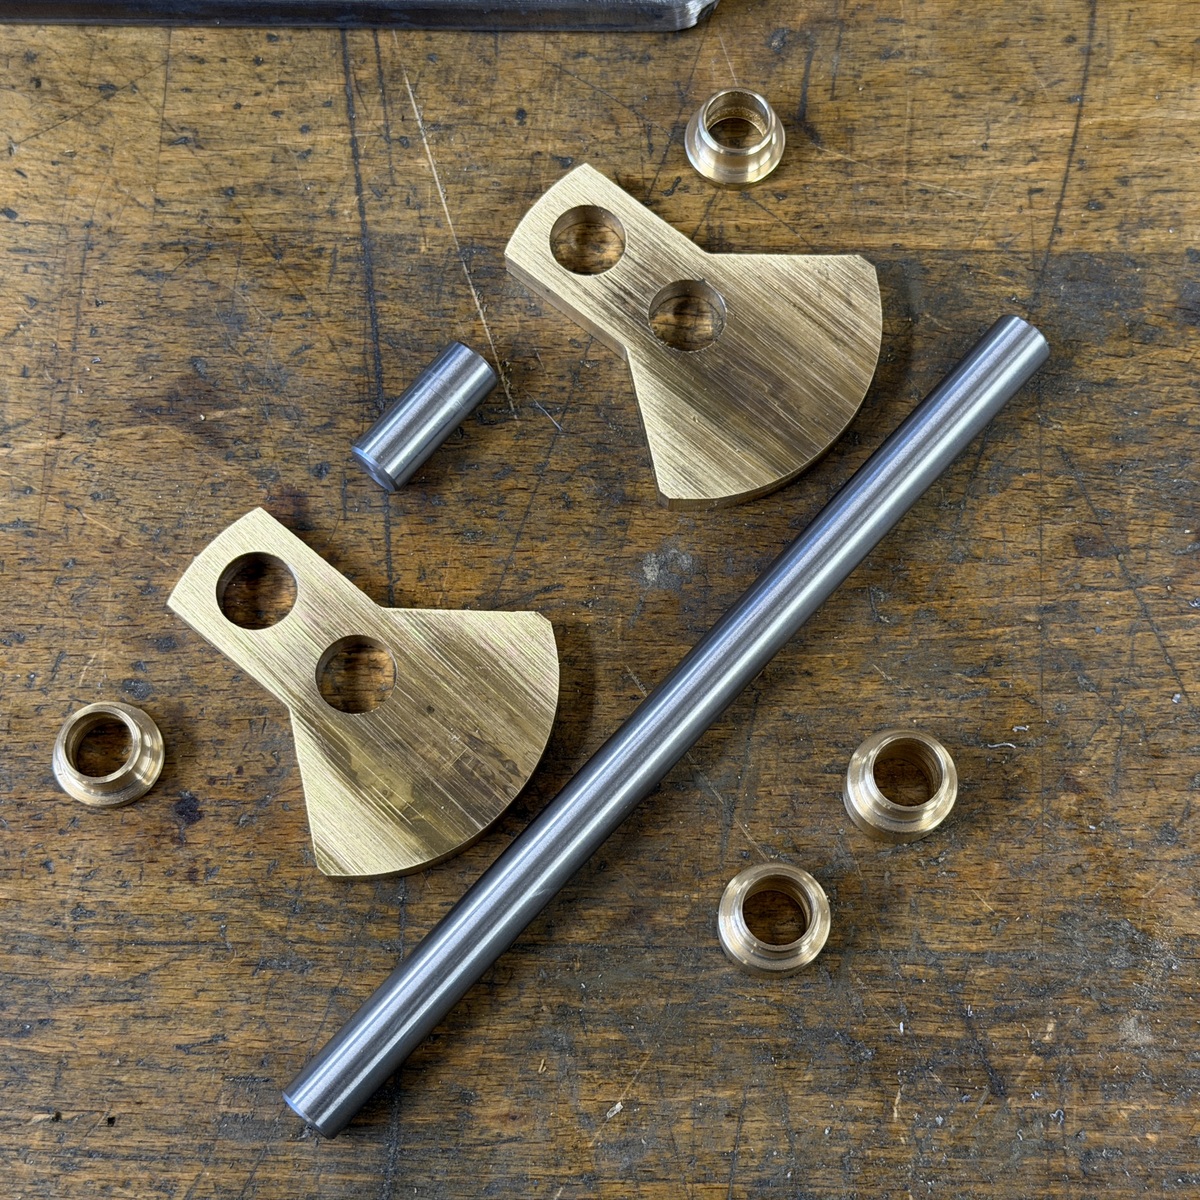
Alle Dreh- und Frästeile für die Kurbelwelle sind fertig bearbeitet und liegen zur Montage bereit. Die Bohrungen in den Kurbelwangen habe ich mit einer 10-H7-Reibahle aufgerieben. Die zugehörigen Wellenzapfen passe ich mit einer Übergangspassung ein. Da die Verbindungen anschließend weichgelötet werden, darf die Passung nicht zu stramm sein: Das Lot benötigt einen kleinen Spalt, um zwischen die Bauteile fließen zu können.
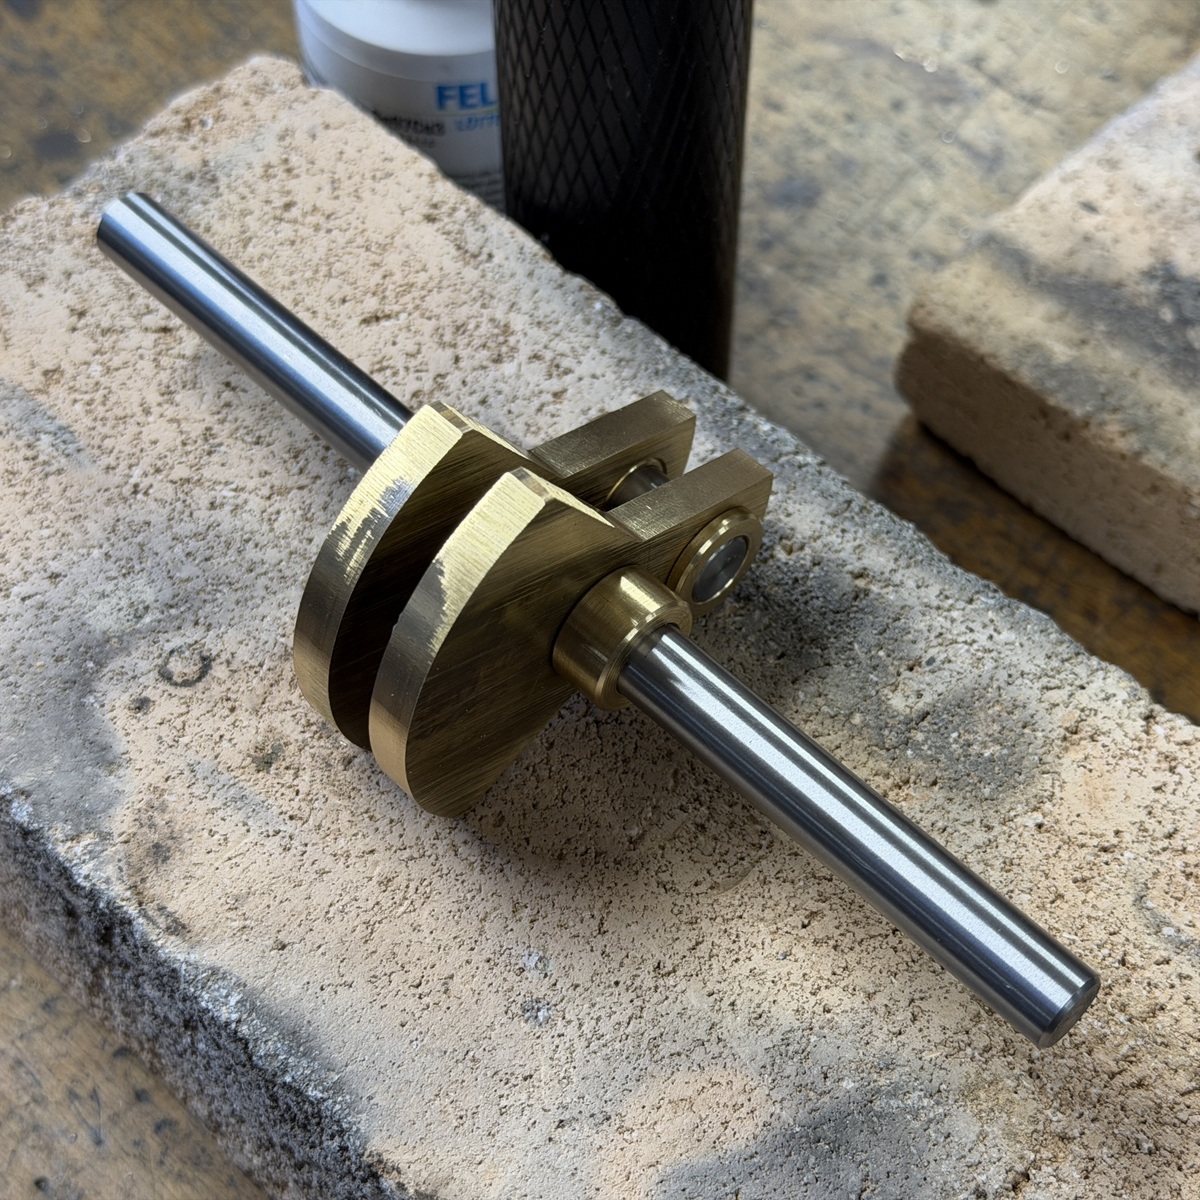
Die Kurbelwelle ist zusammengesteckt und für das Weichlöten vorbereitet. Als Flussmittel verwende ich hier Weichlot- und Verzinungspaste und geben nur bei Bedarf noch etwas Standardlot hinzu, Vom Hartlöten rate ich hier ab. Durch die höheren Temperaturen wird das Messing weich, außerdem steigt die Gefahr, dass sich die Welle verzieht.
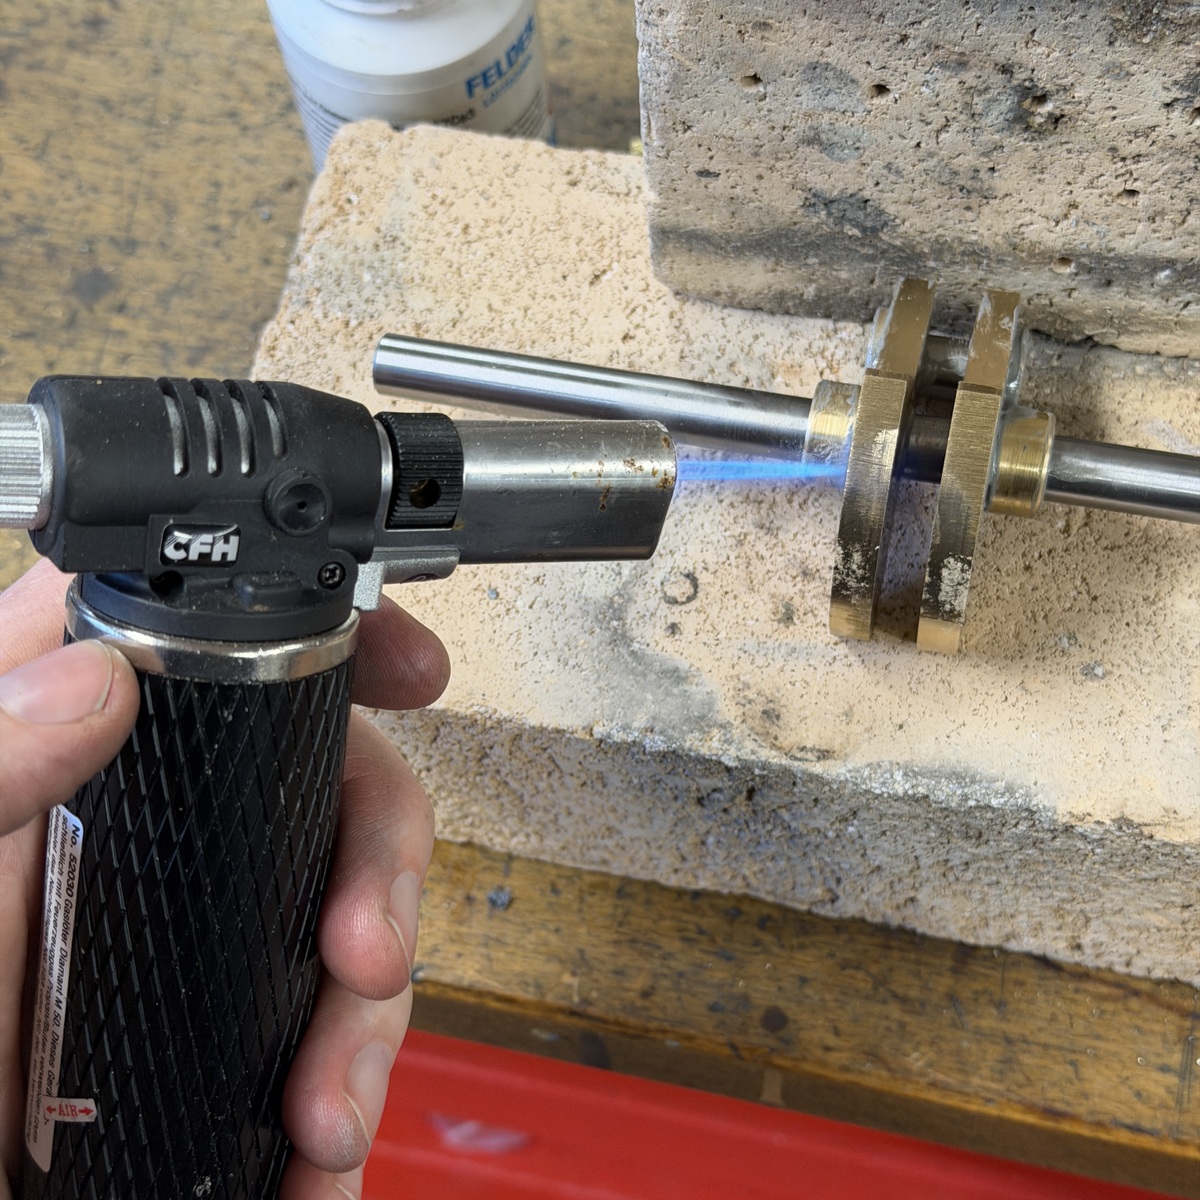
Mit dem CFH-Lötbrenner M50 lässt sich die Kurbelwelle gut weichlöten.
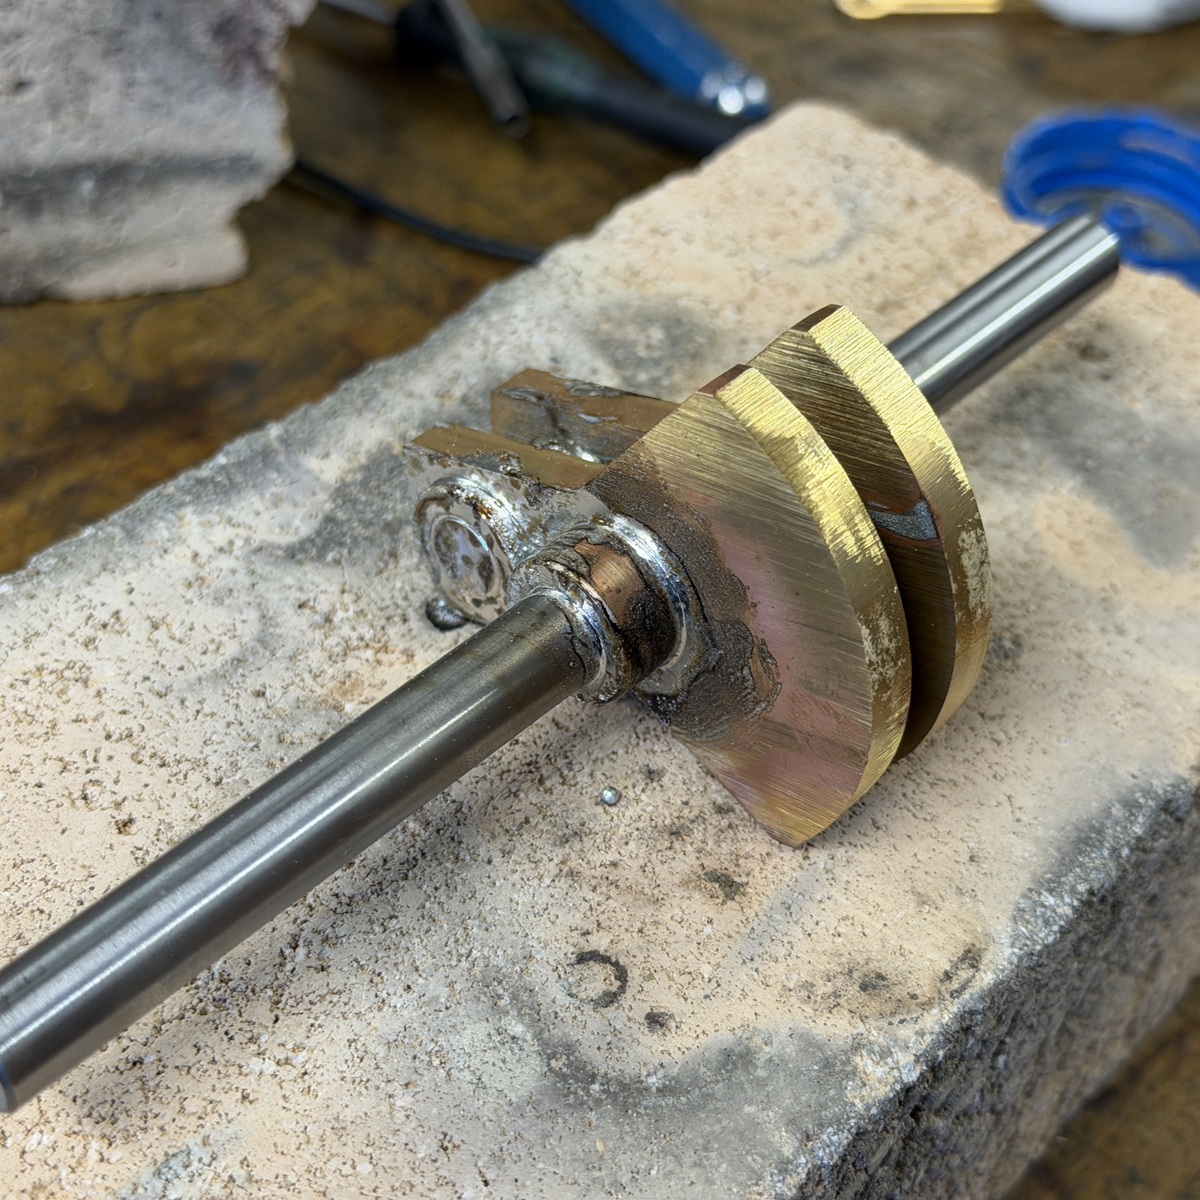
Direkt nach dem Löten sieht die Kurbelwelle noch etwas unansehnlich aus. Sobald sie abgekühlt ist, entferne ich die Flussmittelreste gründlich mit Wasser und Spülmittel und trockne das Bauteil anschließend sorgfältig. Zurückbleibendes Flussmittel kann Korrosion verursachen und die Oberflächen angreifen.
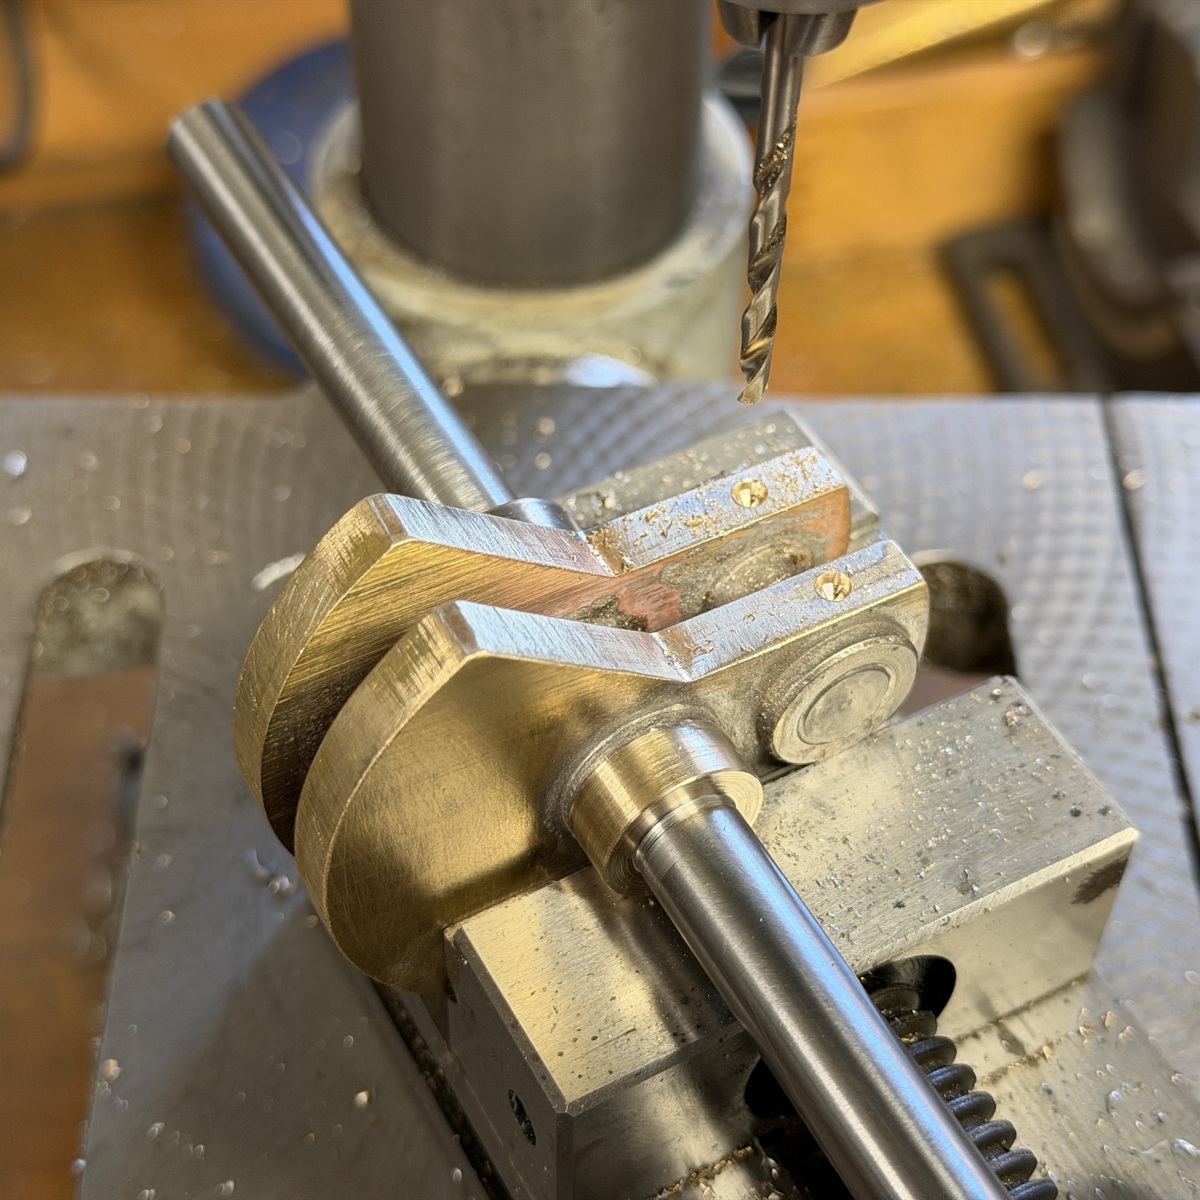
Nach dem Reinigen und Putzen bohre ich die vier 3-mm-Bohrungen für die beiliegenden Spannstifte. Diese werden anschließend eingeschlagen und sichern die Verbindungen zusätzlich. Erst durch diese Verstiftung erhält die Kurbelwelle ihre endgültige Stabilität.
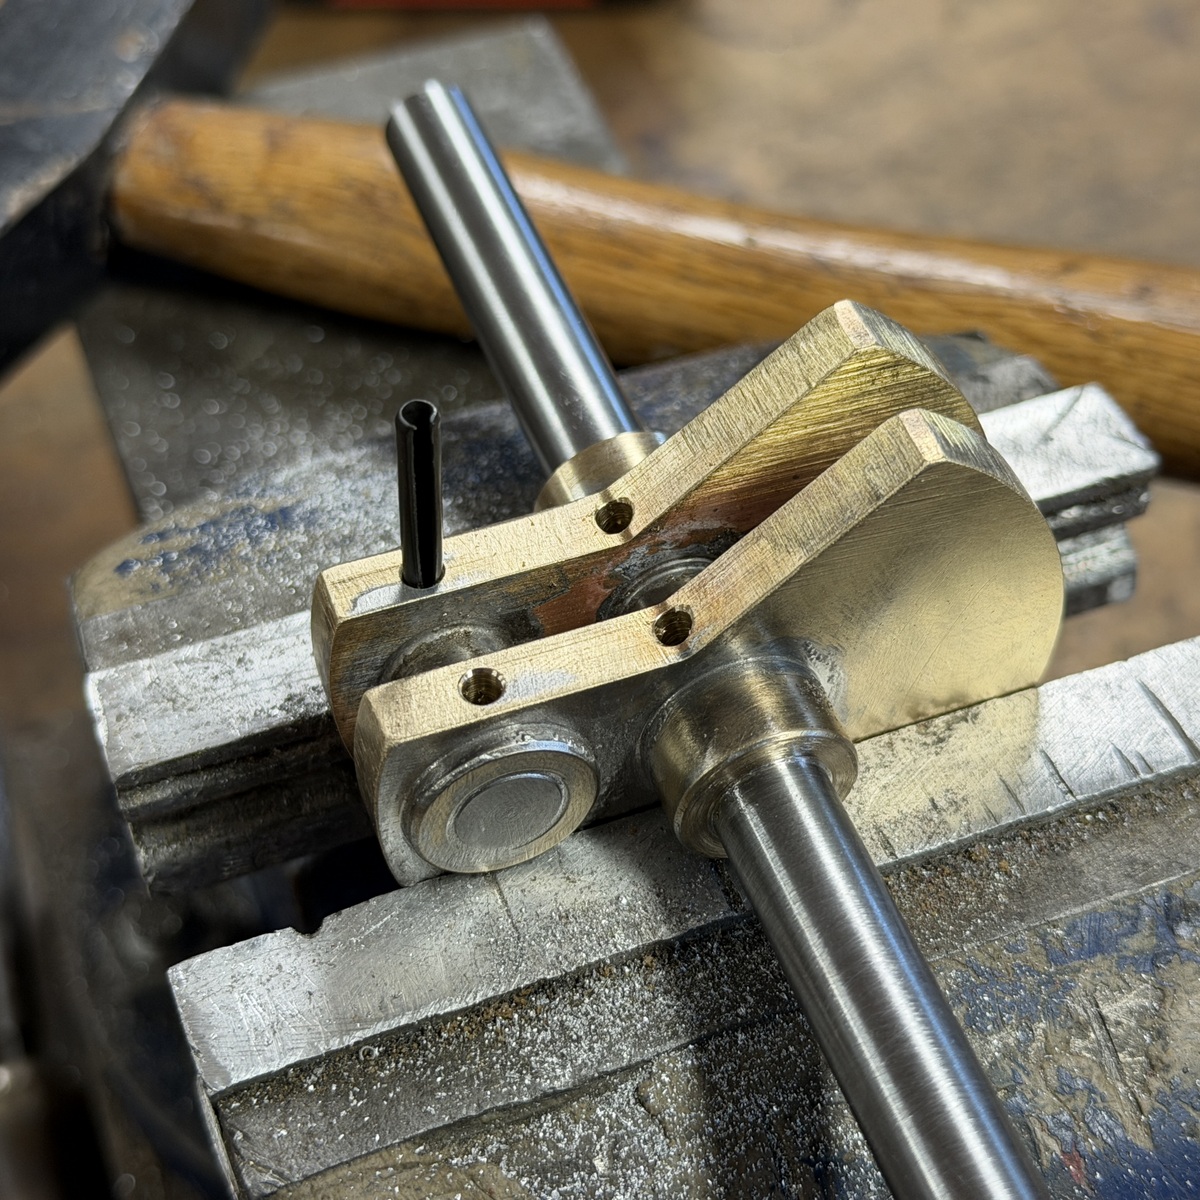
Die Stifte werden vorsichtig in die Kurbelwelle eingeschlagen.
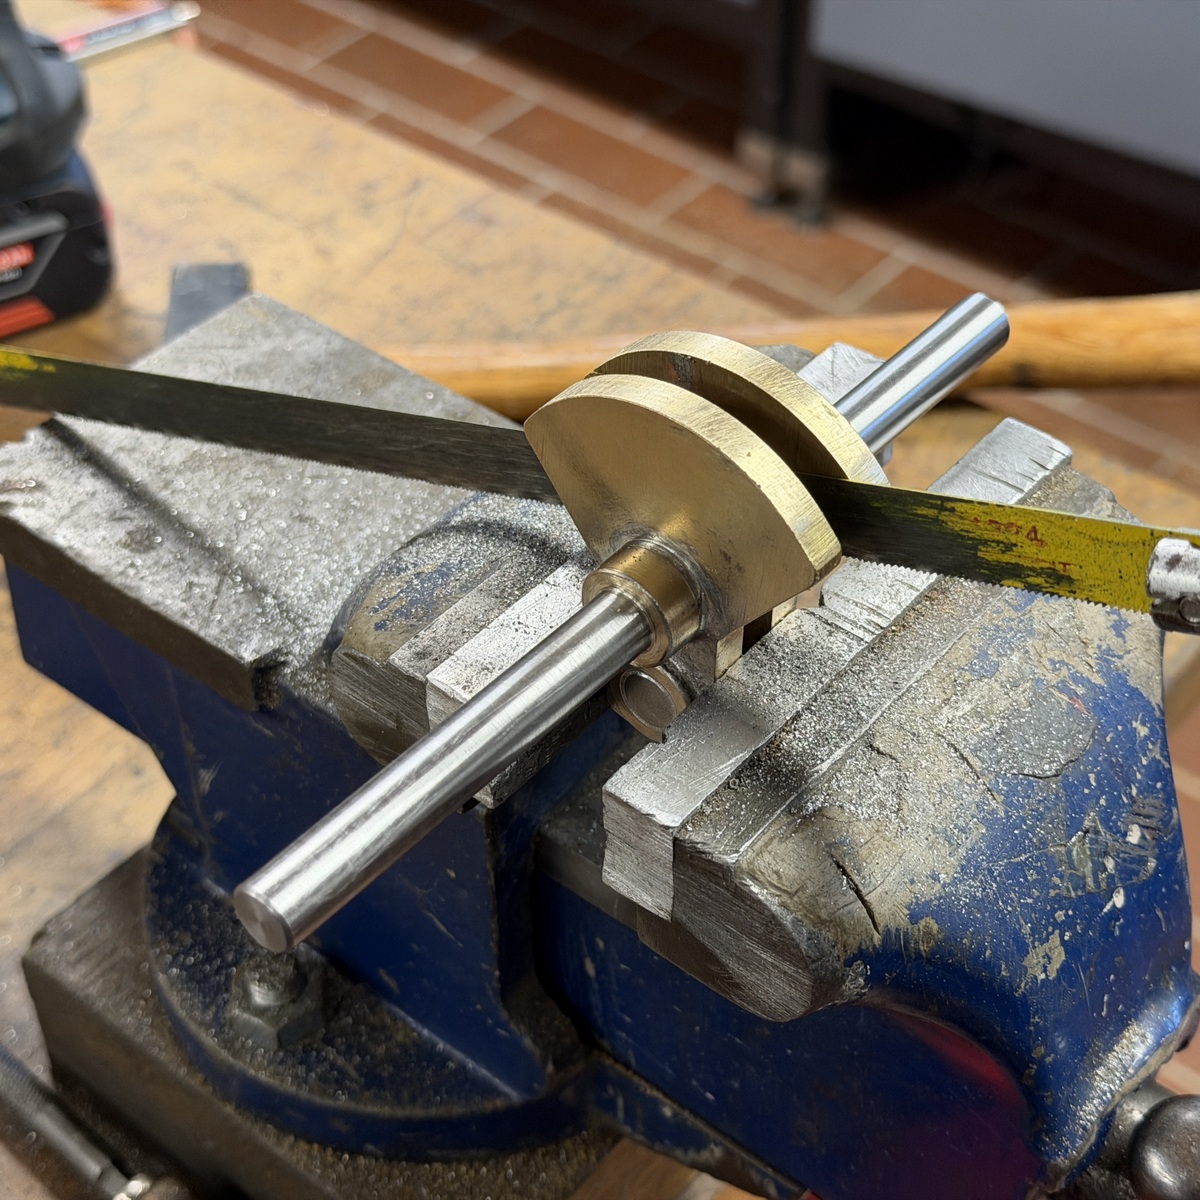
Erst nach dem Löten und Verstiften säge ich das Mittelstück der Hauptwelle zwischen den Kurbelwangen heraus. Anschließend bearbeite ich die Schnittflächen vorsichtig mit einer Feile nach, bis die Innenseiten sauber und bündig sind.
4. Schwungräder und Spannbuchsen
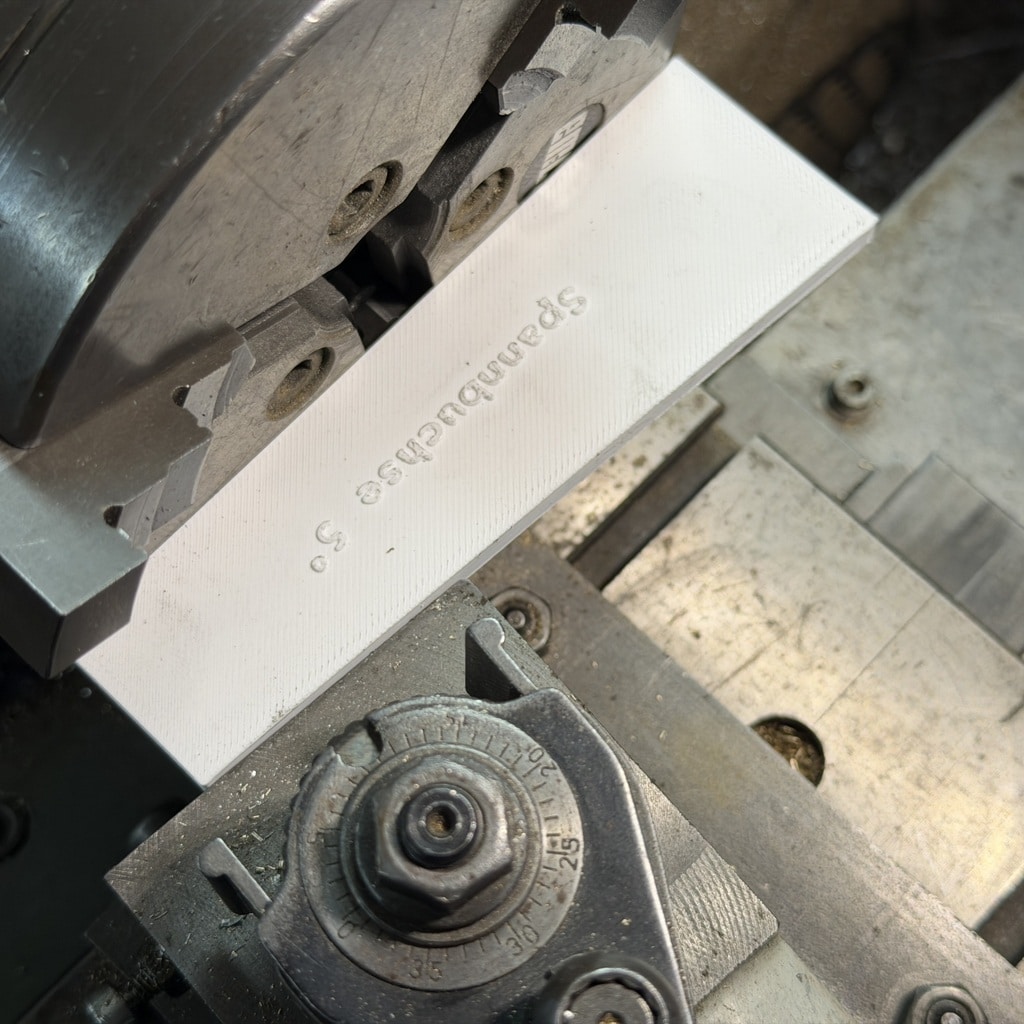
Zum Einstellen des Konus habe ich mir eine kleine Lehre mit 5° Schräge ausgedruckt. Alternativ lässt sie sich auch aus Blech herstellen. Entscheidend ist nicht, dass der Winkel exakt 5° beträgt, sondern dass der Innenkonus im Schwungrad und der Außenkonus der Spannbuchse genau übereinstimmen. Natürlich lässt sich der Winkel auch an der Skala des Oberschlittens einstellen. Diese ist an meiner Drehbank allerdings schlecht ablesbar.
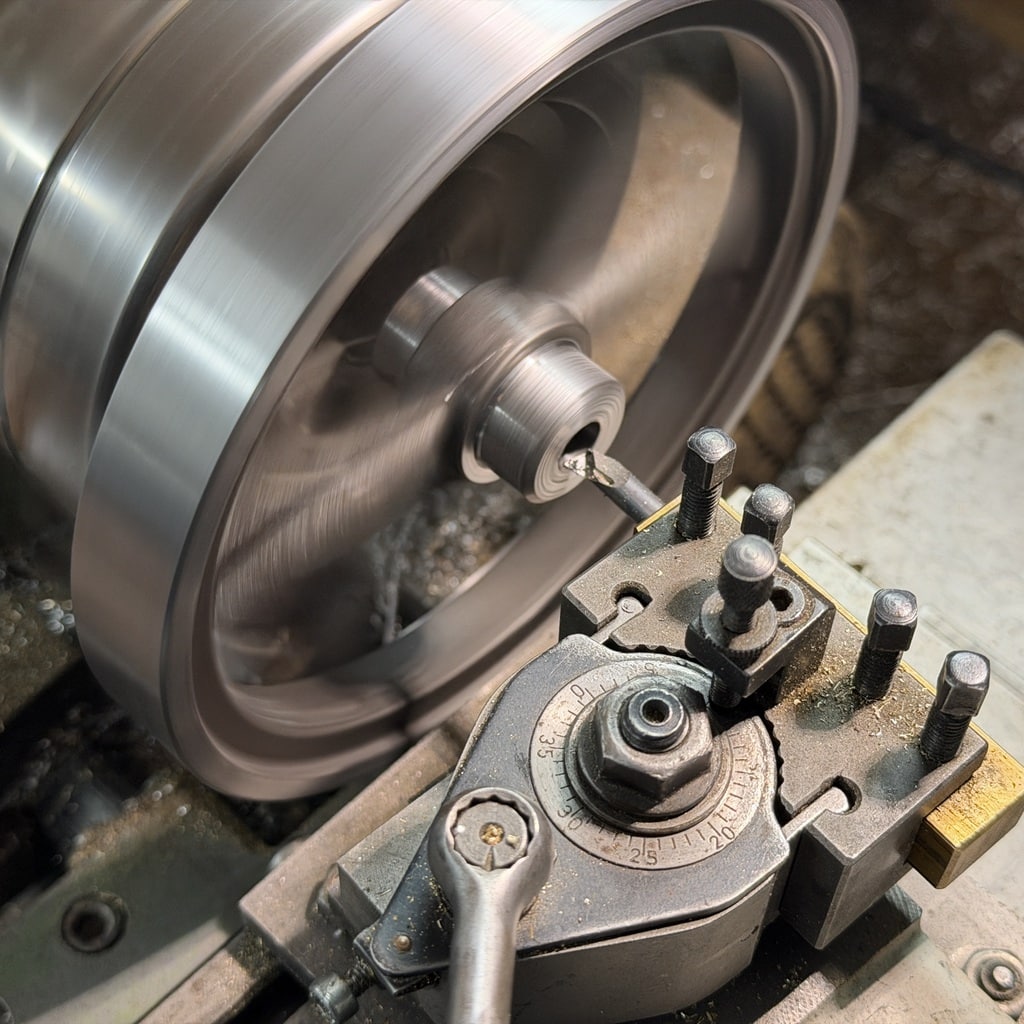
Mit einem Innendrehstahl bearbeite ich den Innenkonus im 140-mm-Schwungrad. Zwischendurch prüfe ich mit der Spannbuchse, ob Winkel und Maß passen. Am Ende sollte zwischen dem Bund der Spannbuchse und dem Schwungrad ein Spalt von etwa 1 mm bleiben.
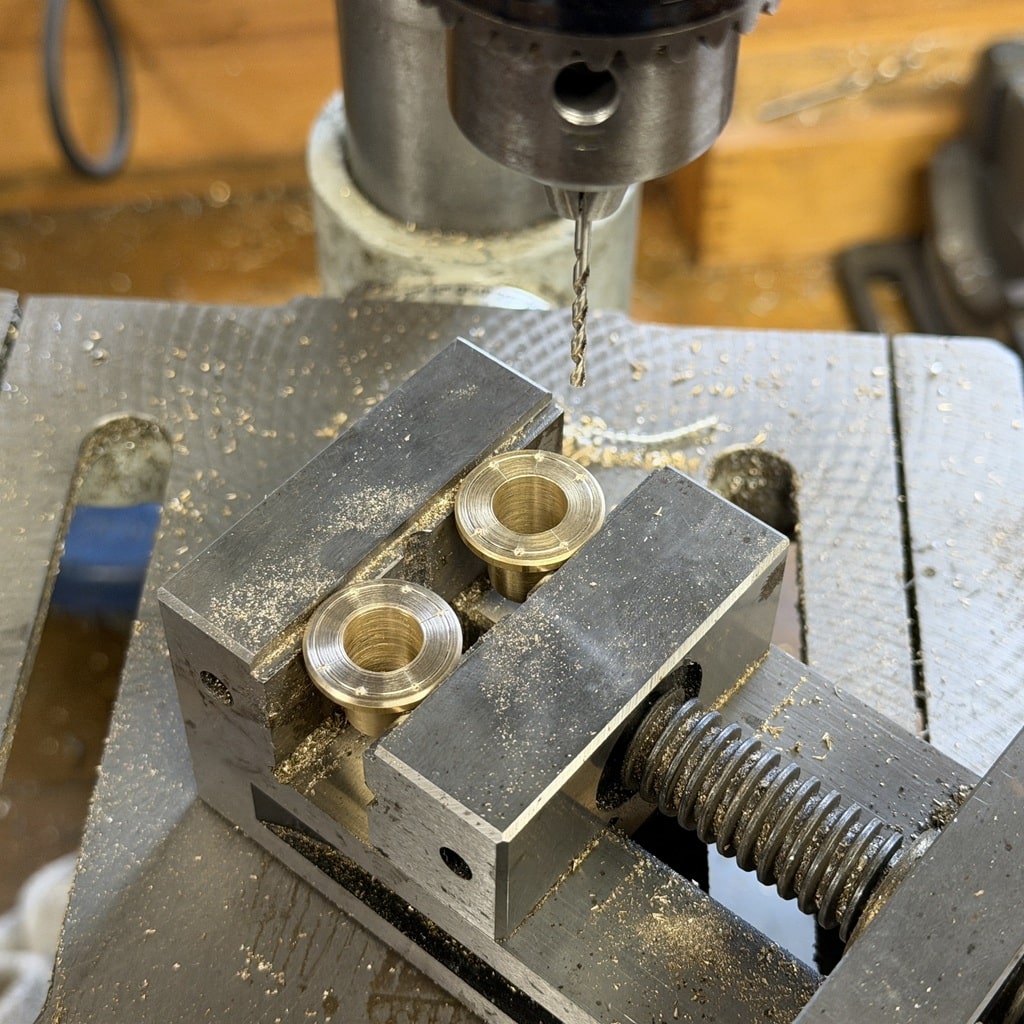
Die Bohrungen in den Spannbuchsen sind angerissen und gekörnt. Jetzt werden sie gebohrt.
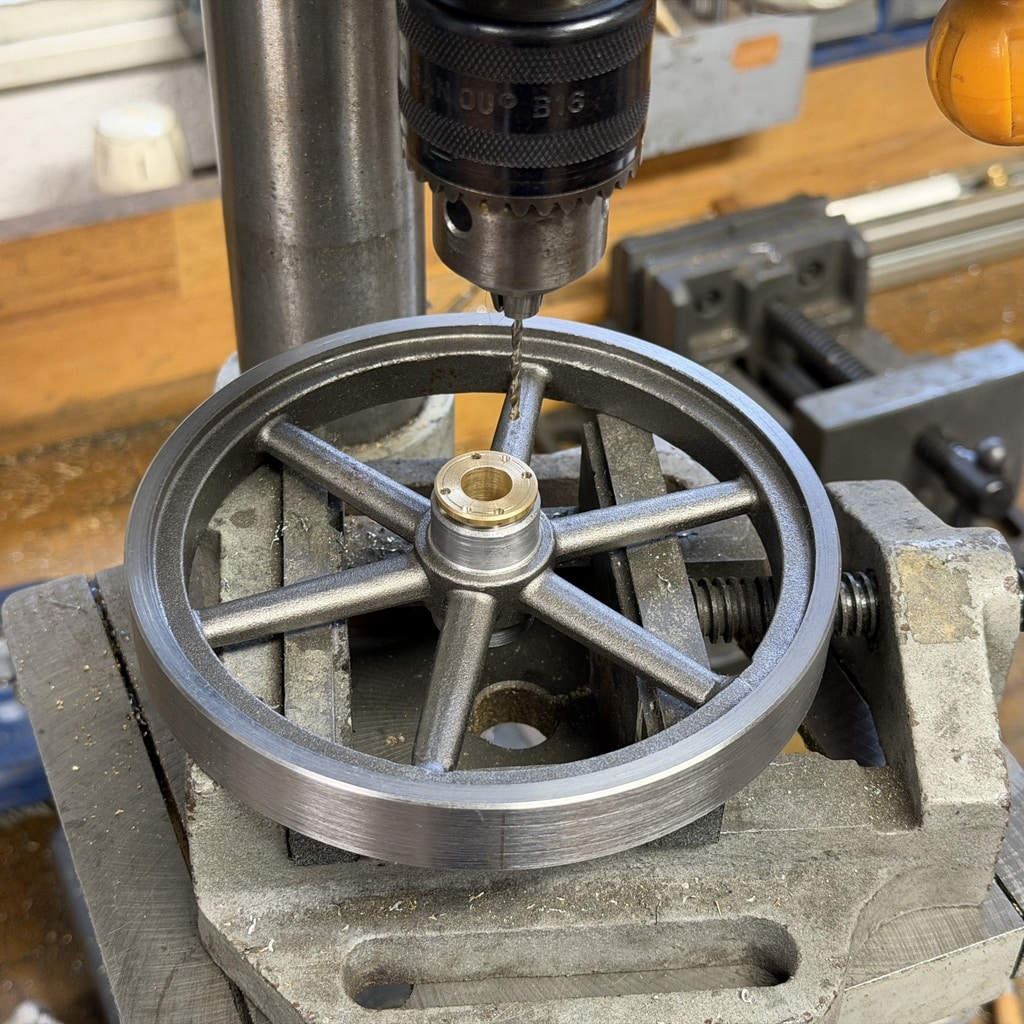
Ich verwende die Spannbuchsen als Bohrschablone und übertrage die Bohrungen auf die Schwungräder. Die Kernlöcher für die M2-Gewinde bohre ich mit 1,7 mm bewusst etwas größer. Zum Gewindeschneiden verwende ich Durchgangslochgewindebohrer. Grundlochgewindebohrer sind in dieser Größe sehr filigran und brechen in Stahl leicht ab.
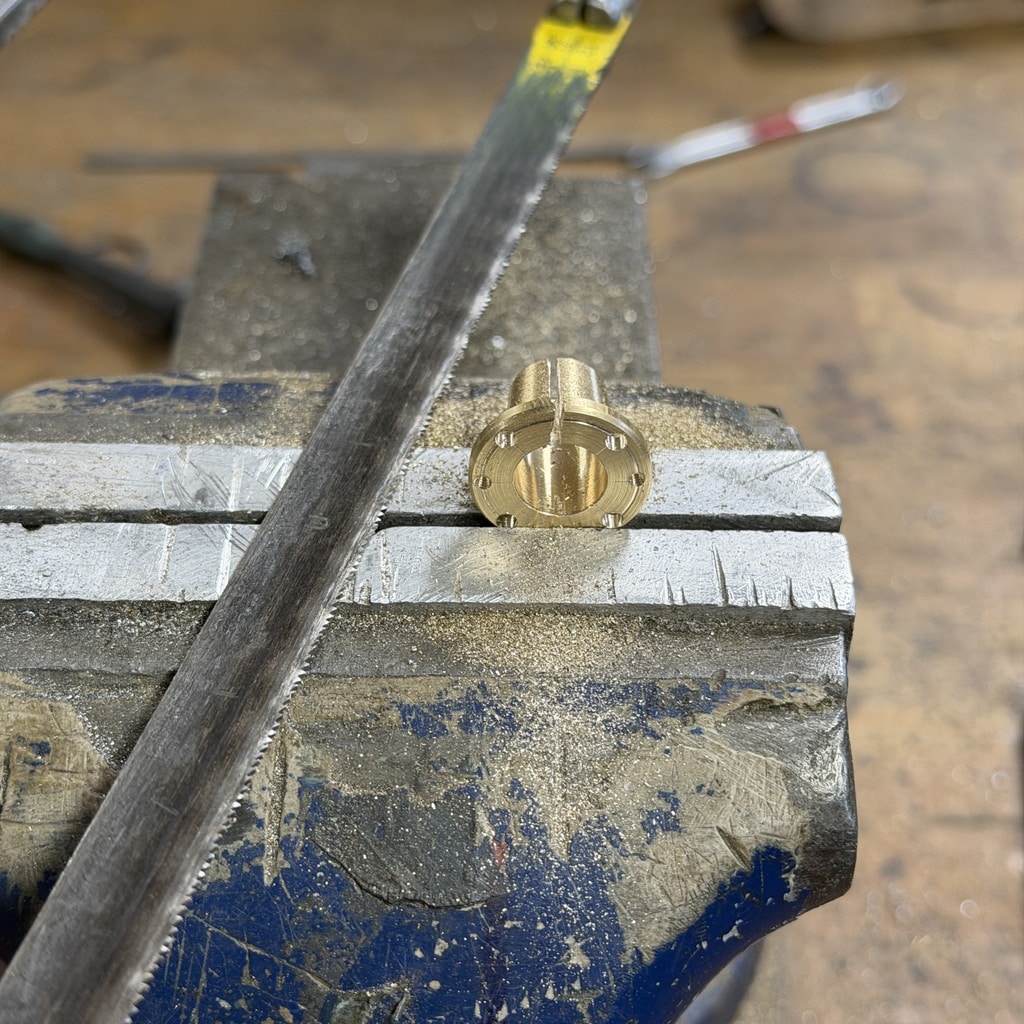
Damit sich die Spannbuchse beim Anziehen zusammenziehen und die Welle sicher klemmen kann, erhält sie mit der Handsäge noch einen Schlitz.
5. Zylinder und Zylinderkopf
Zylinderhülse und Zylindermantel bearbeiten
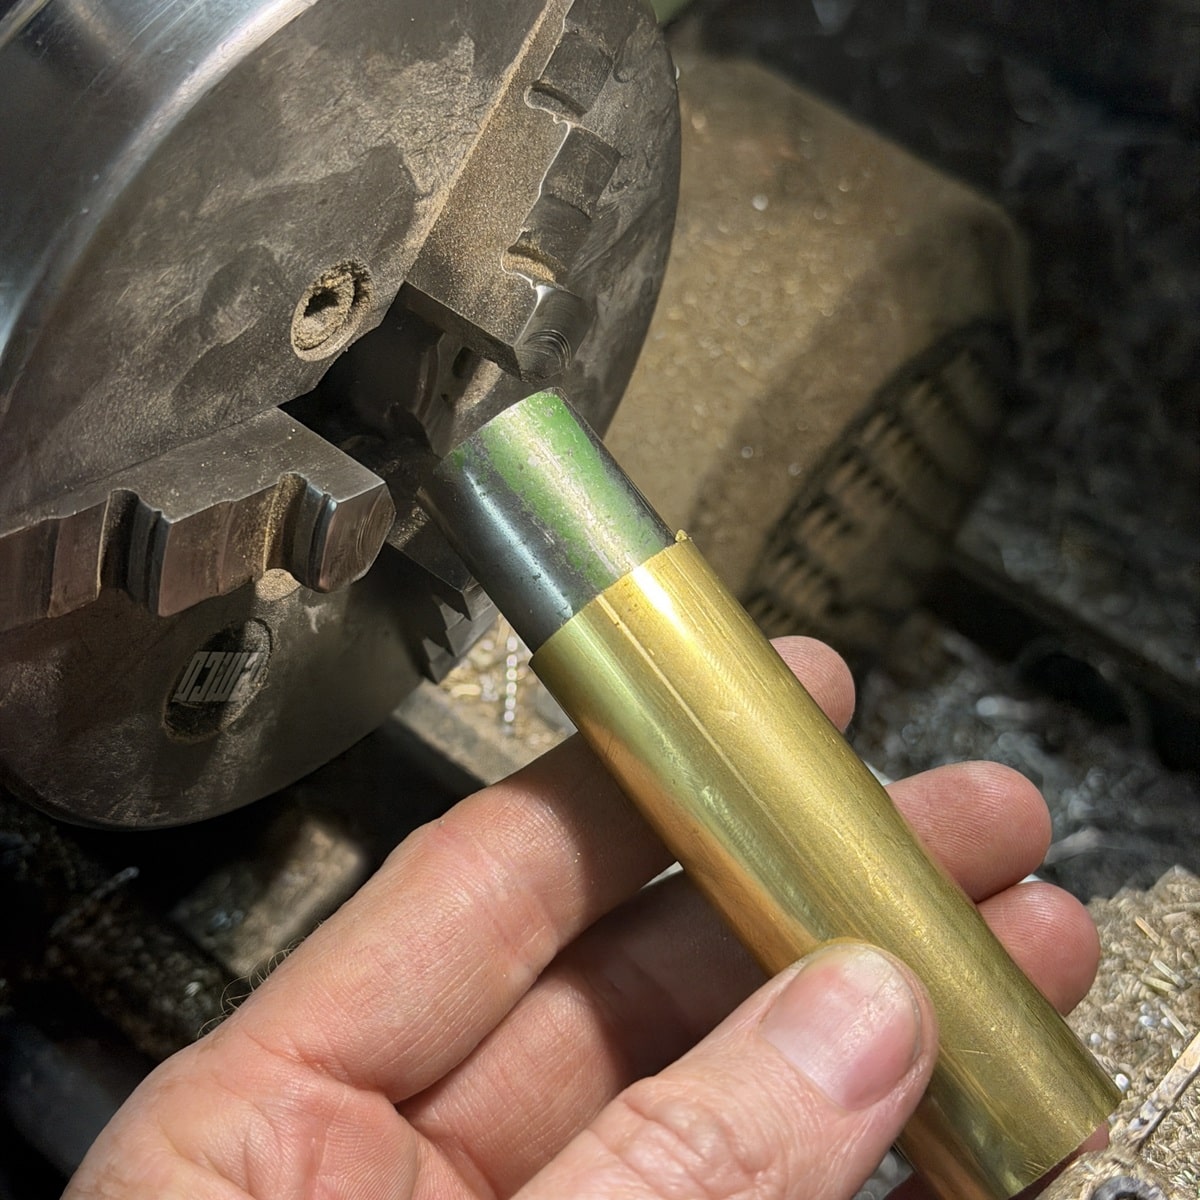
Damit sich das dünnwandige Zylinderrohr beim Einspannen im Dreibackenfutter nicht verformt, schiebe ich zunächst ein Reststück Rundmaterial mit 20 mm Durchmesser hinein. Dadurch wird das Rohr von innen abgestützt und kann etwas fester eingespannt werden.
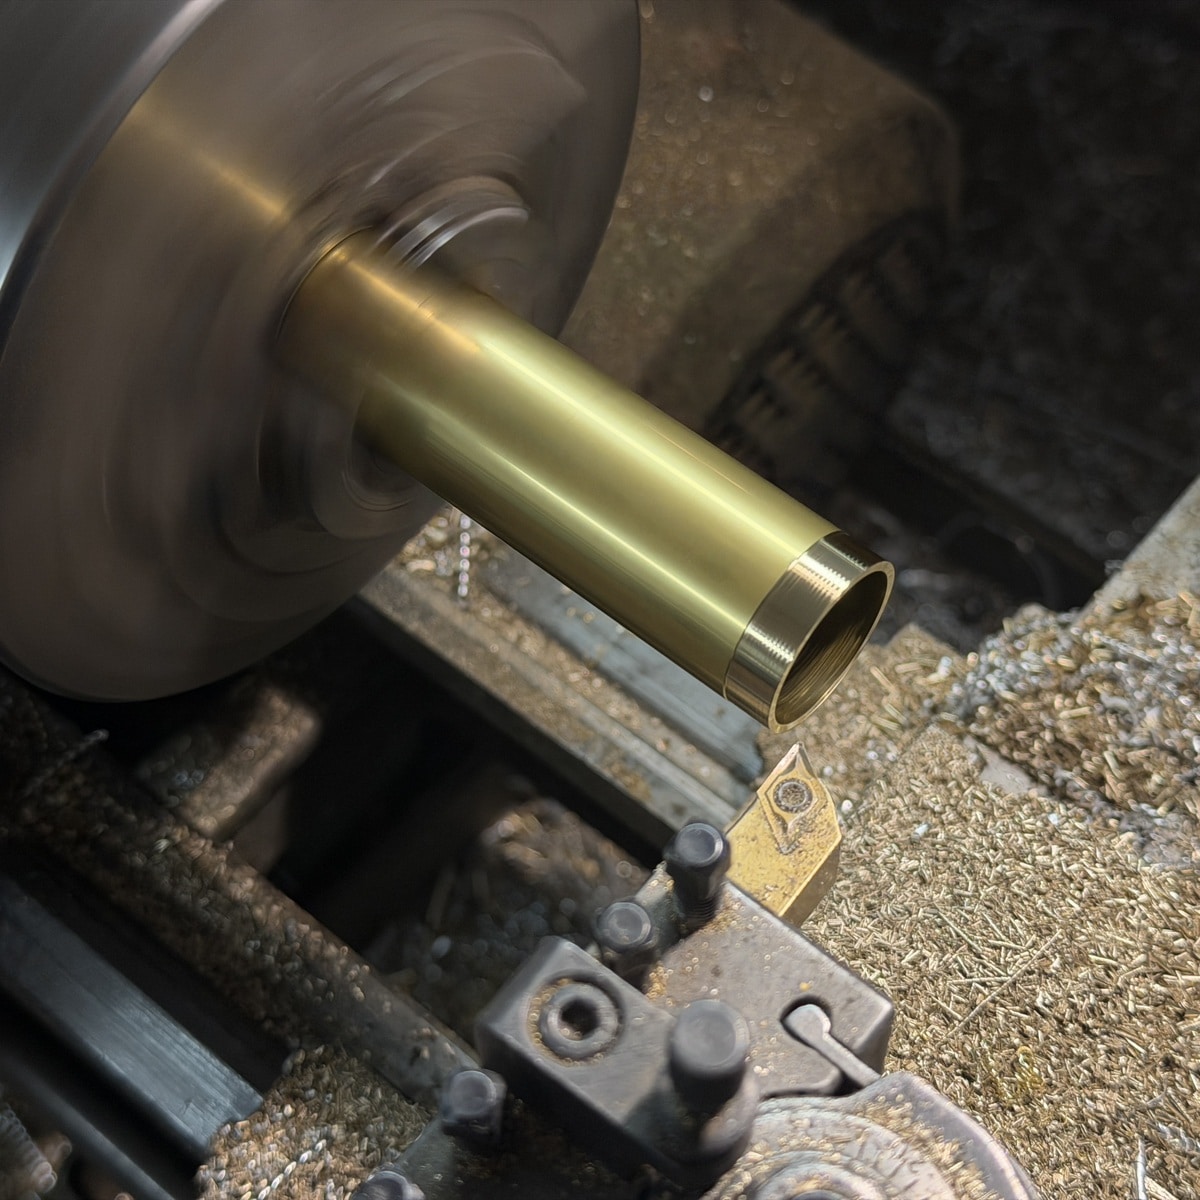
Anschließend drehe ich am vorderen Ende der Zylinderhülse einen Bund an.
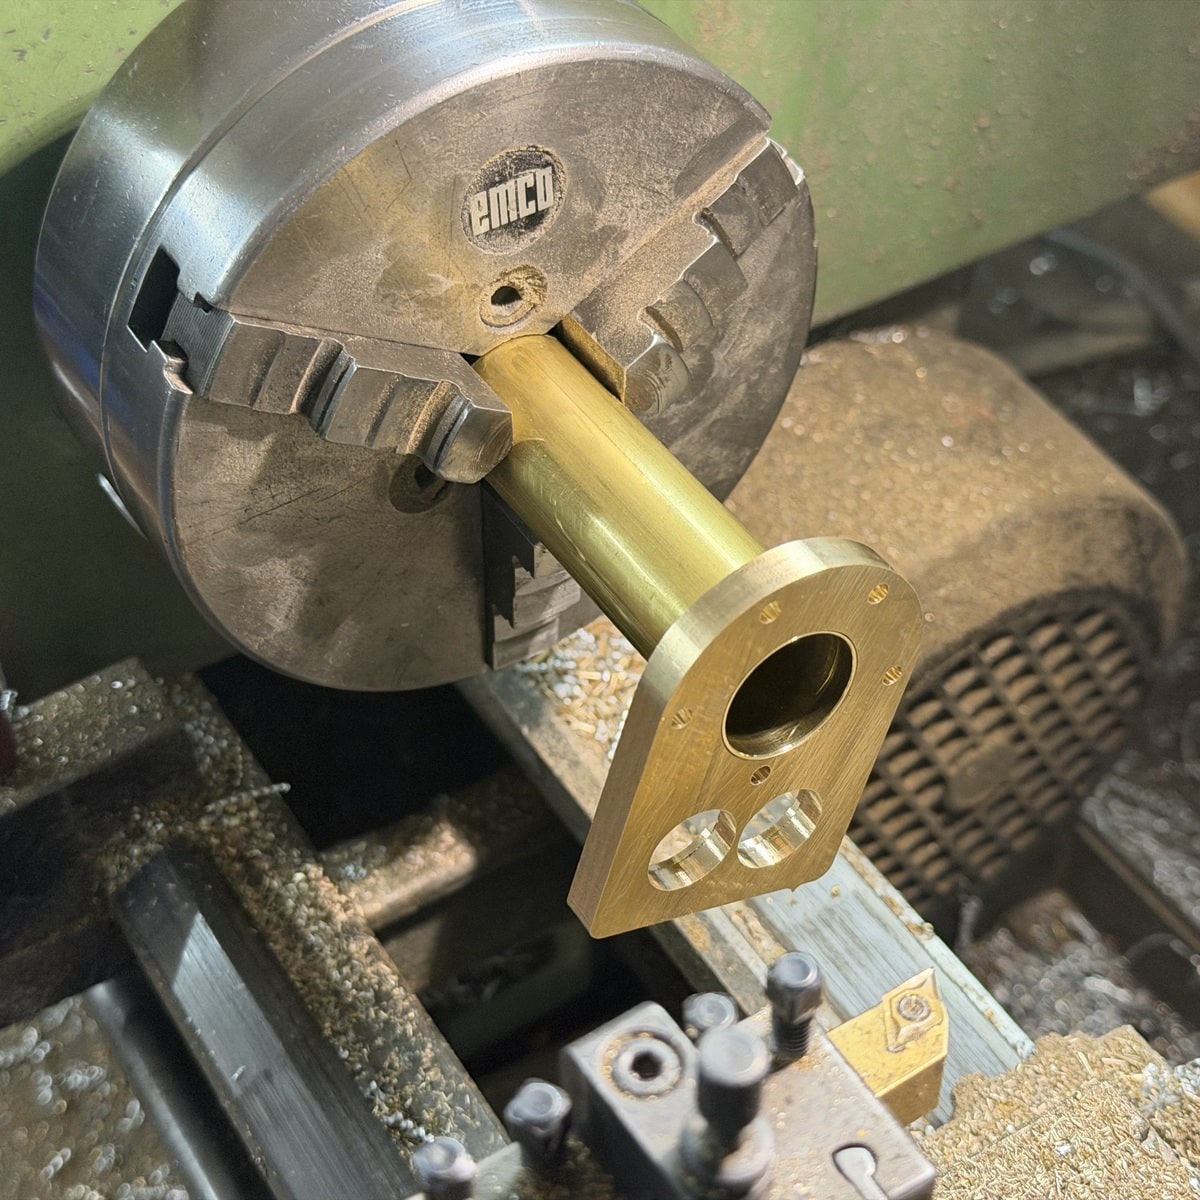
Nun prüfe ich, ob sich das Frästeil leicht auf die Zylinderhülse aufschieben lässt. Die Passung sollte keinesfalls zu stramm sein, da sich das dünnwandige Zylinderrohr sonst verformen könnte. Das Frästeil sollte sich daher ohne größeren Kraftaufwand aufschieben lassen.
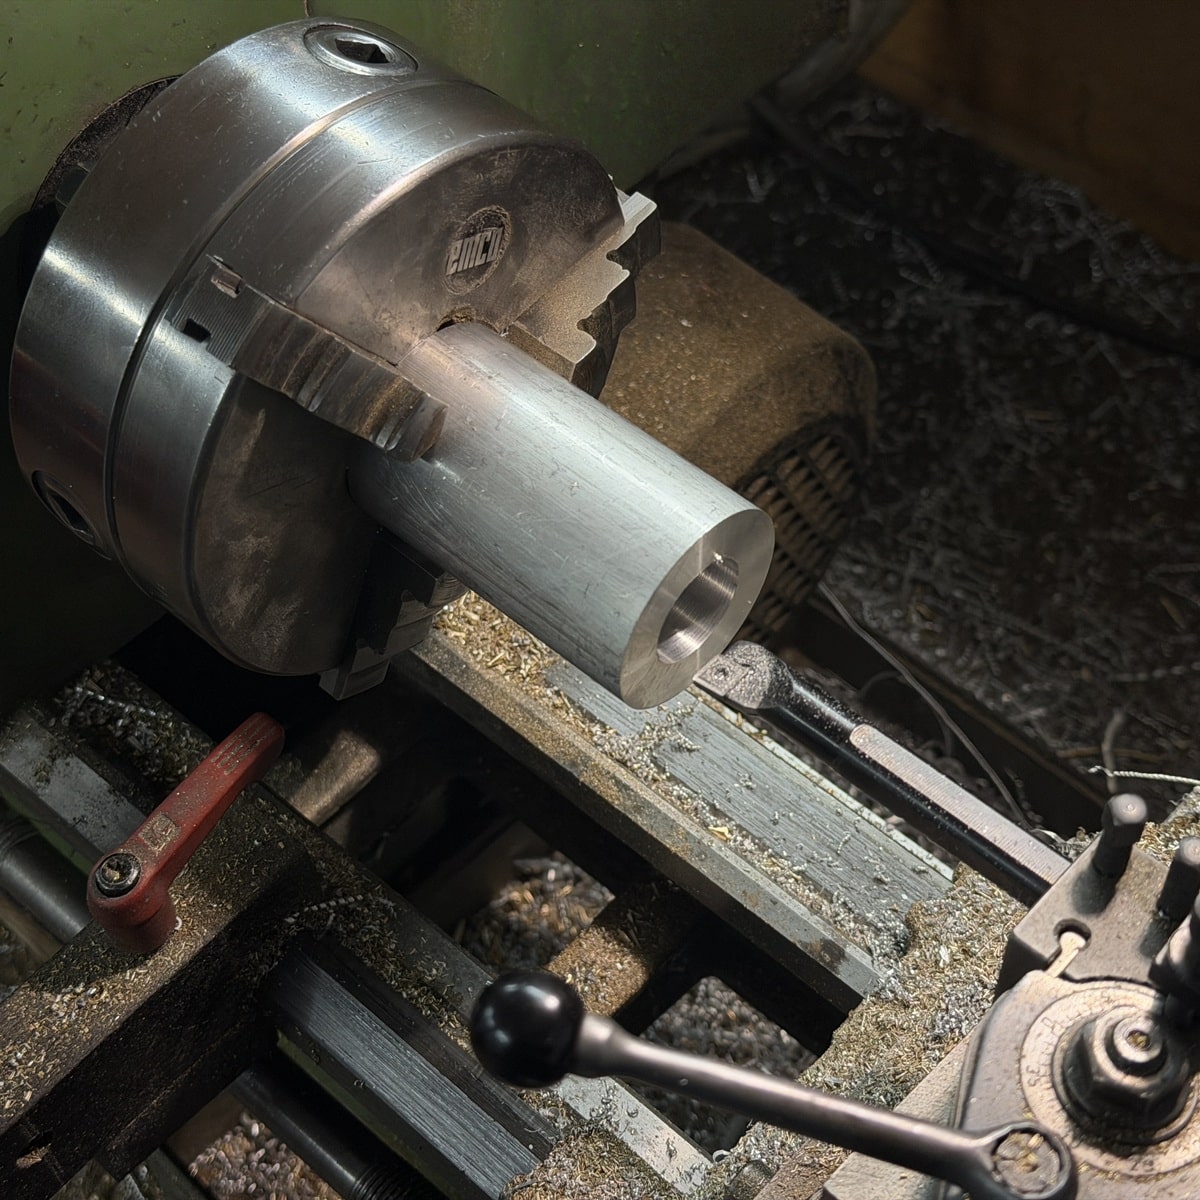
Aus einem 40 mm starken Aluminiumrundmaterial fertige ich den Zylindermantel. Zunächst bohre ich das Material mit einem Spiralbohrer vor. Anschließend bearbeite ich die Bohrung mit einem langen Innendrehstahl auf das gewünschte Maß. Die Bohrung darf ruhig etwa 0,1 mm größer sein als der Außendurchmesser des Zylinderrohrs. Eine Presspassung sollte hier auf keinen Fall hergestellt werden, da sich das dünnwandige Zylinderrohr sonst verformen könnte.
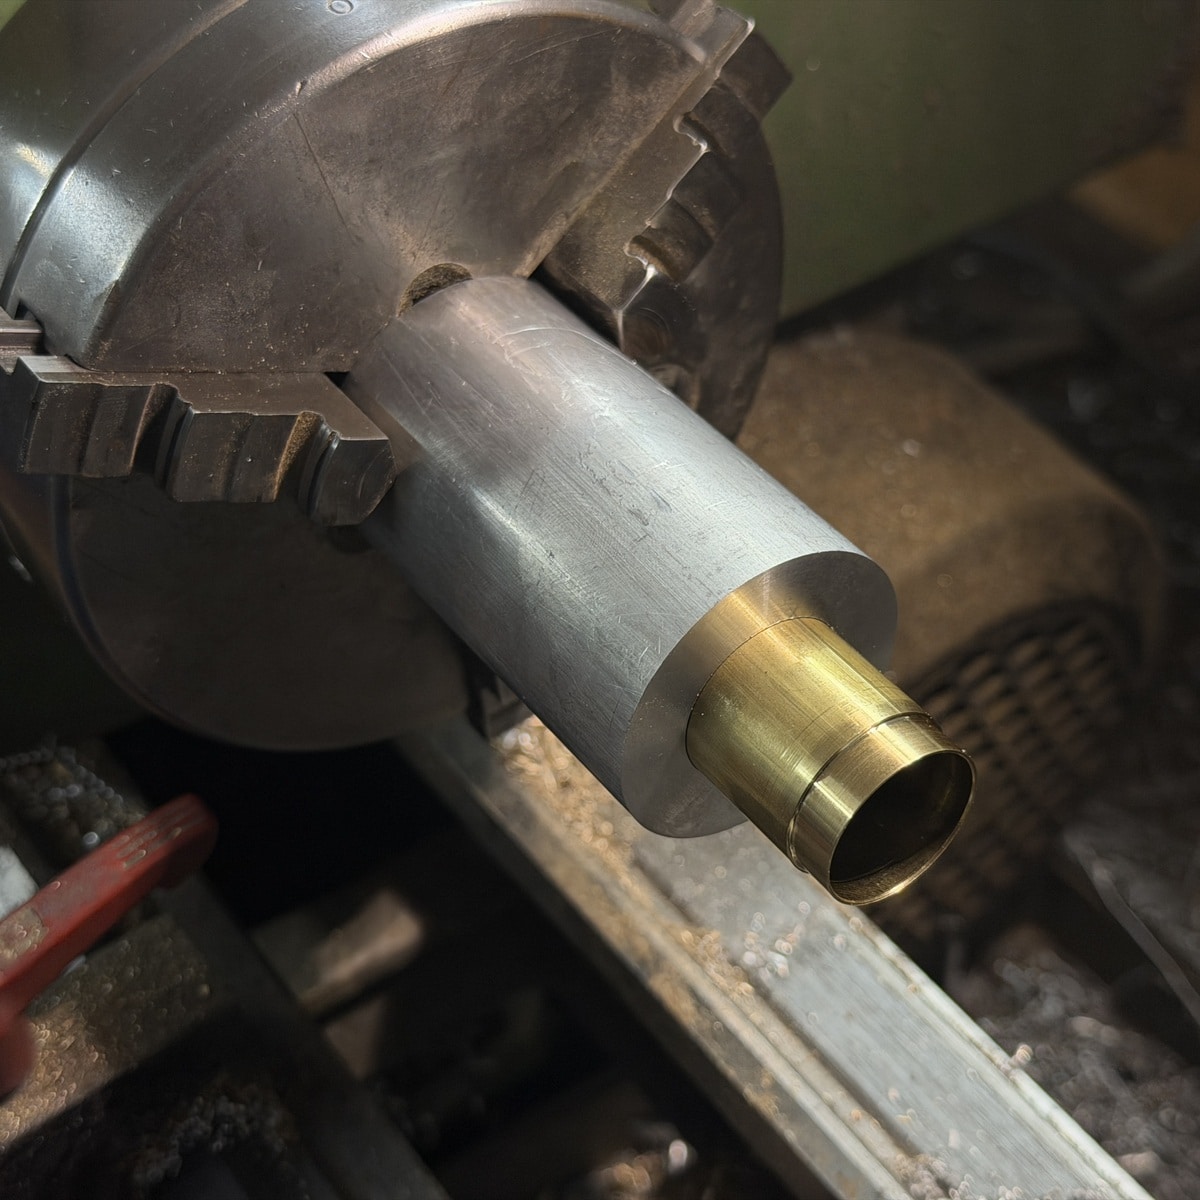
Noch während das Werkstück in der Drehmaschine eingespannt ist, prüfe ich, ob sich das Zylinderrohr problemlos in die Aufnahme einschieben lässt. Es sollte sich ohne größeren Kraftaufwand einsetzen lassen. Eine leichtgängige Passung ist hier wichtiger als ein besonders strammer Sitz.
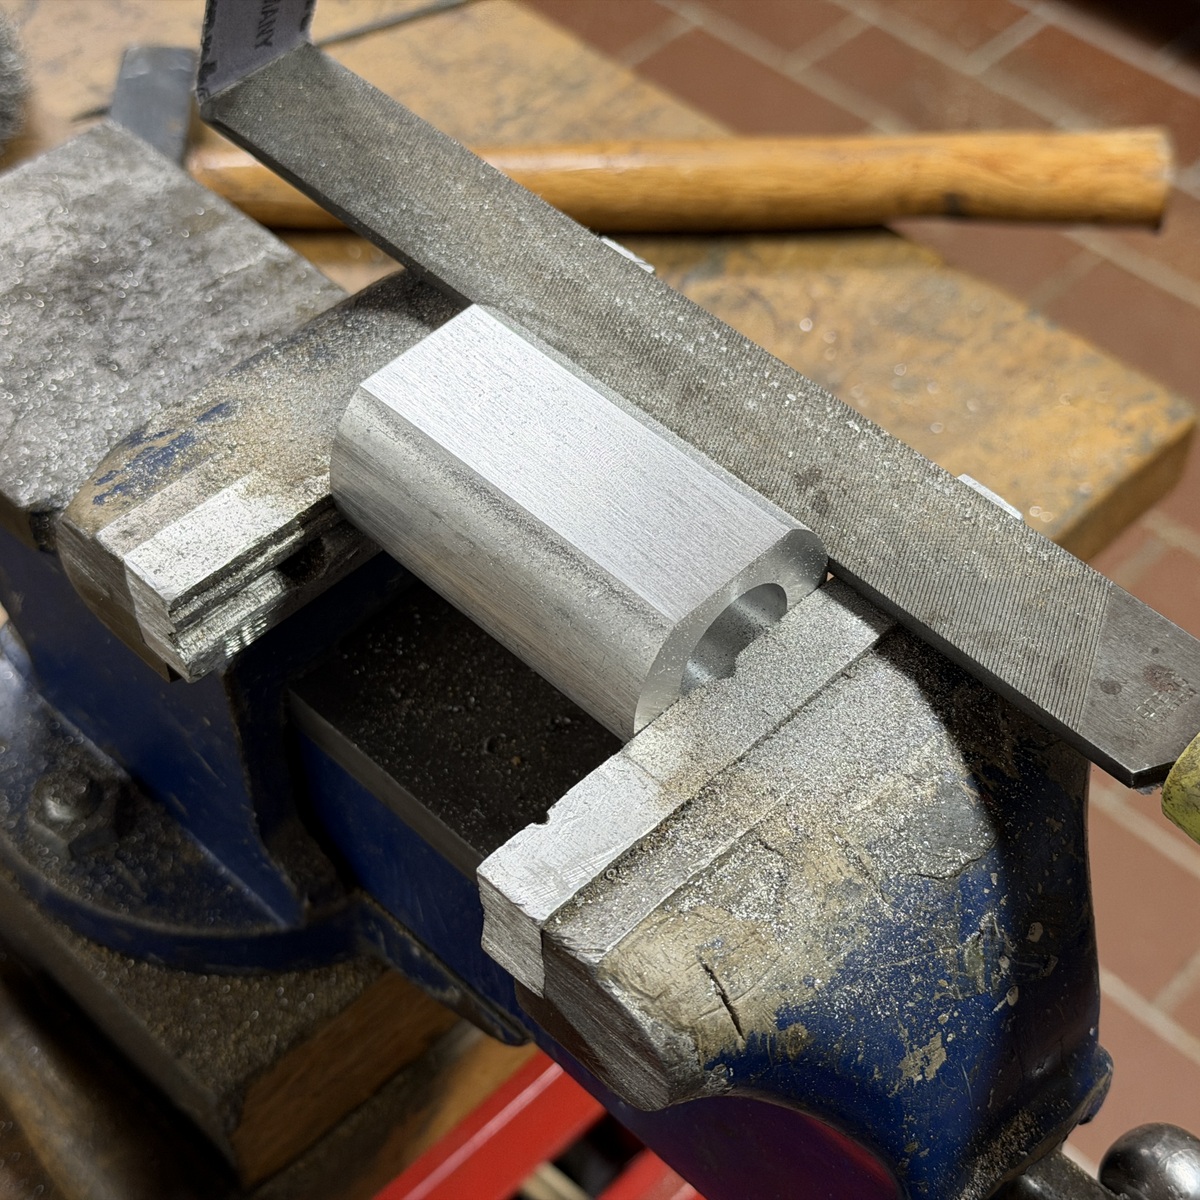
Der Zylindermantel erhält auf einer Seite eine ebene Fläche. Wer eine Fräsmaschine besitzt, kann diese Fläche fräsen. Sie lässt sich aber ebenso gut mit einer Feile herstellen.
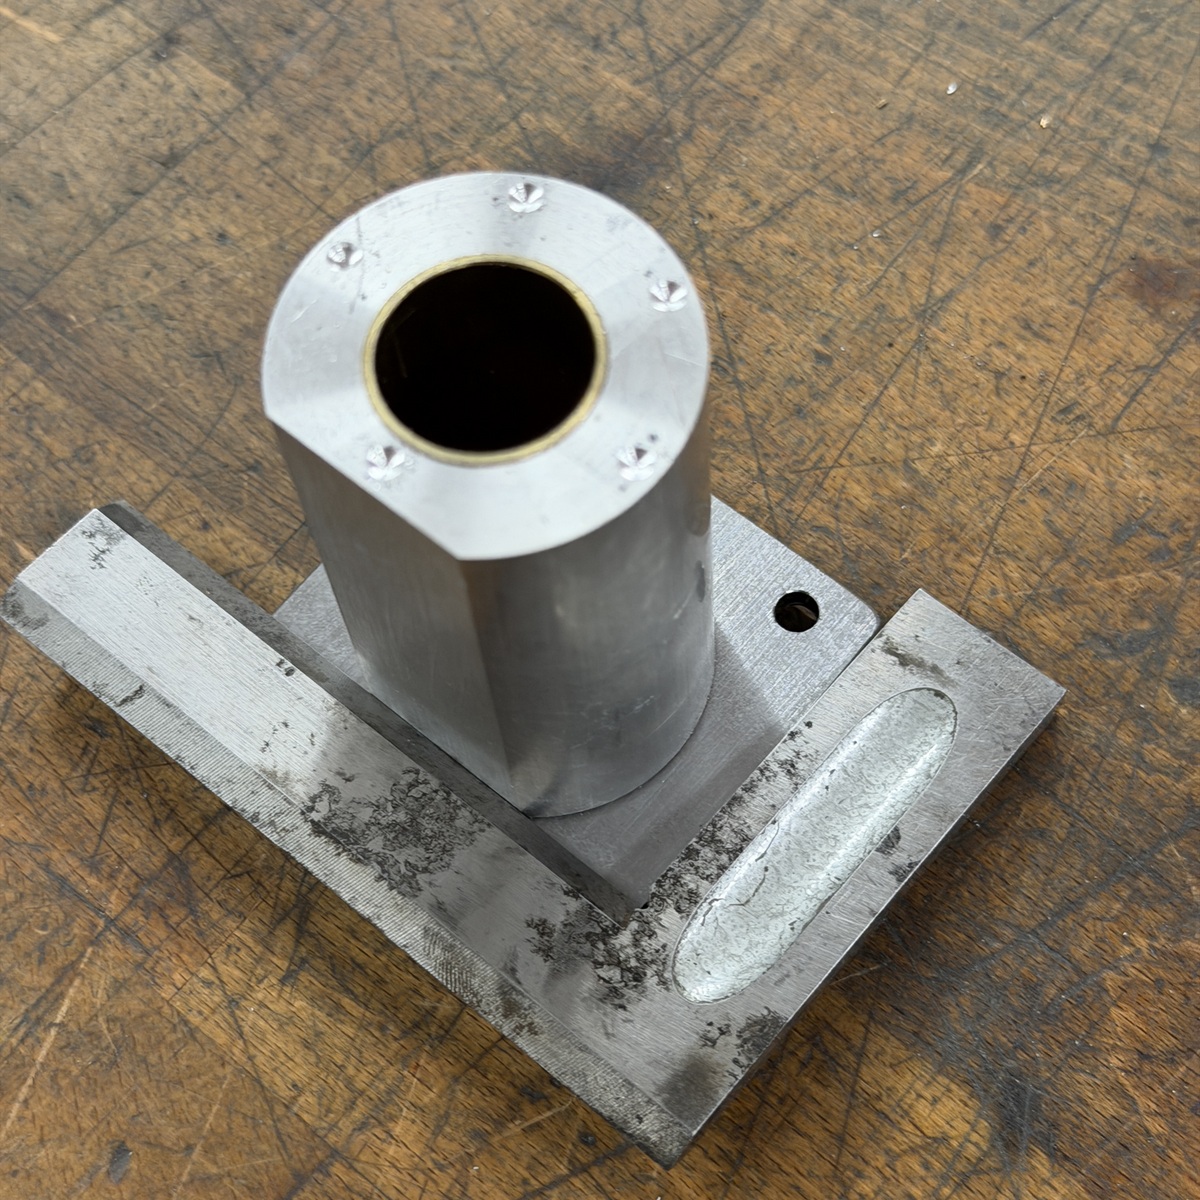
Die lasergeschnittene Zylinderplatte dient mir als Bohrschablone. Die Zylinderhülse lässt sich in die Platte einschieben und wird dadurch zentriert. Mit einem Winkel kontrolliere ich die Ausrichtung, damit Hülse und Platte nicht gegeneinander verdreht sind. Für das Bohren kann die Position beispielsweise mit etwas Schraubensicherung fixiert werden. Durch Erwärmen lässt sich die Verbindung anschließend wieder lösen.
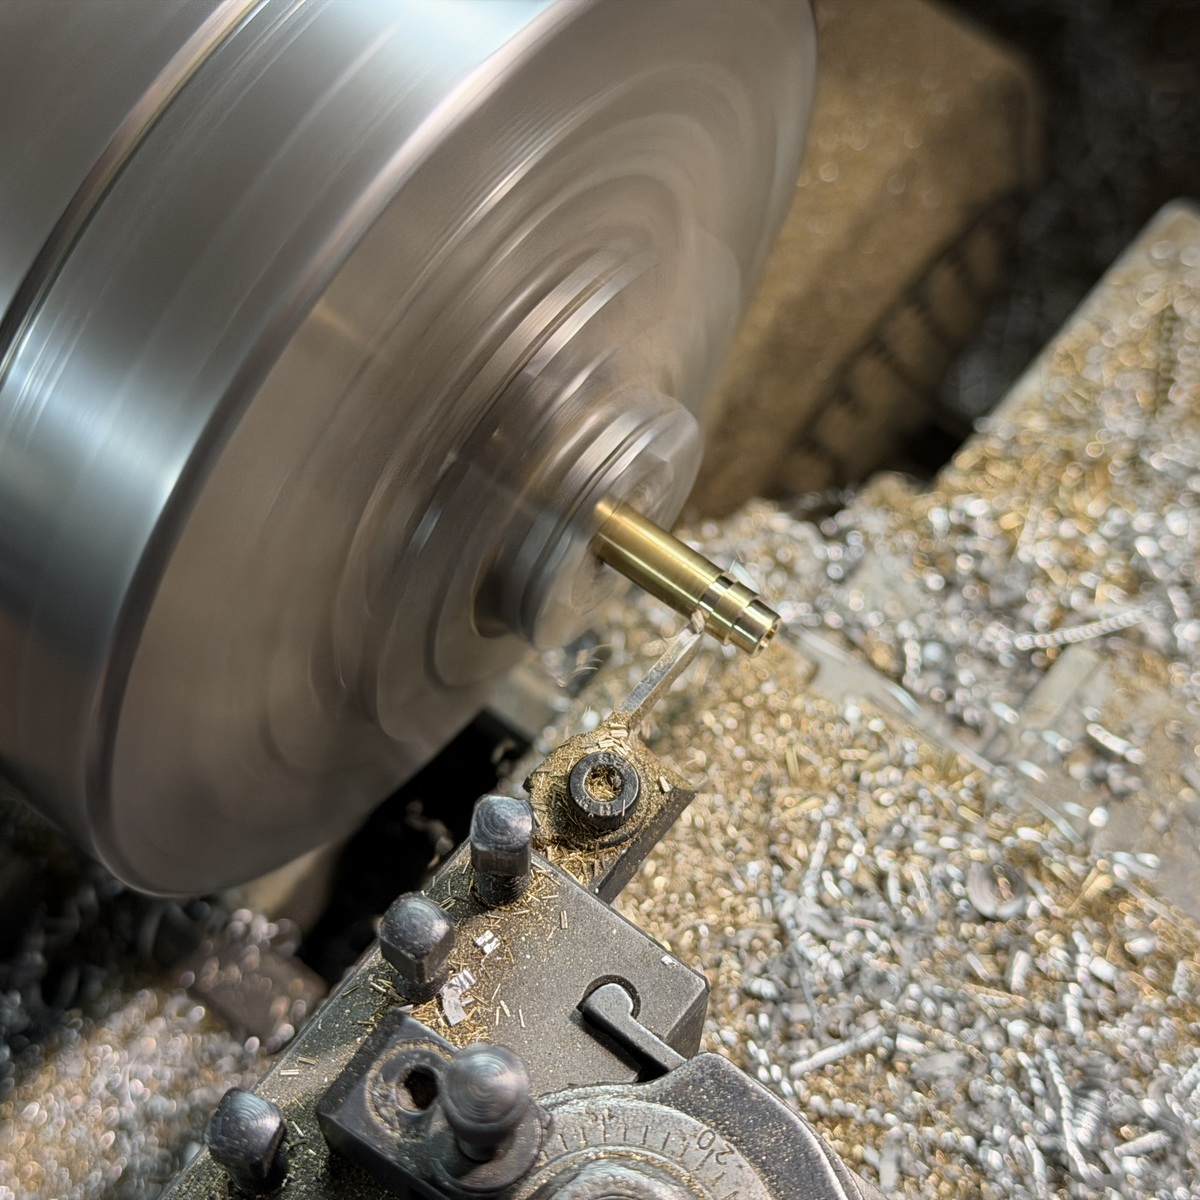
Auf der Drehmaschine fertige ich die Schraubenbuchsen für die Halteplatte des Zylinders. Sie haben vor allem einen optischen Zweck und werden nach den Zeichnungsmaßen hergestellt.
Ventilführungen und Ventilsitze herstellen
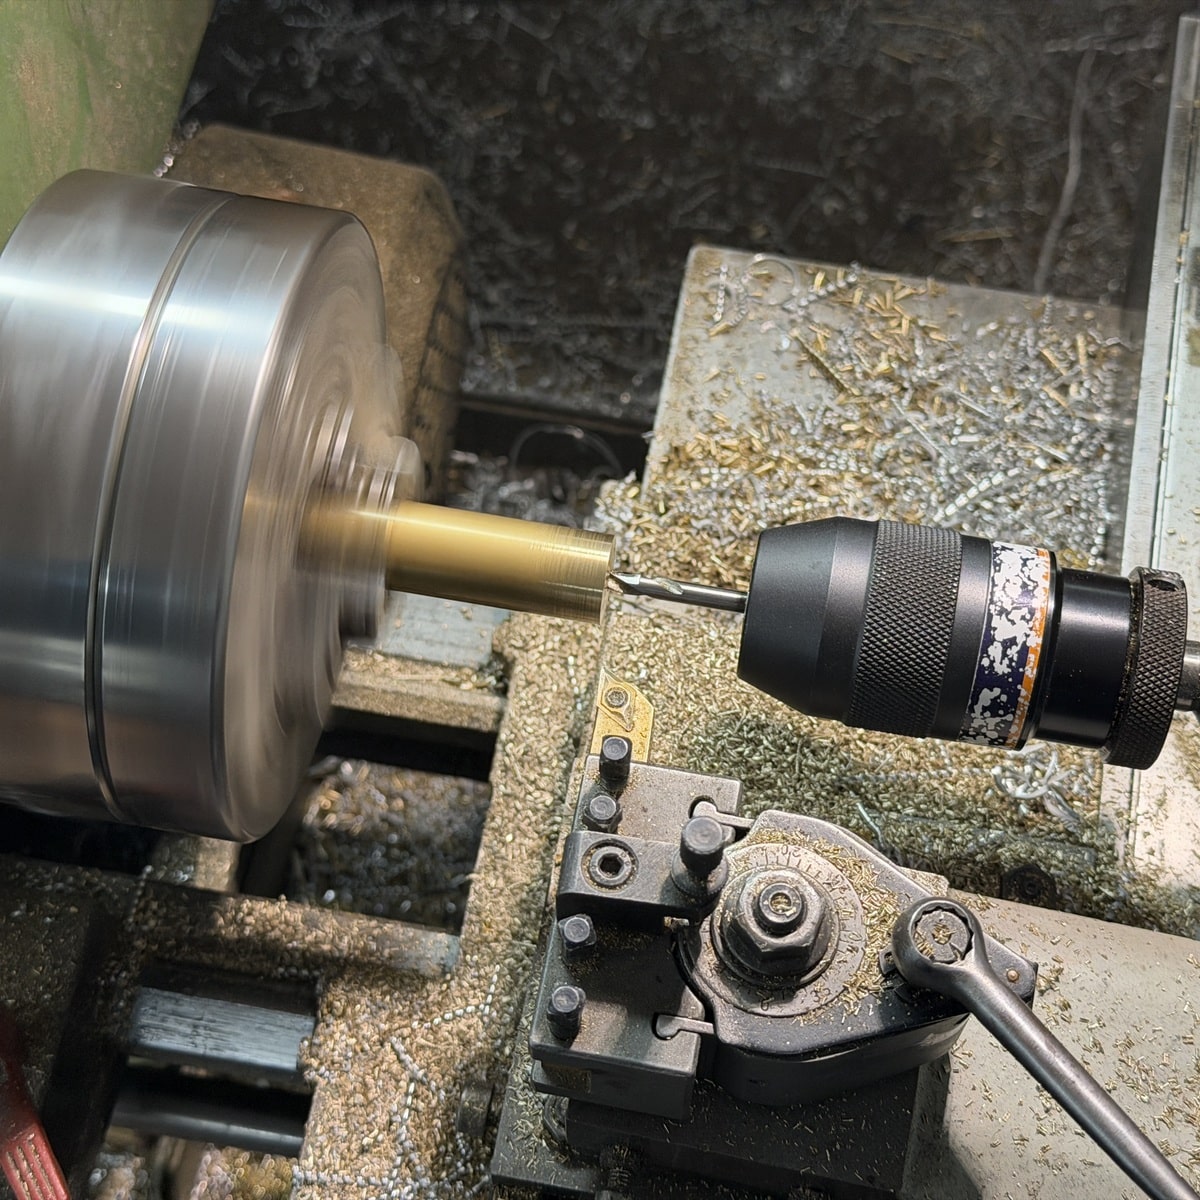
Durch die besondere Bauweise des Motors Felix mit seinen stehenden Ventilen ist es möglich, die Ventilführungen einschließlich der Ventilsitze vollständig auf der Drehmaschine herzustellen. Als Ausgangsmaterial verwende ich Messingrundmaterial, das zunächst mit einer Bohrung für den Ventilschaft versehen wird. Die Bearbeitung von Ventilführung und Ventilsitz in einer Aufspannung hat den großen Vorteil, dass die Führungsbohrung und die spätere Dichtfläche sehr genau konzentrisch zueinander liegen.
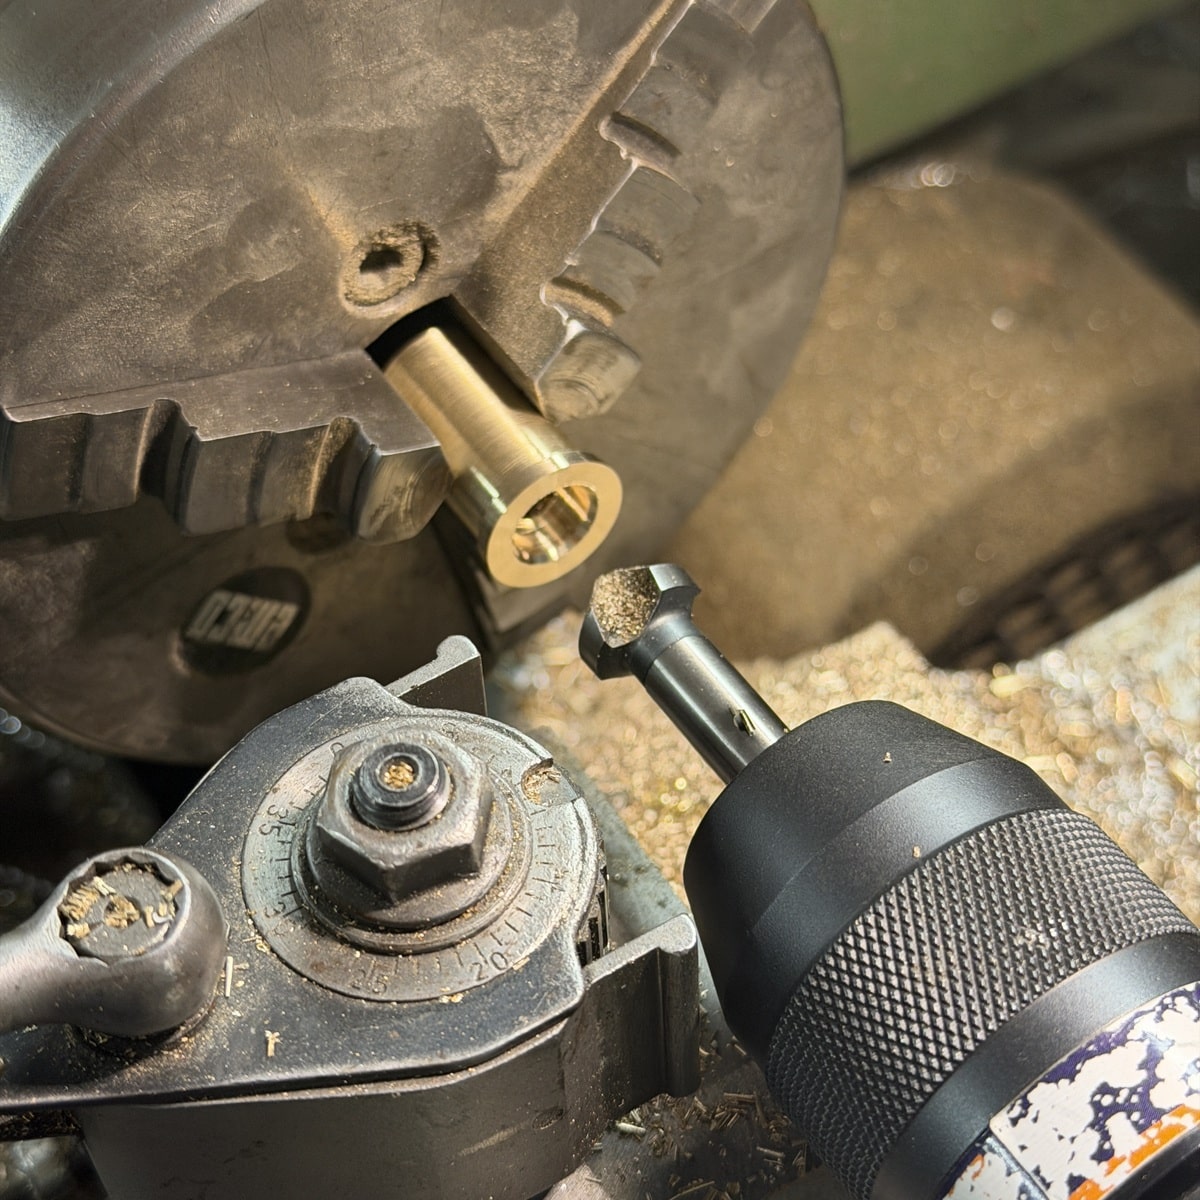
Mit einem Kegelsenker stelle ich nun die konische Dichtfläche des Ventilsitzes her. Diesen Arbeitsschritt führe ich bei niedriger Drehzahl auf der Drehmaschine aus. Da die Führungsbohrung und der Ventilsitz in derselben Aufspannung bearbeitet werden, ist eine sehr gute Konzentrizität gewährleistet. Das schafft die Grundlage dafür, dass die Ventile später zuverlässig abdichten.
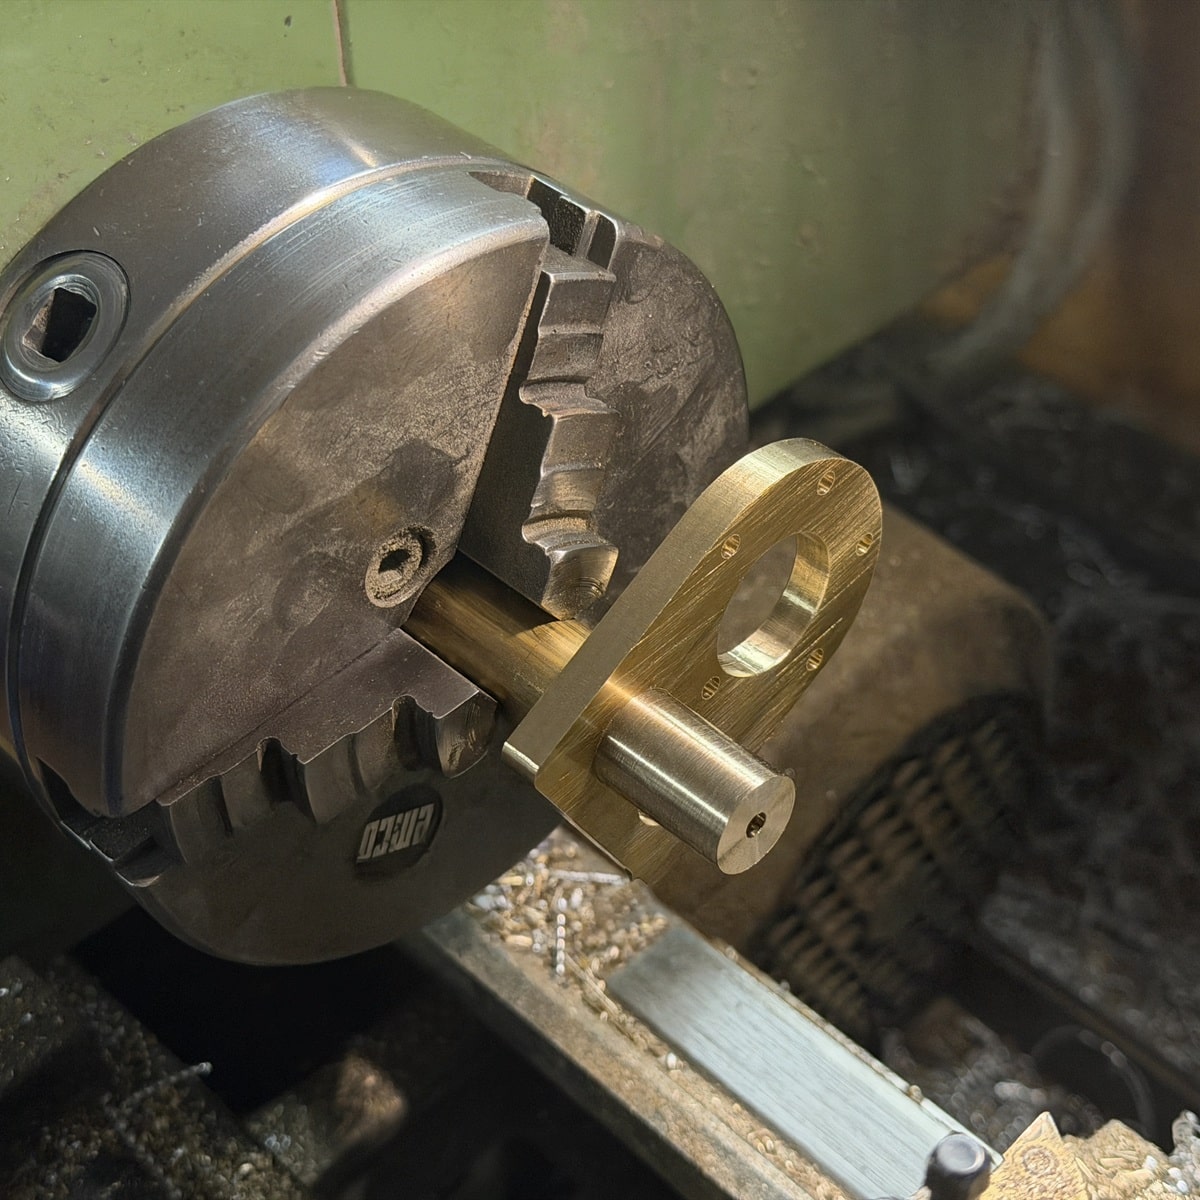
Anschließend prüfe ich, ob die angefertigten Ventilführungen in das gefräste Zylinderkopfteil passen. Dabei achte ich darauf, dass sich die Bauteile sauber einsetzen lassen und die vorgesehenen Maße stimmen.
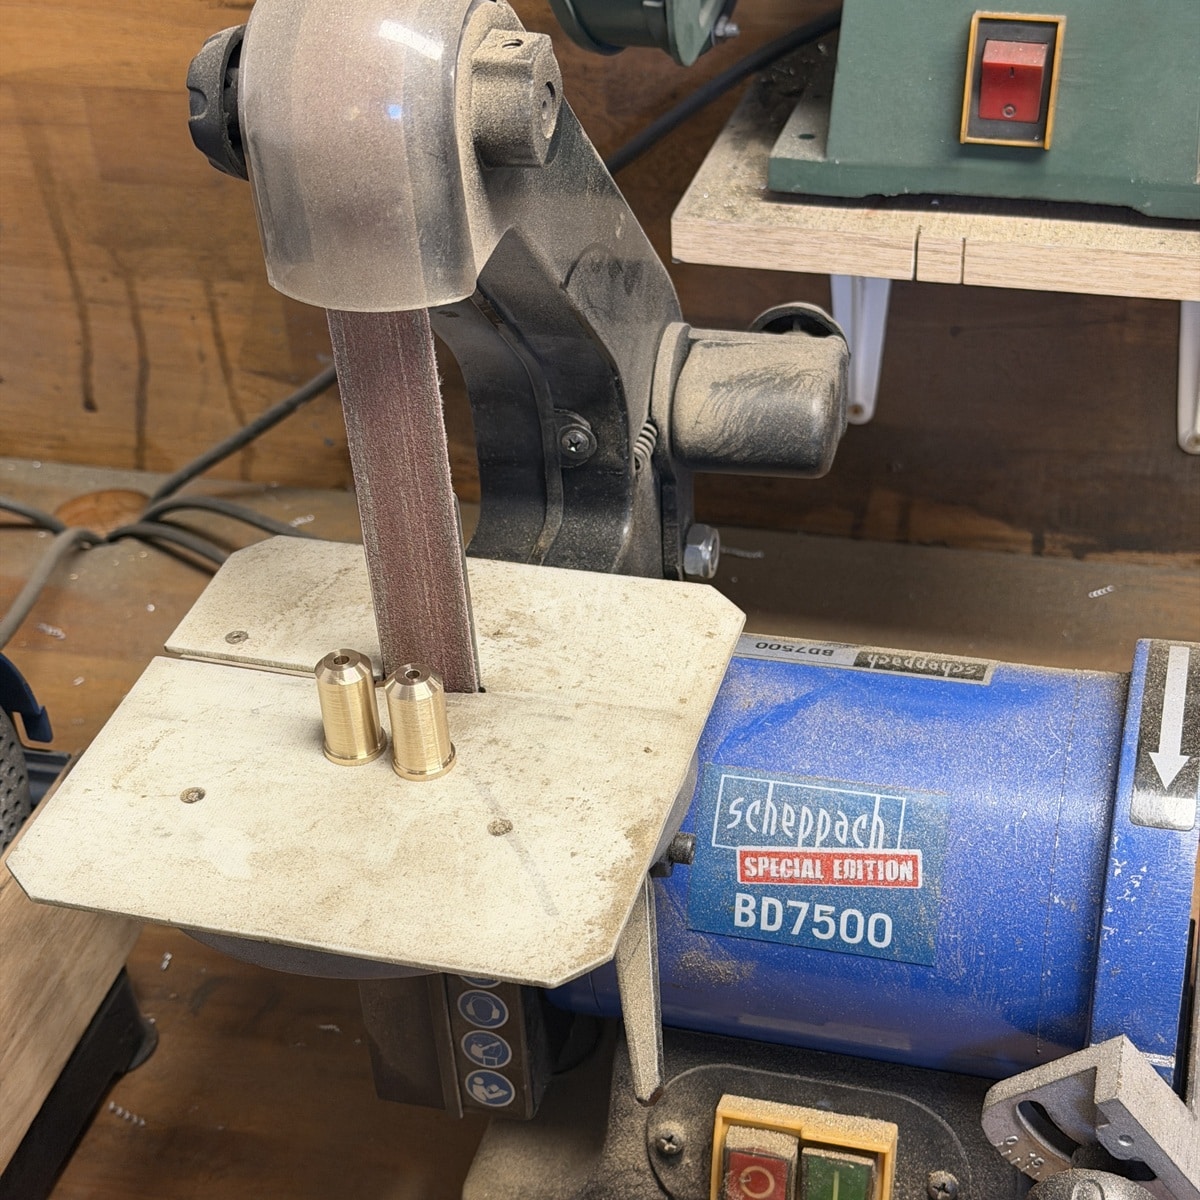
Beide Ventilführungen erhalten abschließend jeweils eine kleine Abflachung an der Außenseite. Diese ist notwendig, damit sich die beiden Bauteile problemlos nebeneinander in das gefräste Zylinderkopfteil einsetzen lassen.
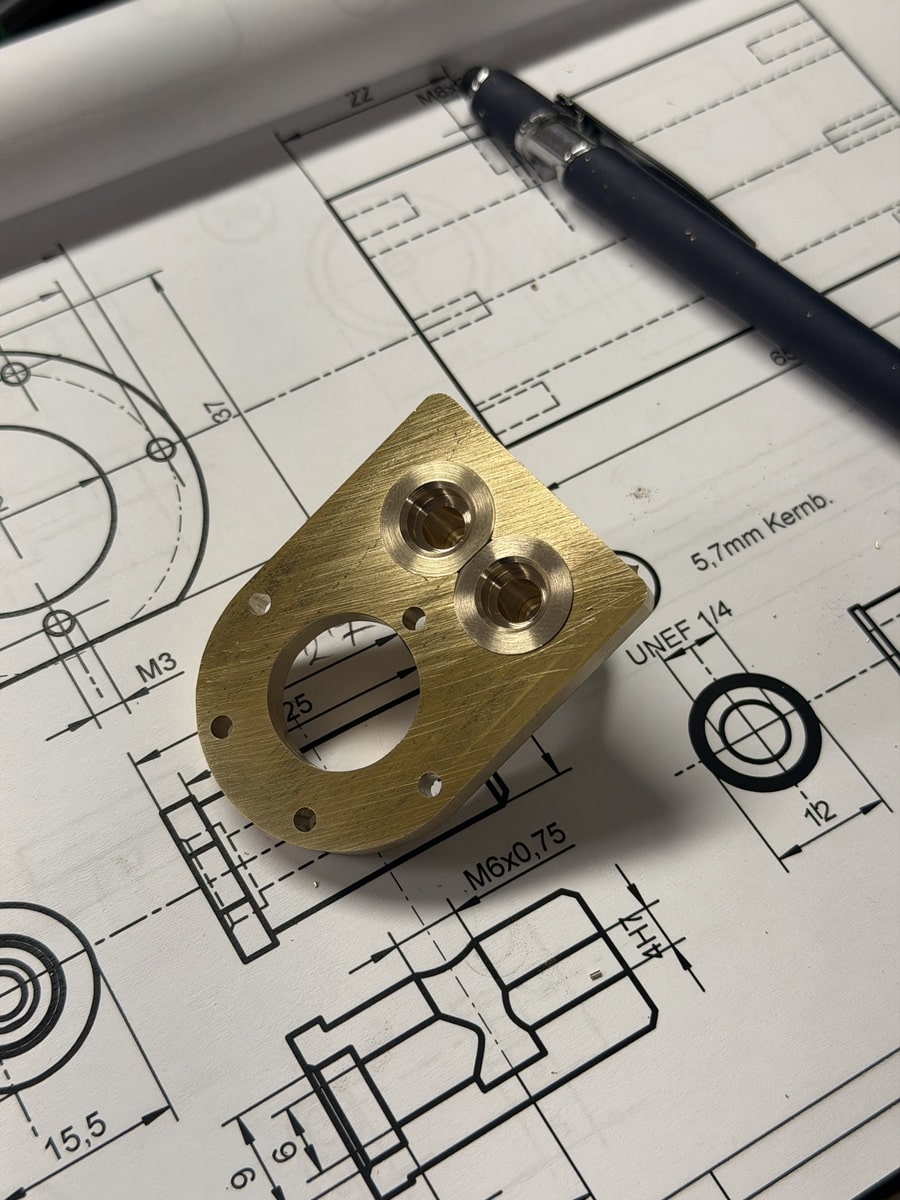
Die fertig montierte Kopfplatte mit Ventilplatte.
Zylinderkopf bohren und Zylinderhülse einlöten
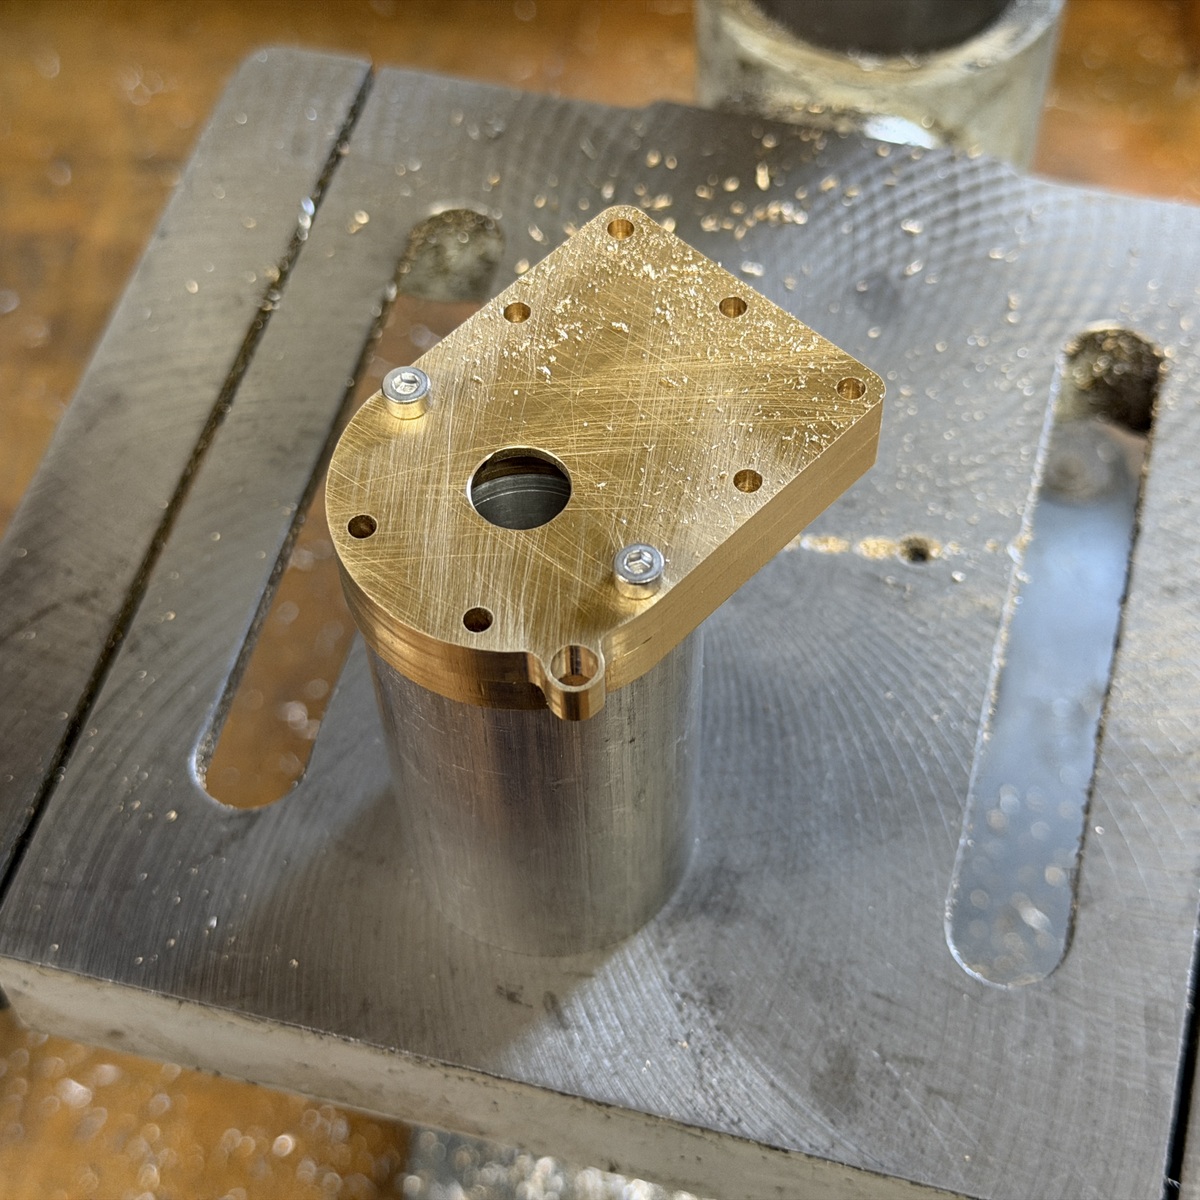
Den Zylinderkopfdeckel verwende ich als Schablone, um die Positionen der fünf Gewindebohrungen auf das Zylinderkopfunterteil zu übertragen. Mit einem passenden Bohrer markiere ich die Bohrungsmitten zunächst nur leicht. Anschließend nehme ich den Deckel wieder ab, bohre die markierten Stellen mit einem 2,5-mm-Bohrer durch und schneide die M3-Gewinde.
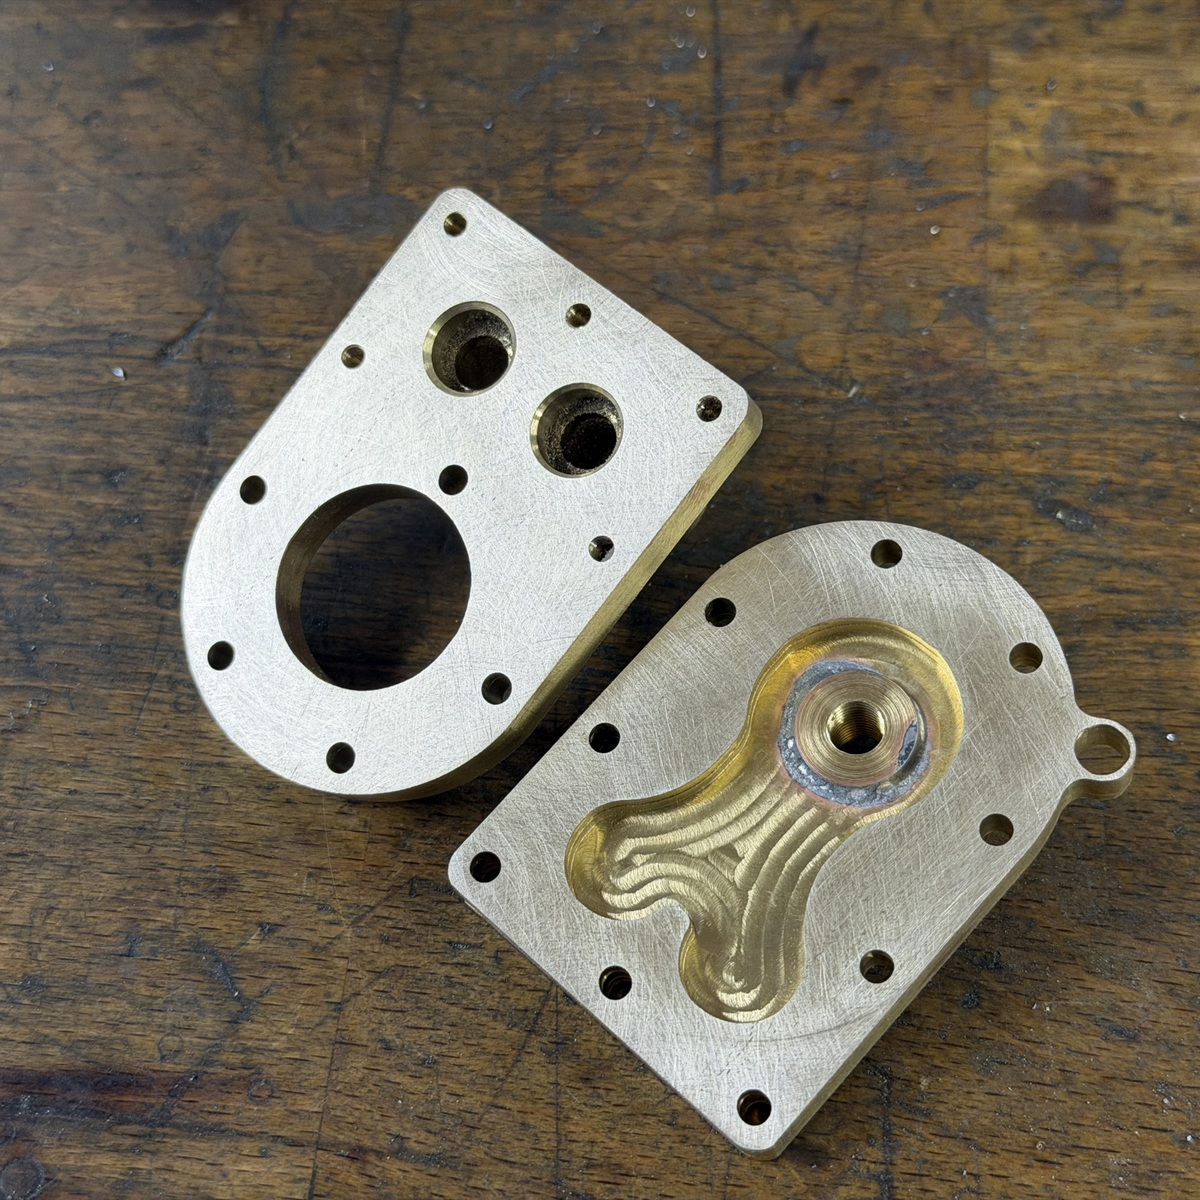
Hier sind das Zylinderkopfunterteil und der zugehörige Deckel zu sehen. Die fünf Befestigungsbohrungen sind nun aufeinander abgestimmt, sodass sich beide Teile miteinander verschrauben lassen.
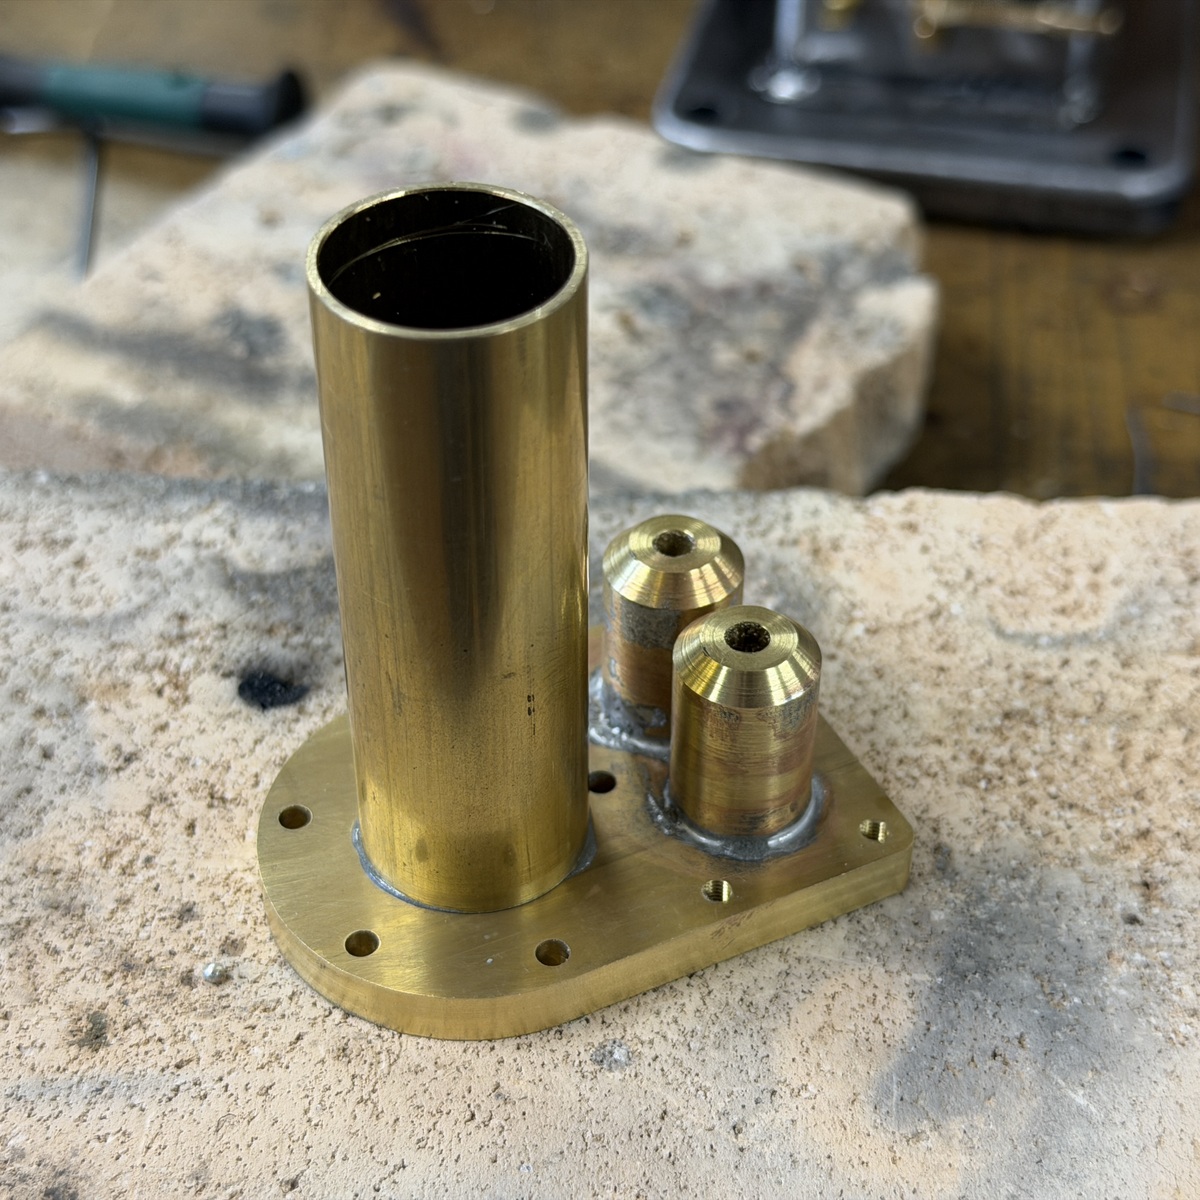
Hier löte ich die Zylinderhülse nachträglich in das Zylinderkopfunterteil ein. Dieser Arbeitsschritt lässt sich auch gemeinsam mit dem Einlöten der Ventilführungen erledigen. Ich hatte die Zylinderhülse beim ersten Durchgang schlicht vergessen und hole das hier nach.
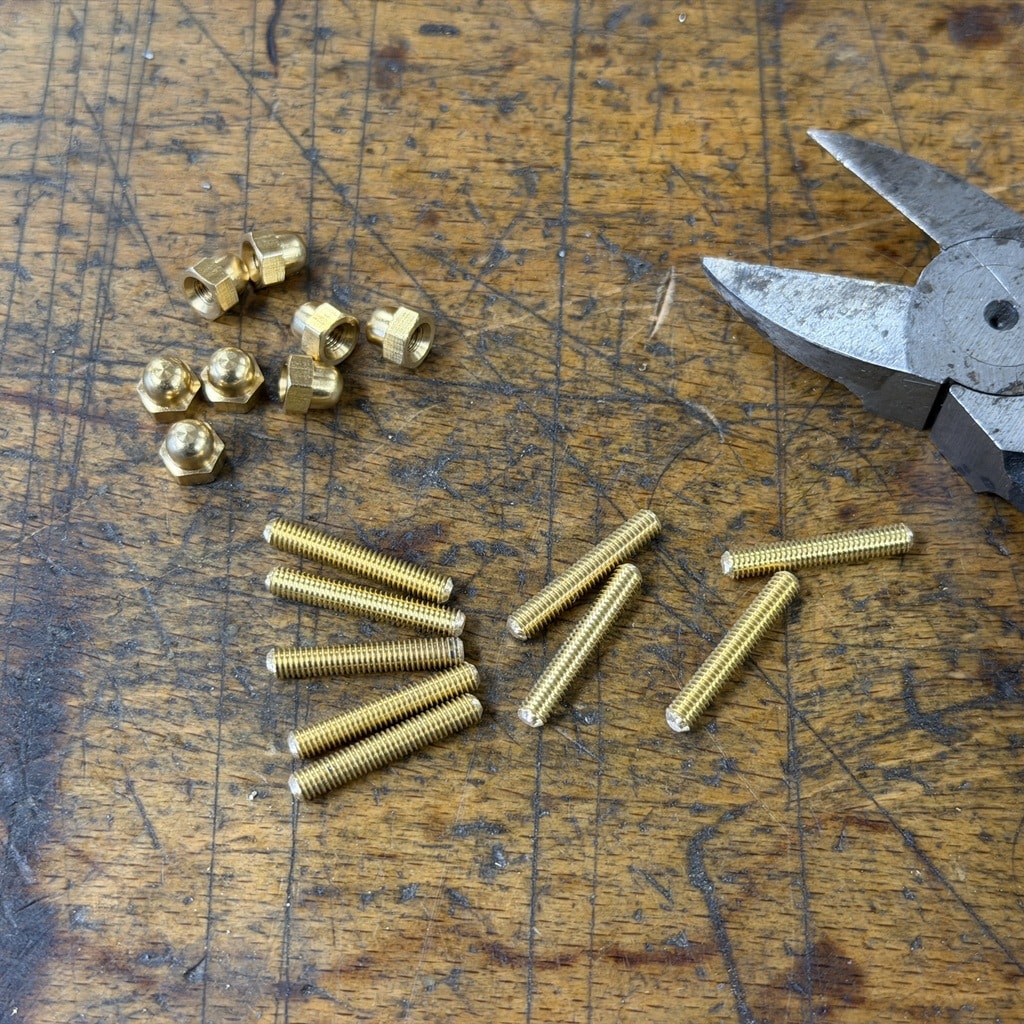
Für die Befestigung des Zylinderkopfes werden Gewindestangen auf die passende Länge gekürzt und mit handelsüblichen M3-Hutmuttern versehen. Ich empfehle, die Gewindestangen mit Schraubenkleber in den Hutmuttern zu sichern. So lassen sie sich anschließend wie normale Schrauben verwenden.
6. Die Ventile fertigen
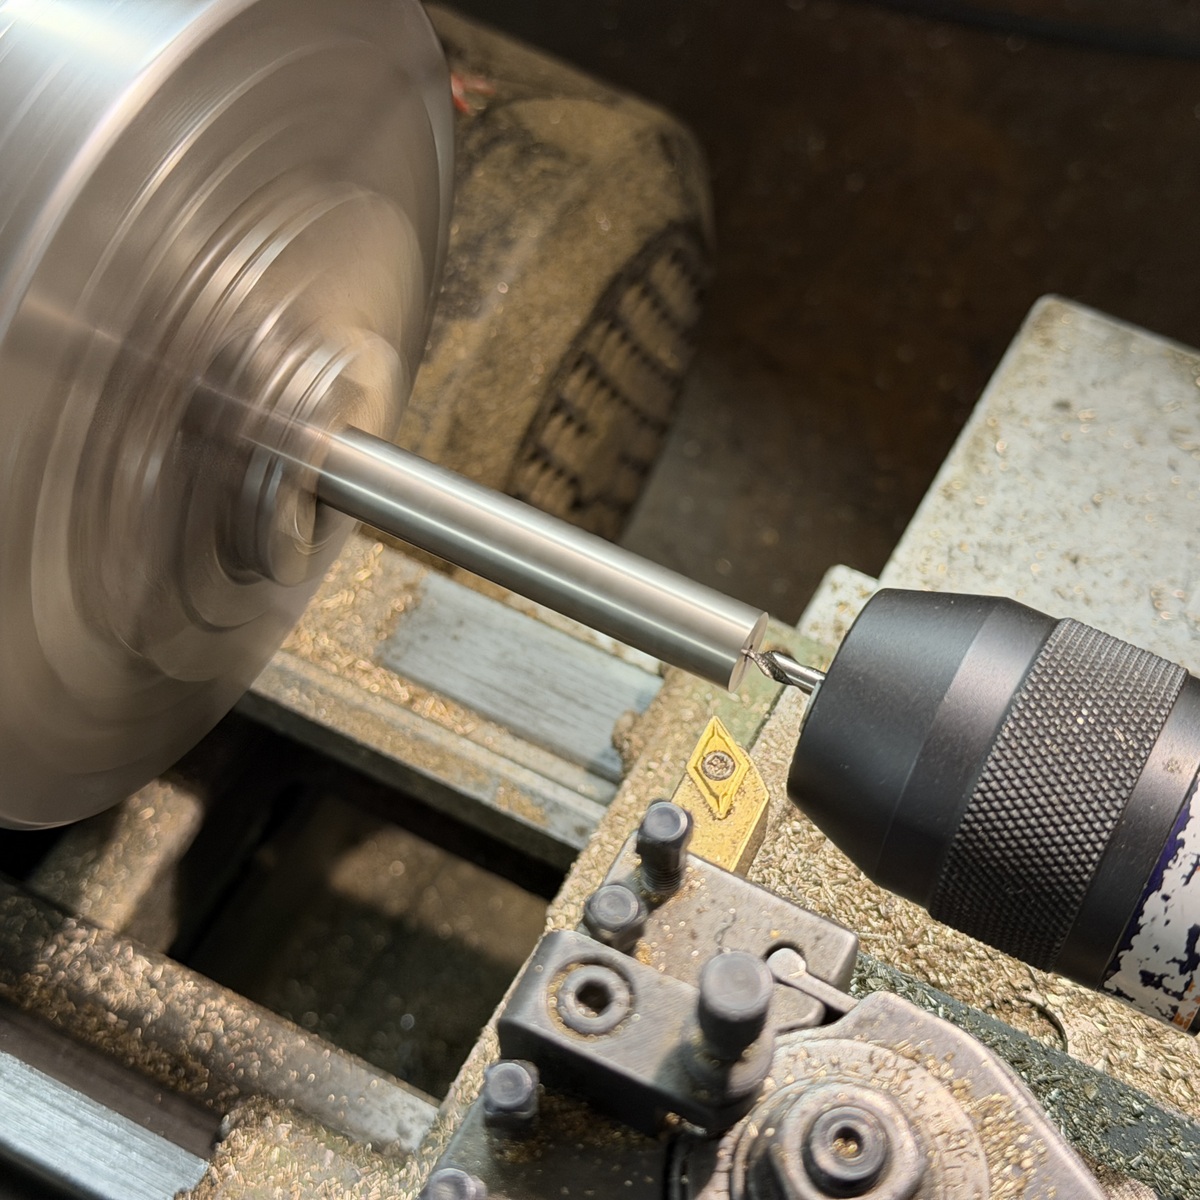
Nun beginne ich mit der Herstellung der Ventile aus Edelstahl 1.4305. Dieser Automaten-Edelstahl lässt sich vergleichsweise gut auf der Drehmaschine bearbeiten. Zunächst spanne ich das Rundmaterial ausreichend weit aus dem Drehfutter heraus und bringe am Ende eine mit einem Zentrierbohrer eine Zentrierbohrung an. Anschließend stütze ich das Werkstück mit einer mitlaufenden Körnerspitze ab.
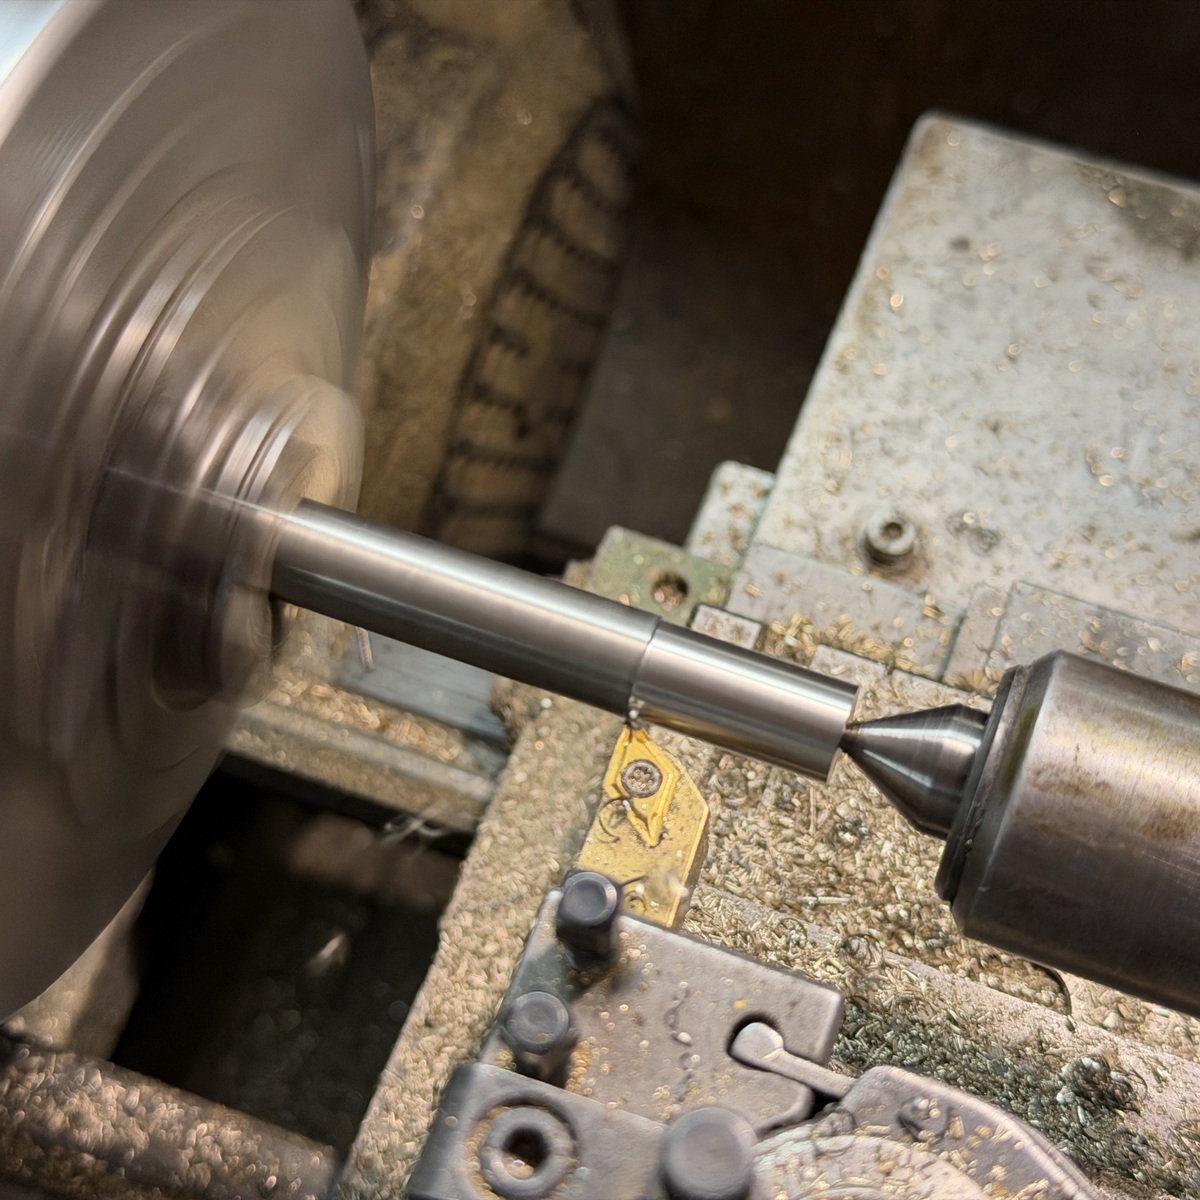
Auf meiner kleinen Drehmaschine nehme ich bei jedem Durchgang maximal 0,5 mm Material ab. Durch die Abstützung mit der mitlaufenden Körnerspitze wird verhindert, dass sich das lange, dünne Werkstück während der Bearbeitung durchbiegt. So lässt sich der Ventilschaft über seine gesamte Länge mit einem möglichst gleichmäßigen Durchmesser herstellen.
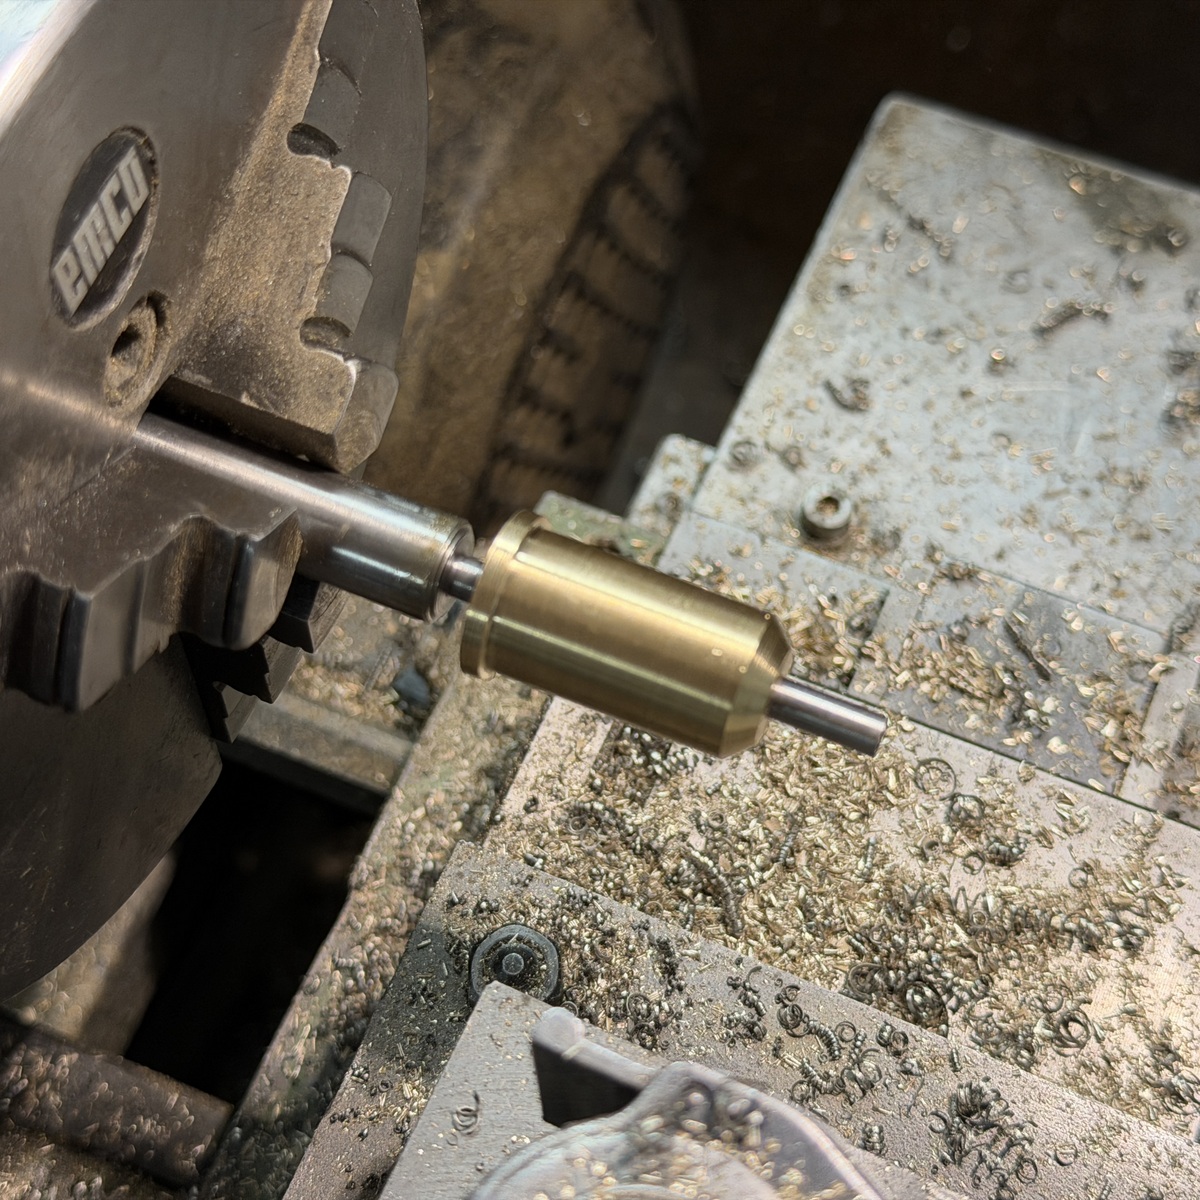
Der Ventilschaft ist inzwischen auf seinen endgültigen Durchmesser von 4 mm abgedreht. Nun prüfe ich mit dem noch eingespannten Werkstück, ob sich der Schaft sauber durch die Bohrung der Ventilführung schieben lässt. Diese wurde zuvor mit einer Passung von 4H7 hergestellt. Der Ventilschaft sollte sich leichtgängig und ohne zu großes Spiel bewegen lassen.
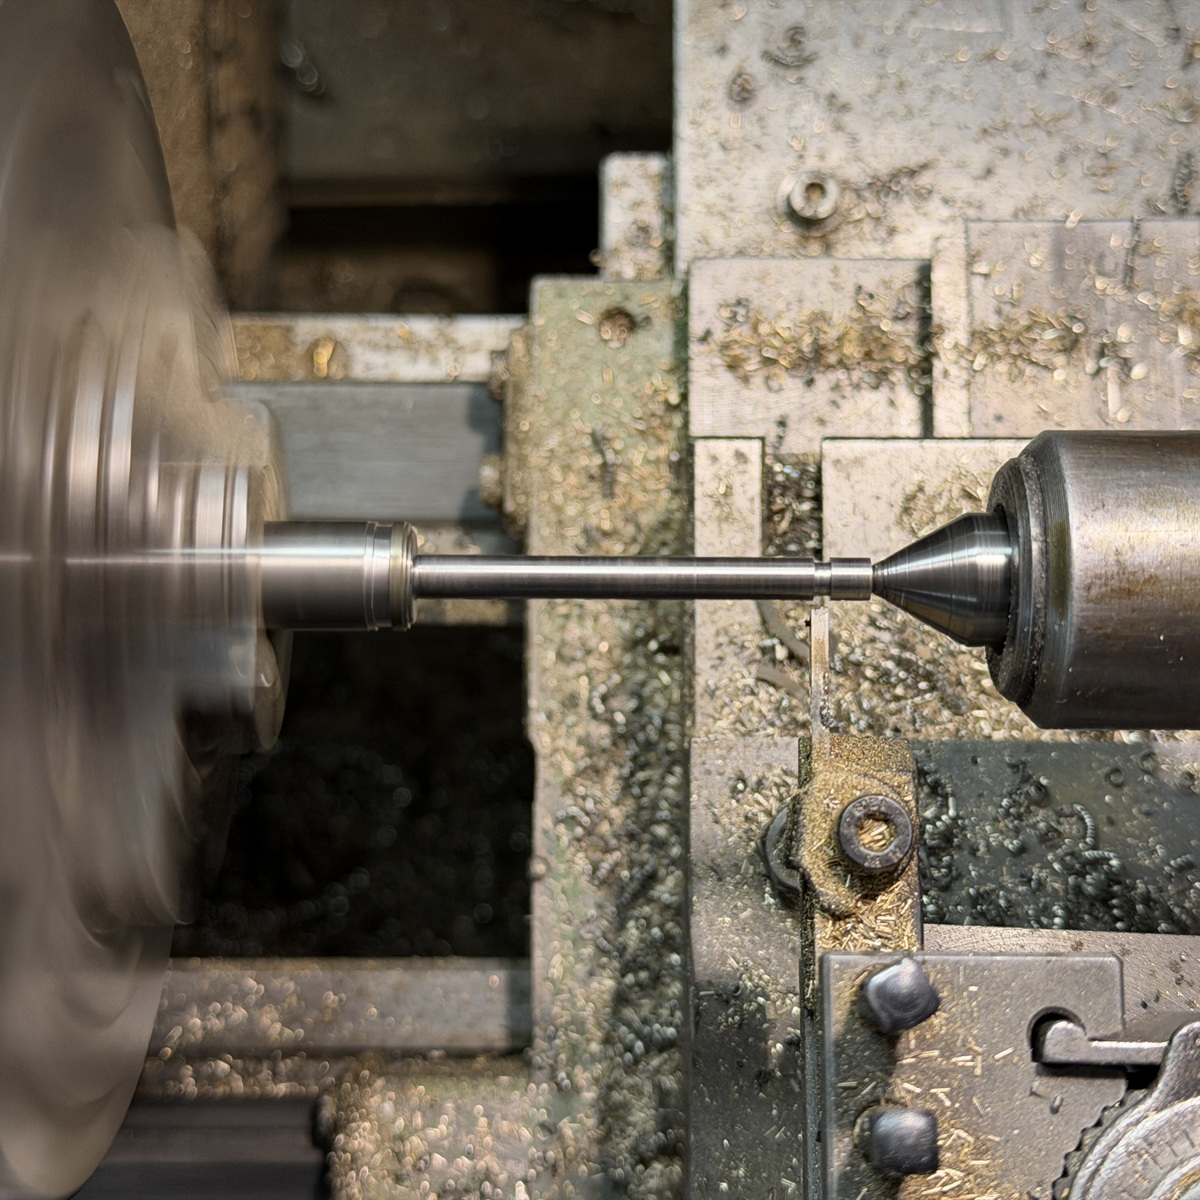
Anschließend fertige ich mit einem schmalen Stechstahl einen Einstich am Ventilschaft. In diese Nut wird später ein Sicherungsring DIN 6799 für 3 mm Wellendurchmesser eingesetzt, der zur Befestigung der Ventilfeder dient.
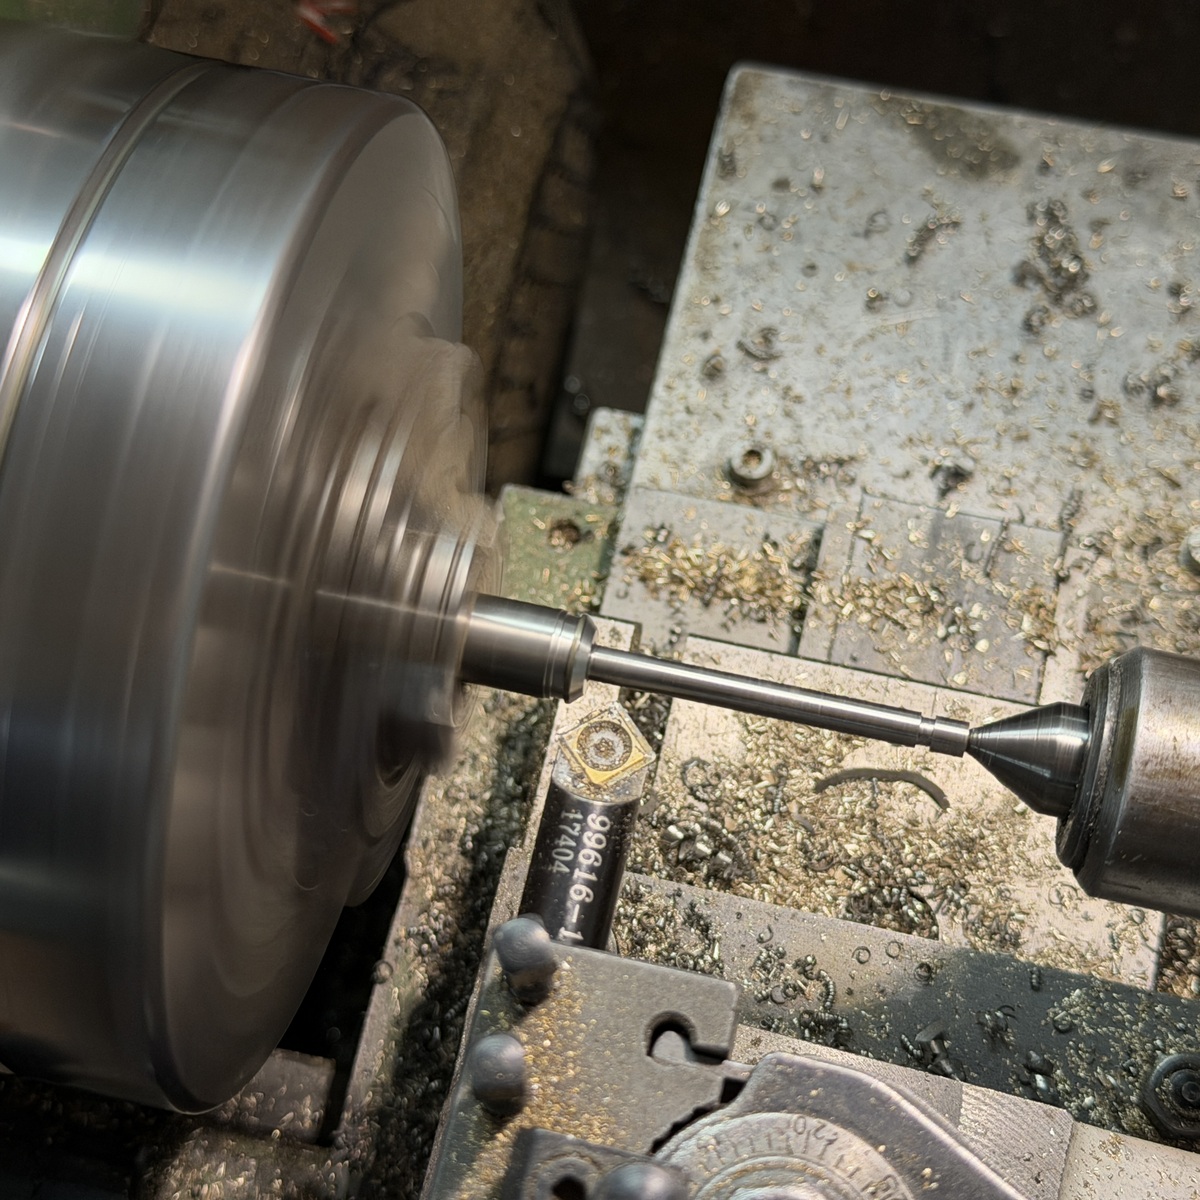
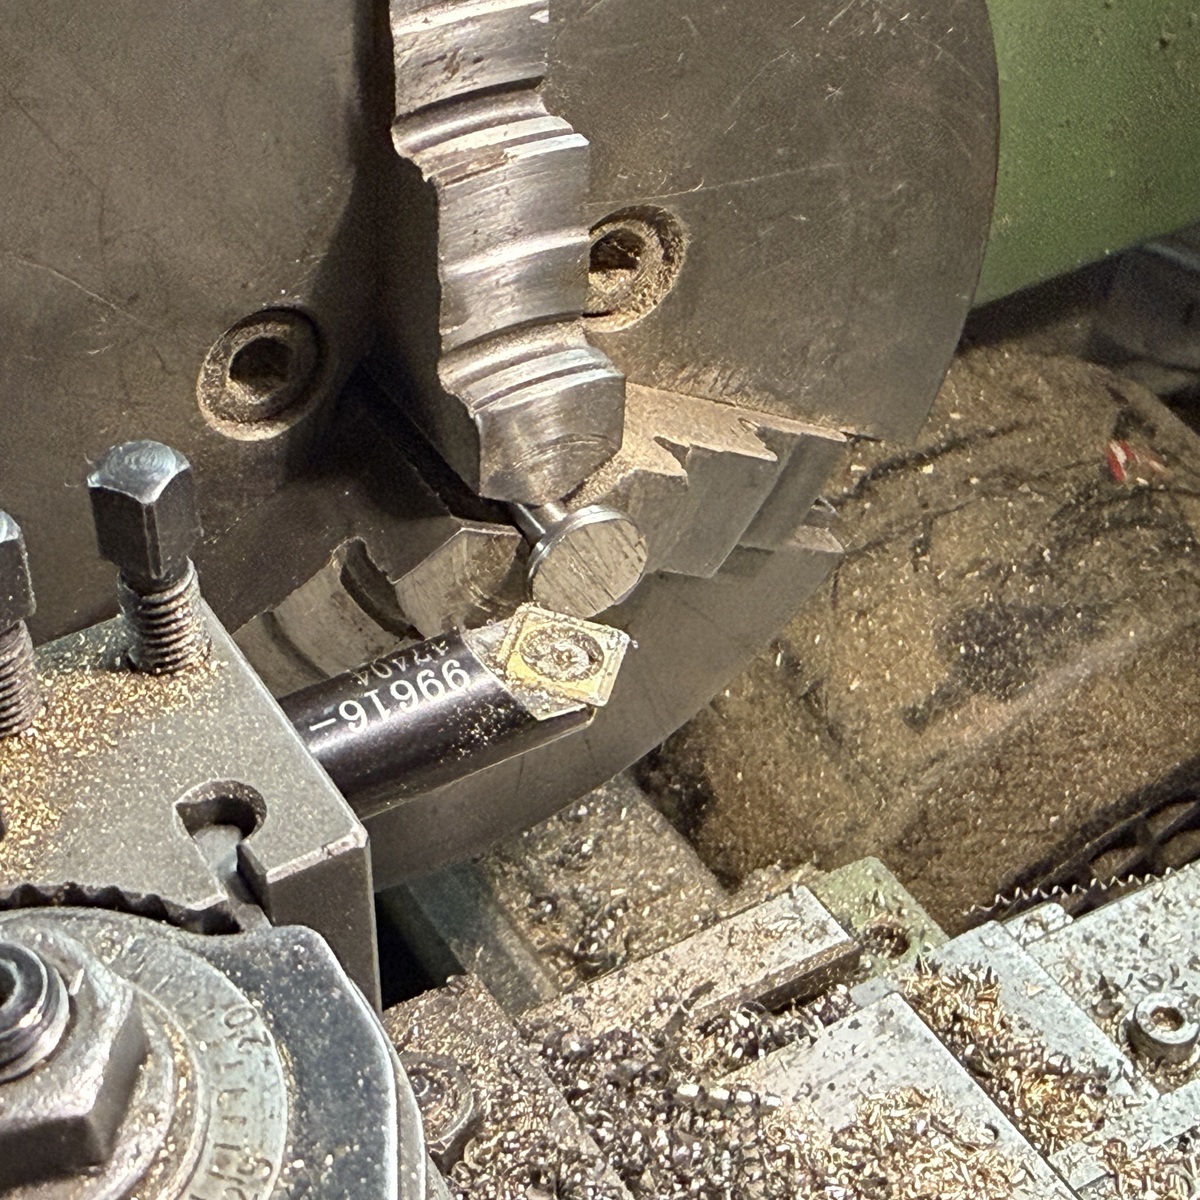
Mit einem frisch angeschliffenen 45°-Fasendrehstahl oder einem Drehstahl mit neuer Wendeschneidplatte stelle ich nun die konische Dichtfläche des Ventils her. Hier ist eine besonders saubere Oberfläche wichtig.
Sollte der Drehstahl während der Bearbeitung anfangen zu brummen oder zu schwingen, muss die Drehzahl entsprechend verändert werden. Durch solche Schwingungen entstehen Rattermarken auf der Dichtfläche, die später verhindern können, dass das Ventil zuverlässig abdichtet.
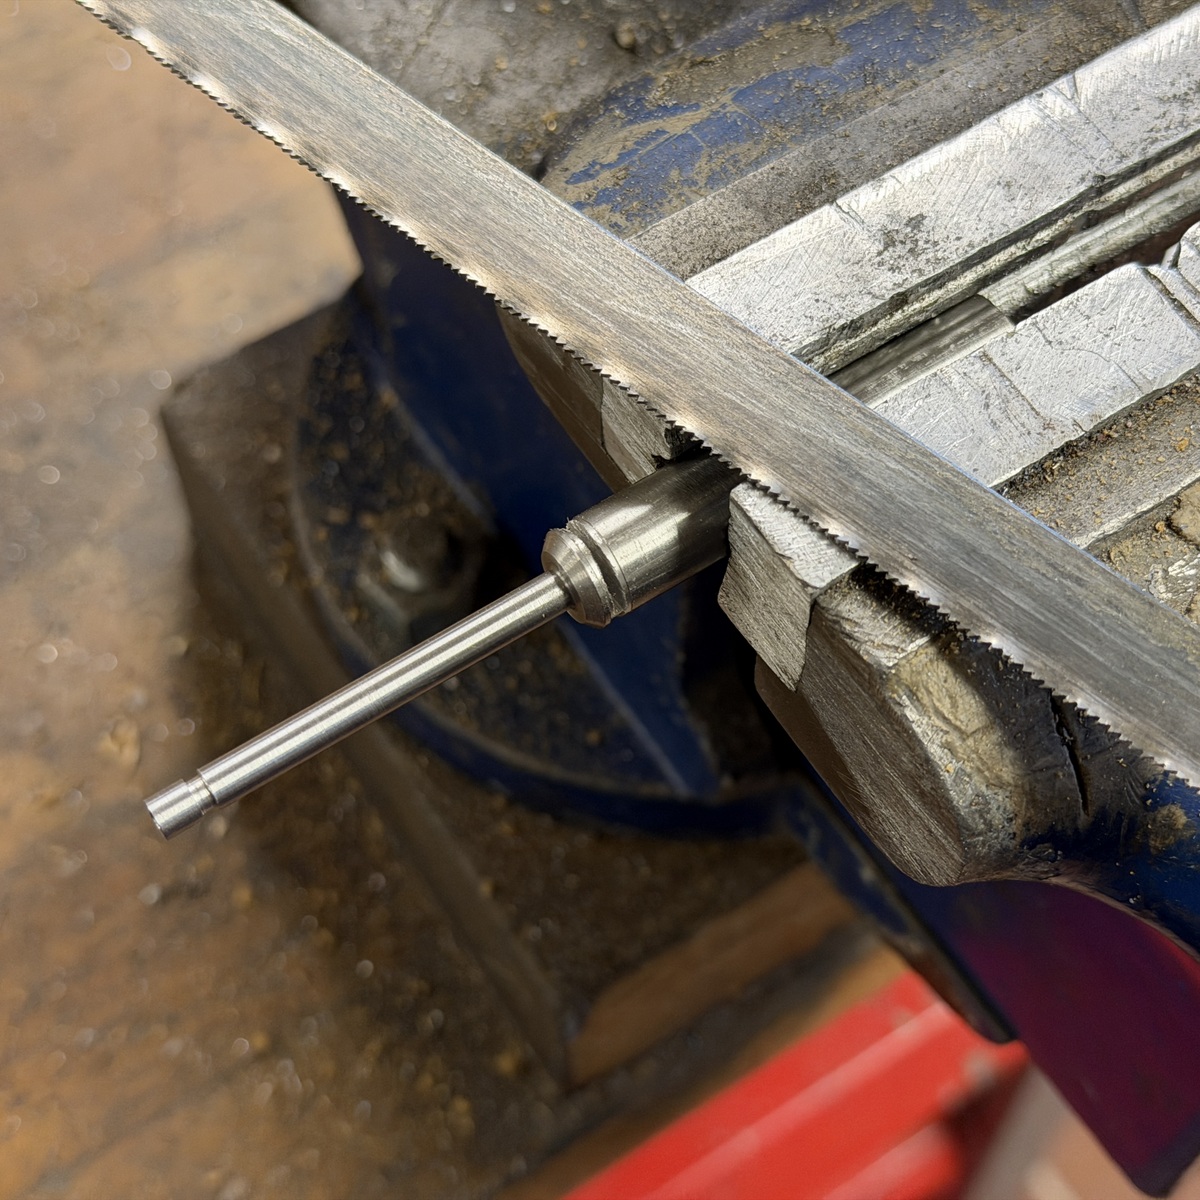
Nachdem alle Dreharbeiten an der Vorderseite abgeschlossen sind, trenne ich das Ventil mit einer Handbügelsäge vom Rundmaterial ab. Dabei lasse ich etwas zusätzliches Material stehen, damit ich die Stirnfläche anschließend noch sauber bearbeiten kann.
Das abgesägte Ventil spanne ich erneut in die Drehmaschine ein und plane die gesägte Stirnfläche auf das endgültige Längenmaß ab. Dabei achte ich auf eine saubere und rechtwinklige Oberfläche.
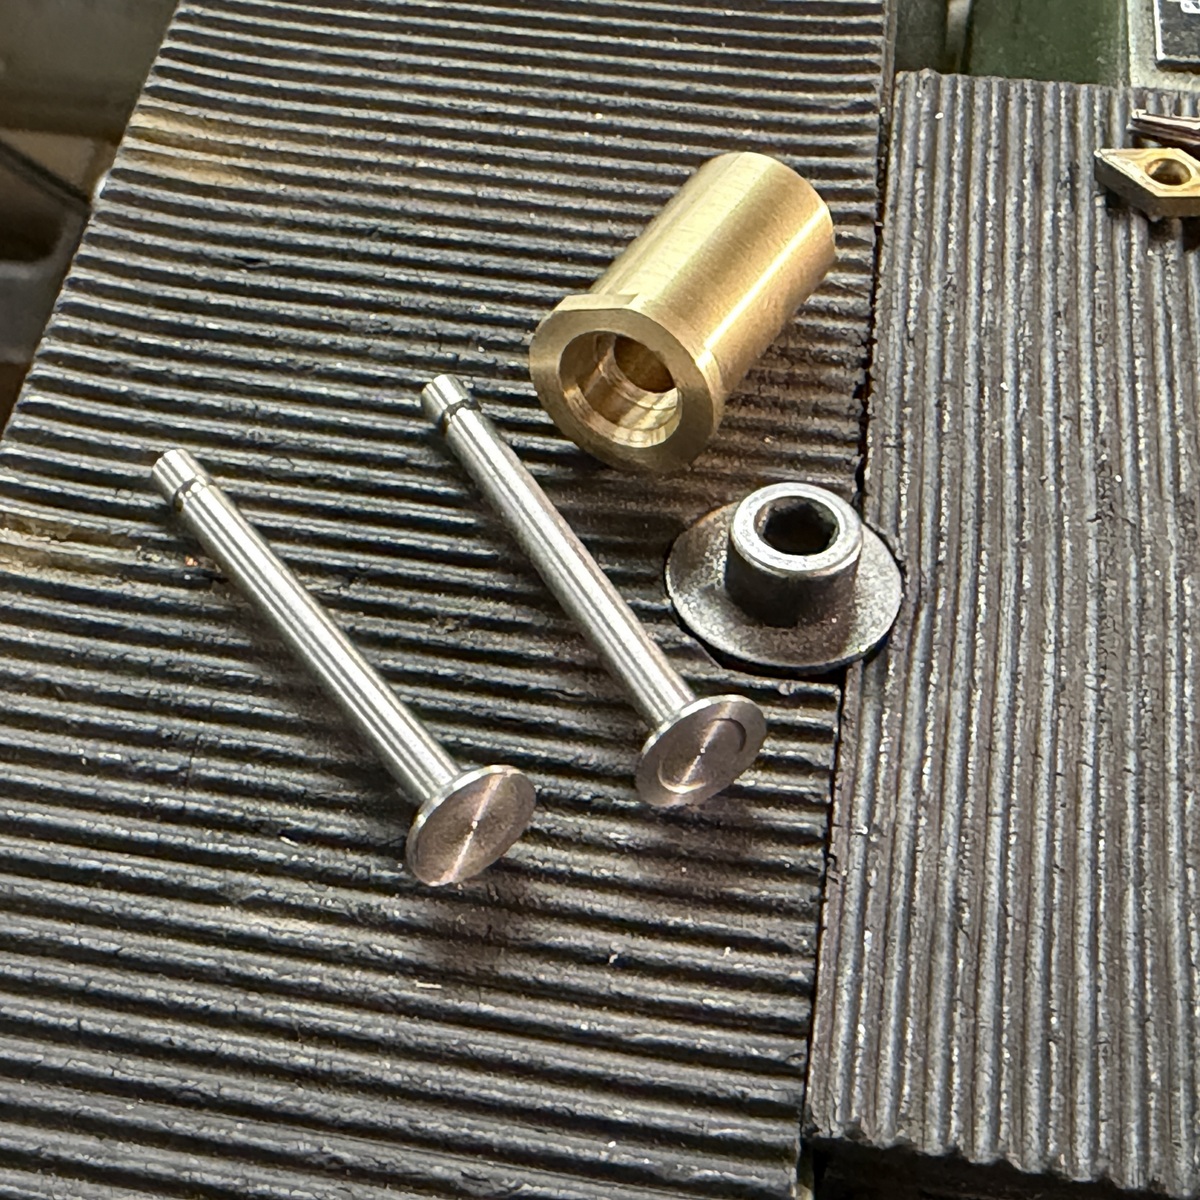
Wie auf dem Bild zu erkennen ist, versehe ich eines der beiden Ventile mit einer kleinen Kennzeichnung in Form einer zusätzlichen Eindrehung. So kann ich später jederzeit erkennen, welches Ventil für den Einlass und welches für den Auslass vorgesehen ist. Gerade beim späteren Zusammenbau ist diese einfache Unterscheidung sehr hilfreich.
7. Kolben, Kolbenstange und Gelenke
Kolben drehen und Ringnut einstechen
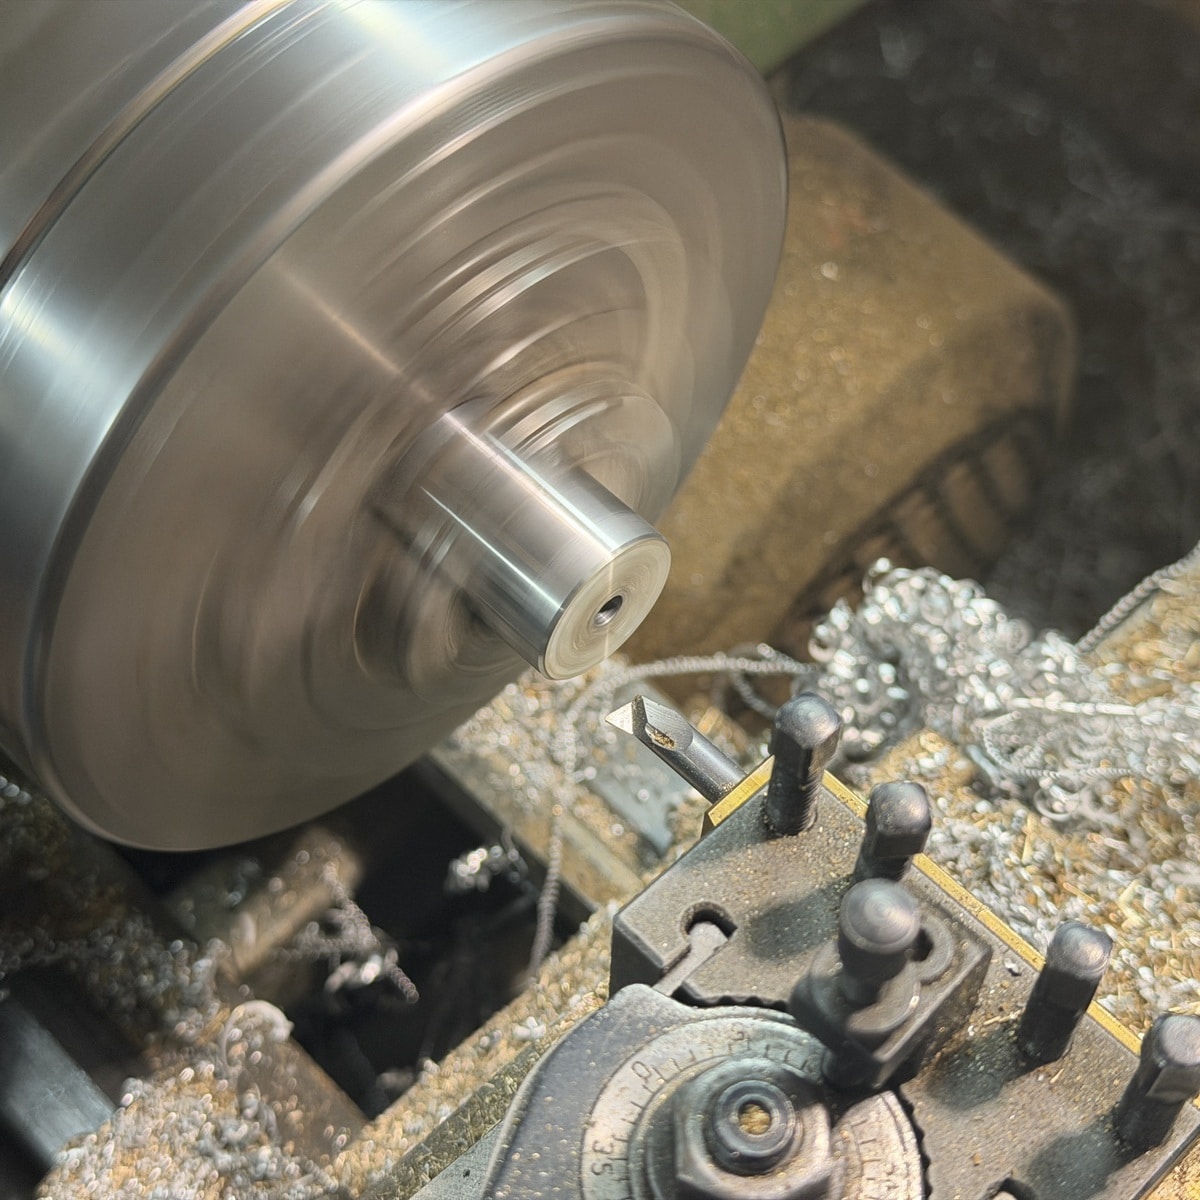
Als Nächstes fertige ich den Kolben aus Aluminium. Zunächst drehe ich ihn auf den gewünschten Außendurchmesser. Dabei achte ich darauf, dass der Kolben mindestens 0,1 mm kleiner ist als der Innendurchmesser der Zylinderhülse, damit später ausreichend Laufspiel vorhanden ist.
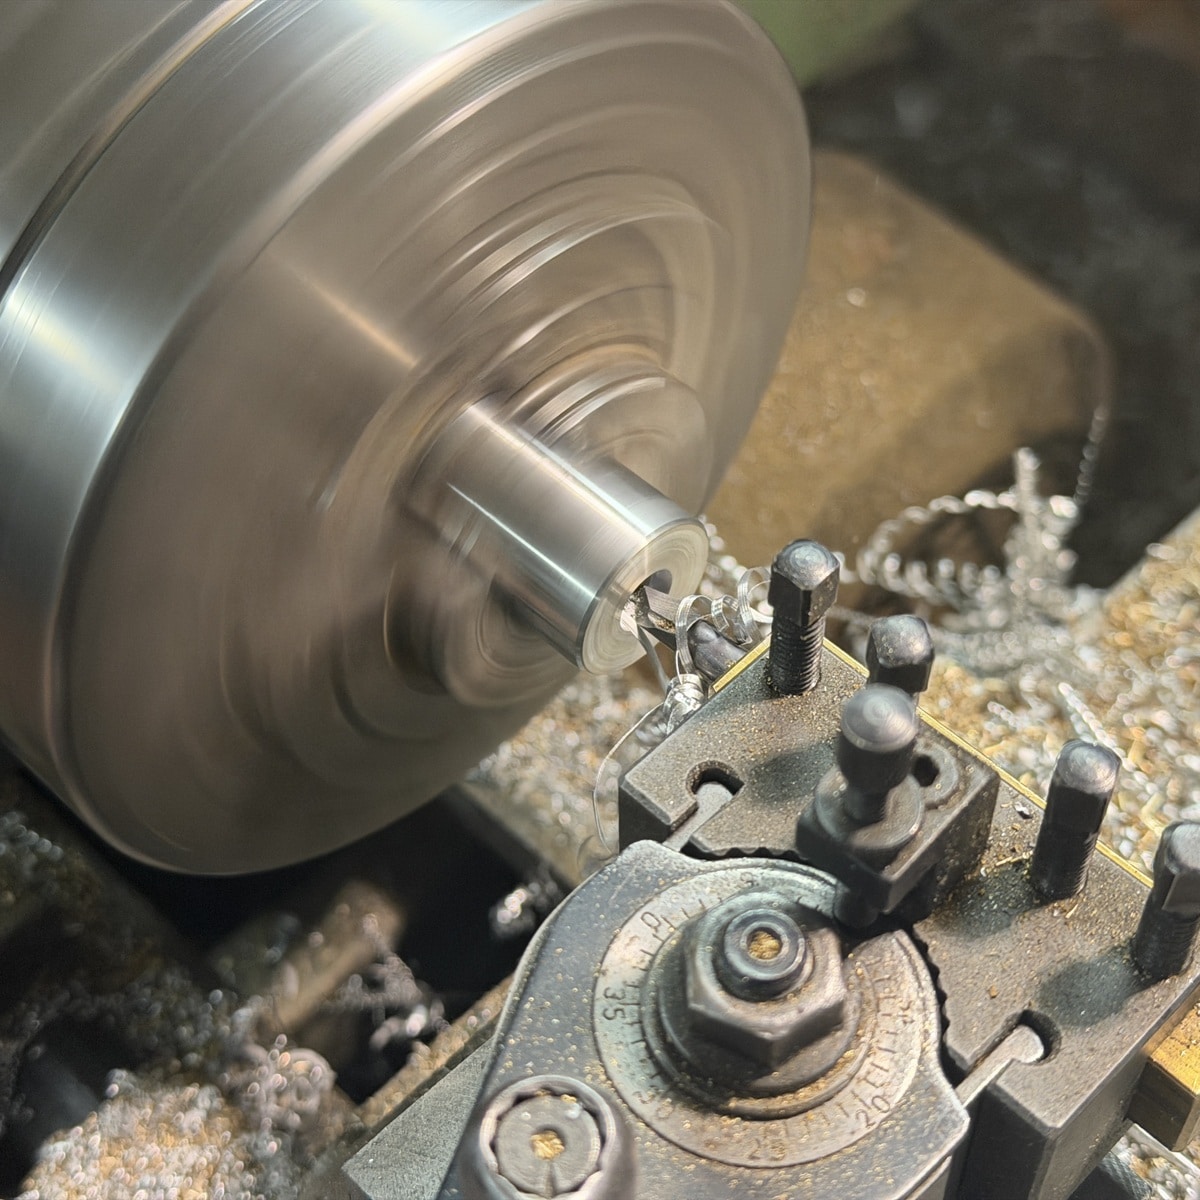
Anschließend bohre ich den Kolben mit einem Spiralbohrer vollständig durch. Da der Bohrungsdurchmesser noch nicht ausreicht, vergrößere ich die Bohrung anschließend mit einem Innendrehstahl auf das benötigte Maß.
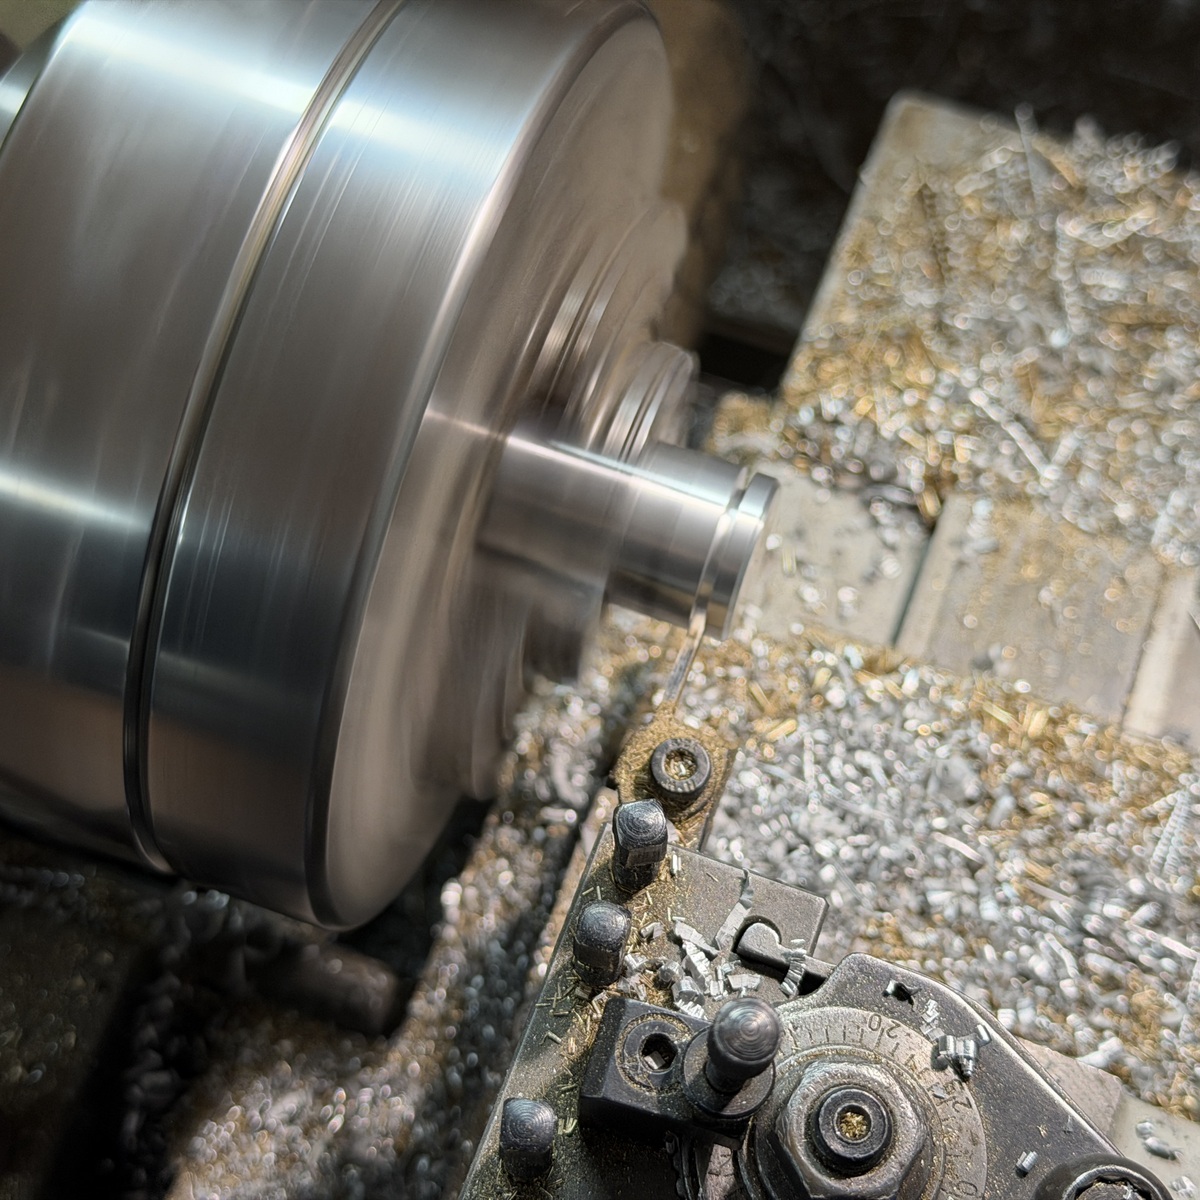
Der Kolben erhält einen Einstich für den späteren Kolbenring. Dieser ist bewusst deutlich breiter als der eigentliche Ring, damit er sich beim Einsetzen in die Zylinderhülse verformen kann. Diese Ausführung hat sich in der Praxis bewährt.
Gelenke montieren und Kolbenbolzen sichern
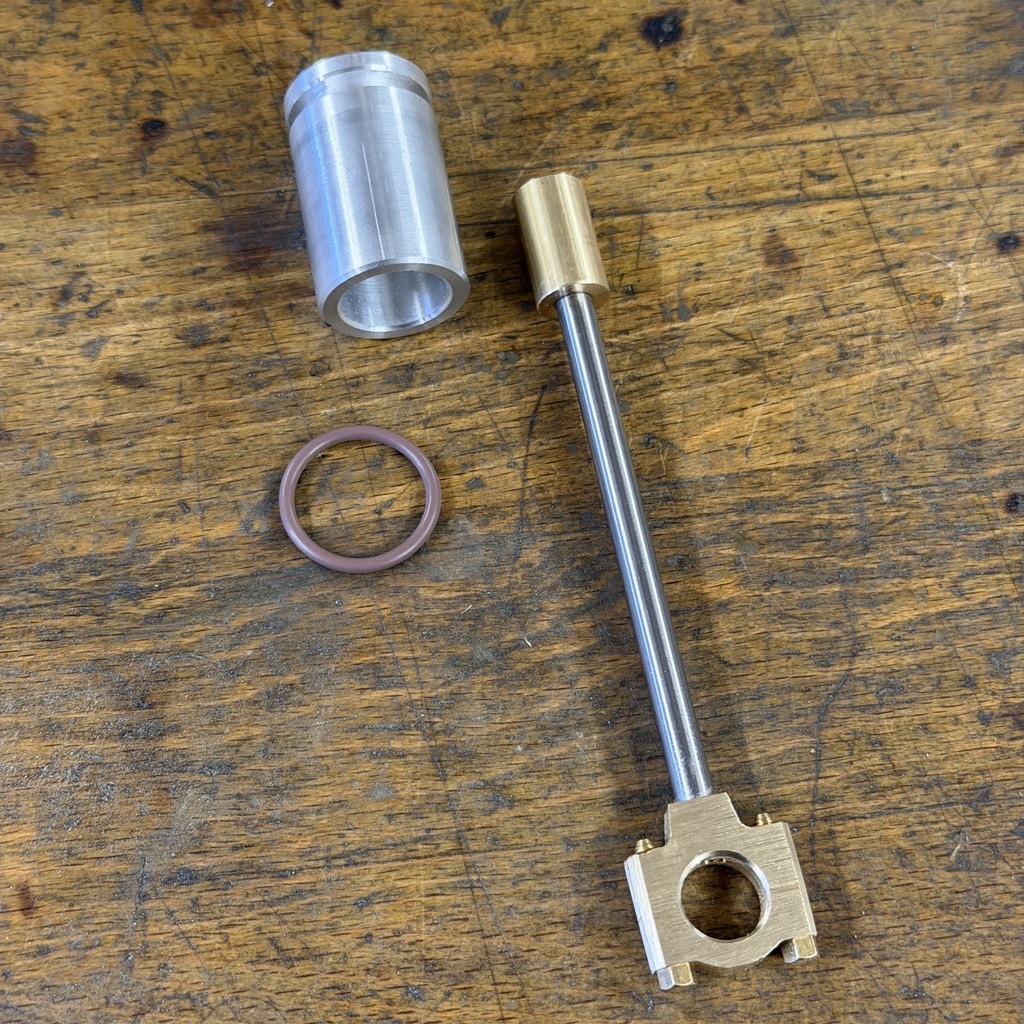
Kolben, Kolbenstange und Gelenke sind fertig bearbeitet. Zuerst werden Kolbengelenk, Kolbenstange und Pleuelgelenk miteinander verschraubt und mit Schraubenkleber gesichert oder mit Weichlot fixiert. Erst nach der endgültigen Montage dieser drei Teile wird die Fläche am Kolbengelenk angefräst oder angefeilt. Anschließend werden die Bohrungen für den Kolbenbolzen im Kolben und im Kolbengelenk hergestellt.
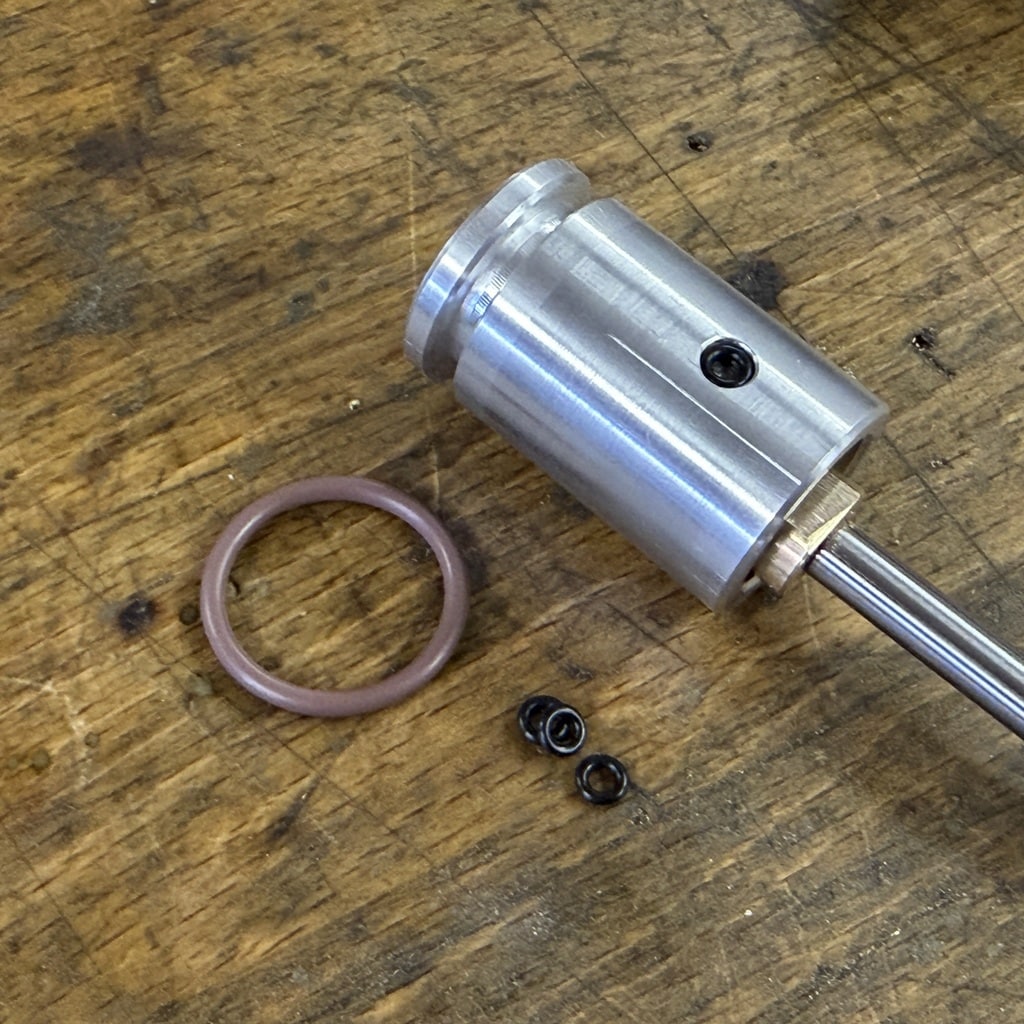
Der Kolben ist jetzt über den Kolbenbolzen mit dem Kolbengelenk verbunden. Damit der Bolzen nicht an der Zylinderhülse reibt, wird er auf beiden Seiten mit einem kleinen O-Ring gesichert. Ebenfalls im Bild zu sehen ist der Kolbenring aus Viton. Sein Außendurchmesser ist einen Millimeter größer als der Innendurchmesser der Zylinderhülse. Beim Einsetzen wird der Ring zusammengedrückt und dichtet dadurch zuverlässig an der Zylinderwand ab. Die Ringnut muss ausreichend groß dimensioniert sein, damit sich der Ring entsprechend verformen kann.
8. Nockenbuchsen fertigen und verlöten
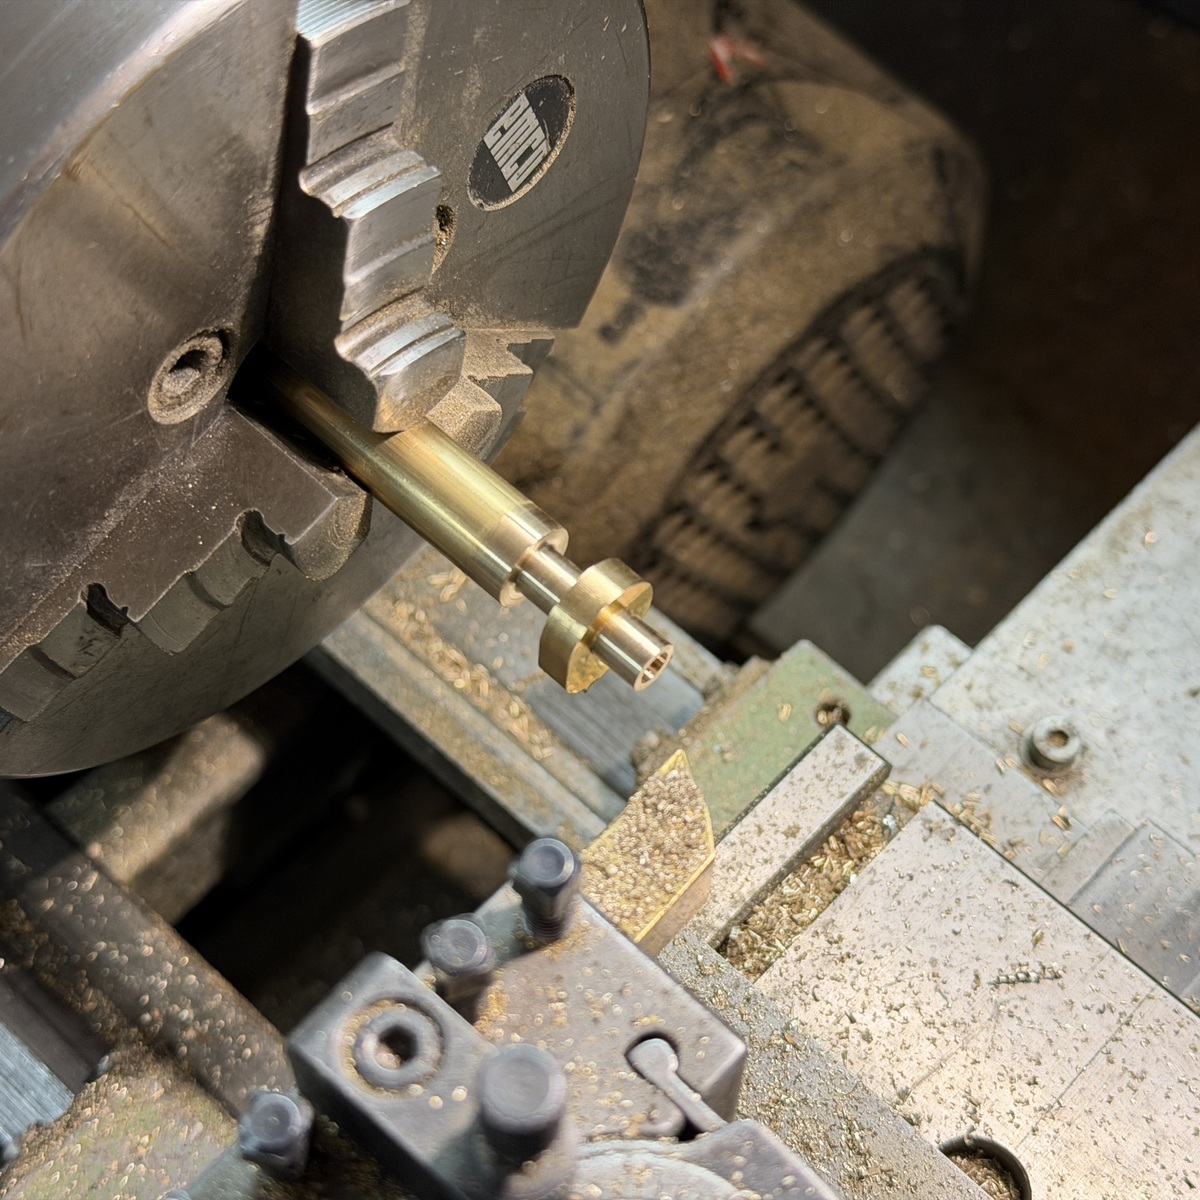
Nun werden die Buchsen hergestellt, auf denen später die Nocken verlötet werden. Zunächst drehe ich die entsprechende Passfläche auf der Drehmaschine. Anschließend prüfe ich mit einem bereits fertig gefrästen Nocken, ob sich dieser sauber auf die Buchse aufschieben lässt. Die Passung sollte möglichst genau sein, damit die Bauteile beim späteren Verlöten gut zueinander ausgerichtet bleiben.
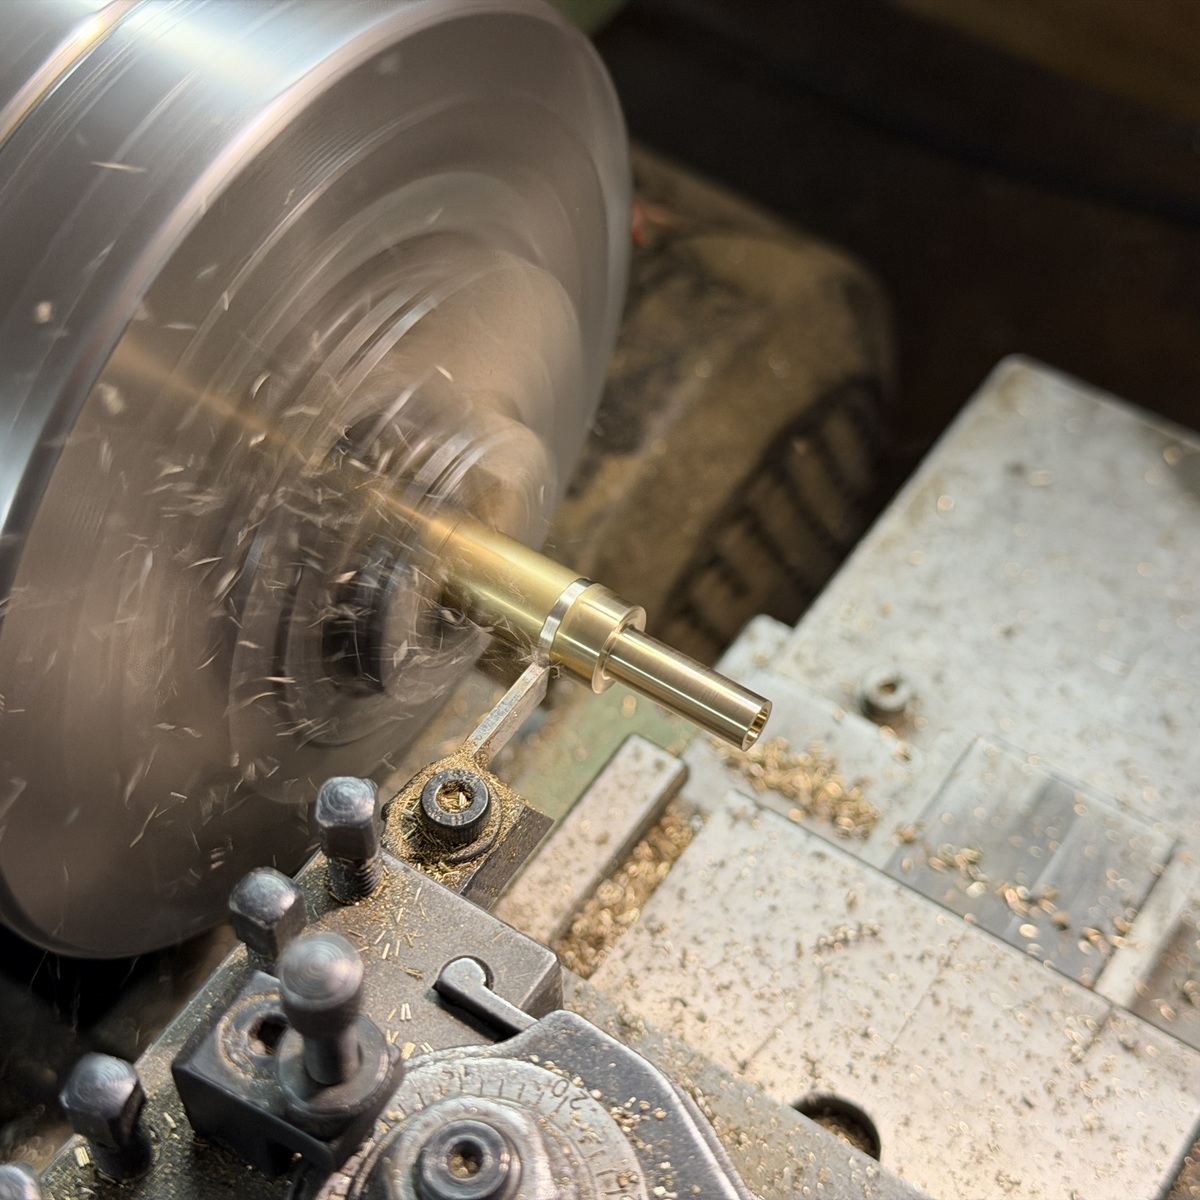
Nachdem alle erforderlichen Bearbeitungsschritte abgeschlossen sind, steche ich die fertige Nockenbuchse mit einem Stechstahl vom Rundmaterial ab. Dabei achte ich darauf, dass die Buchse die vorgesehene Länge erhält.
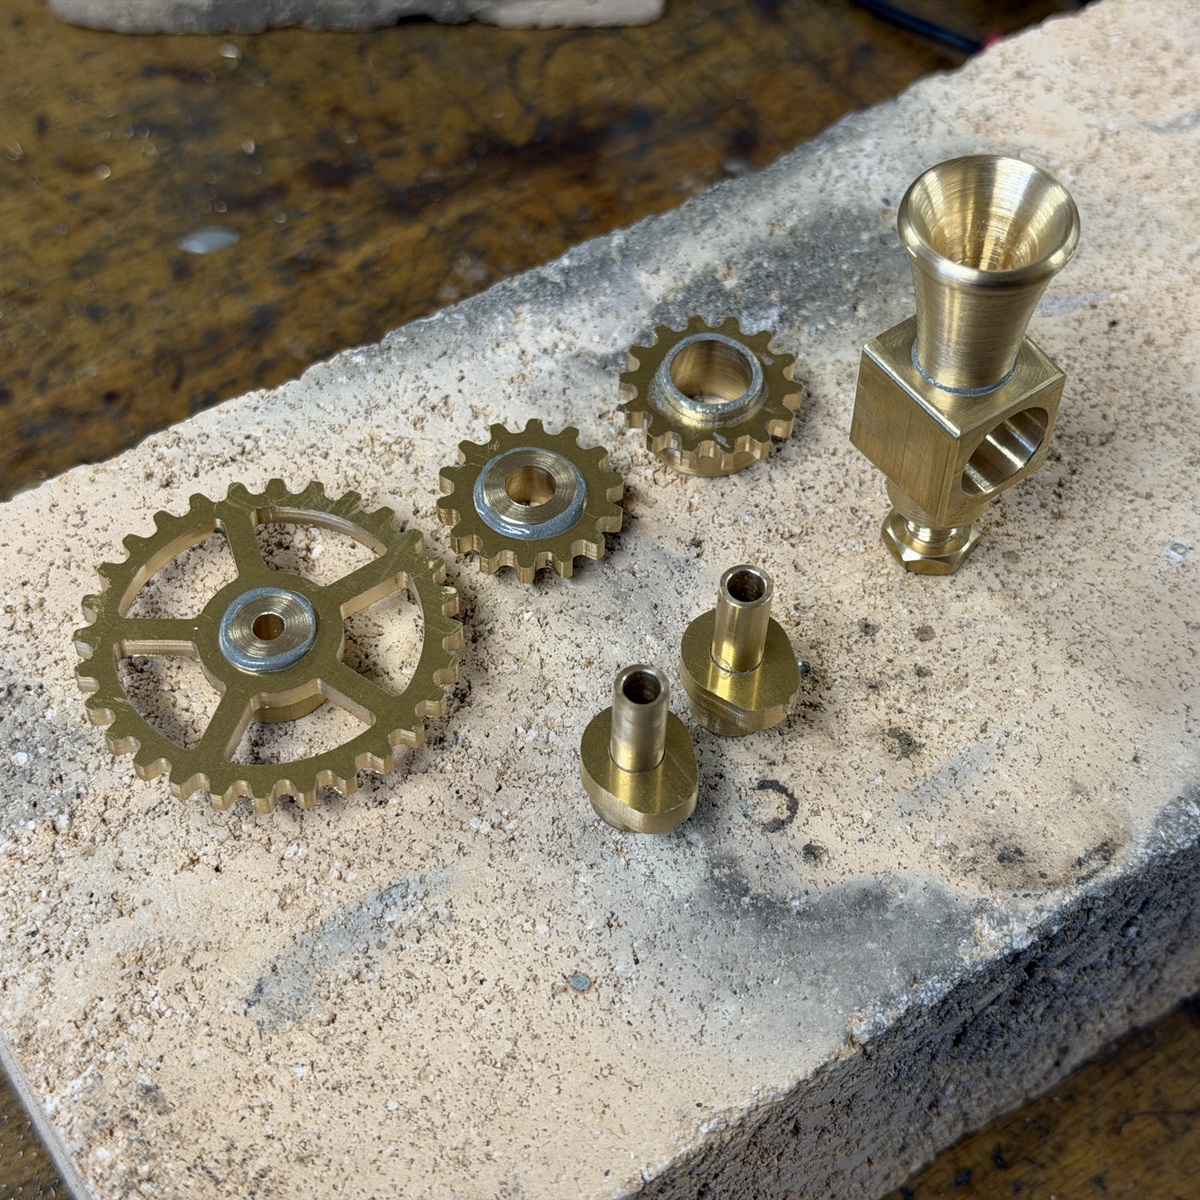
Alle Teile der Nockenwelle sind für das Weichlöten vorbereitet. Ich bestreiche die Verbindungsstellen mit Weichlot-Verzinnungspaste und erwärme die Bauteile anschließend gleichmäßig. Bei Bedarf gebe ich noch etwas Lot hinzu, bis die Verbindungen sauber verlötet sind.
9. Den Vergaser herstellen
Vergaserkörper bearbeiten
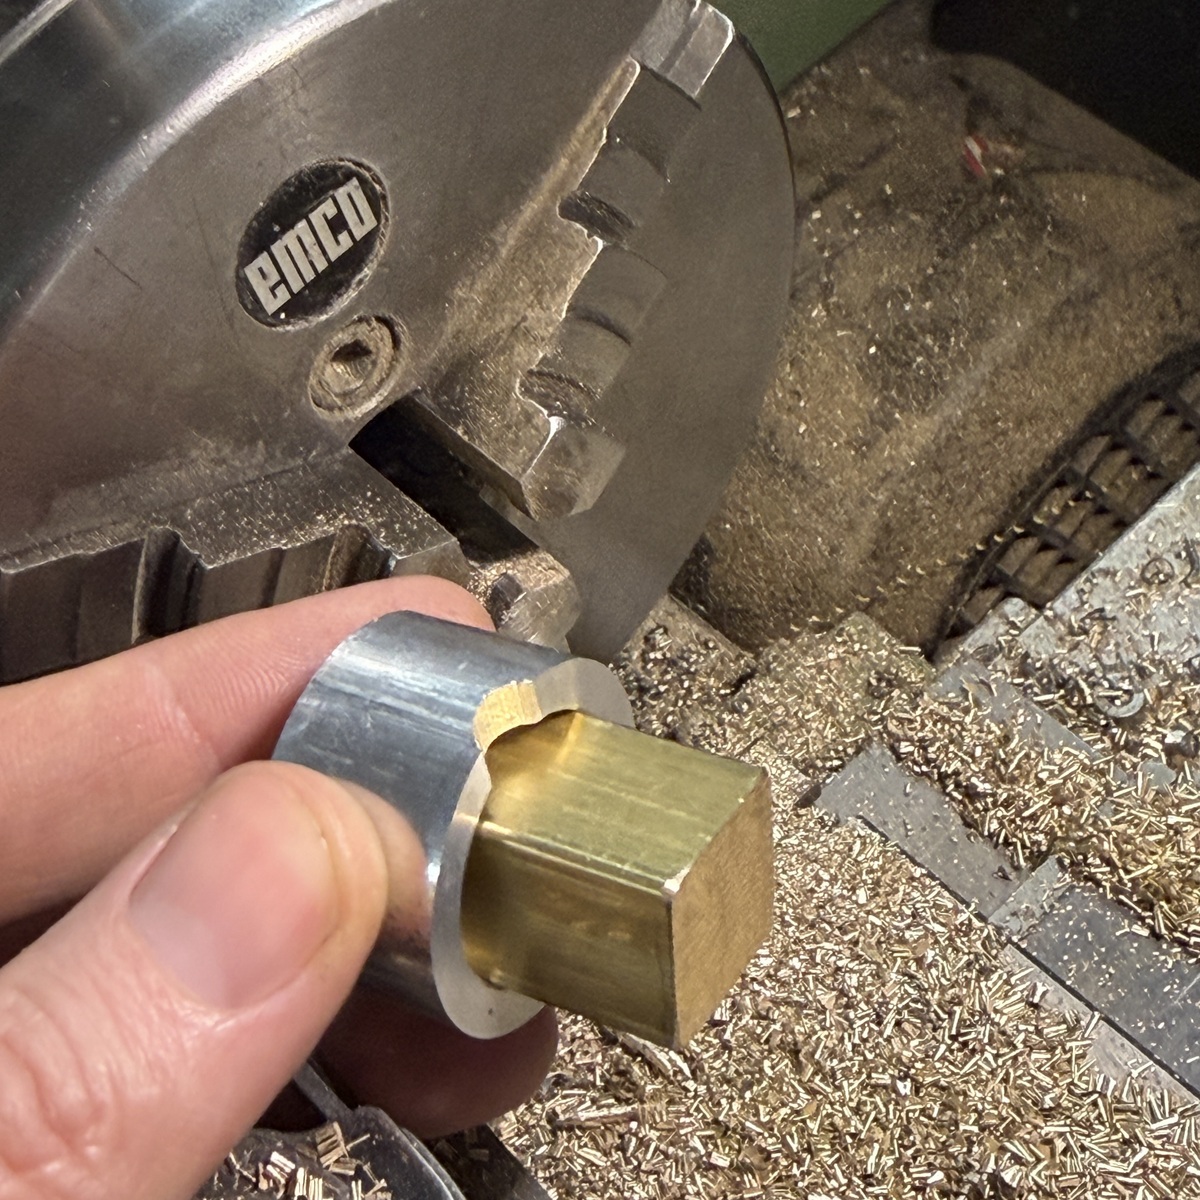
Als Nächstes fertige ich den Hauptblock des Vergasers. Als Ausgangsmaterial verwende ich ein Stück Messing-Vierkantmaterial mit den Abmessungen 16 × 16 mm.
Da sich Vierkantmaterial nicht ohne Weiteres in einem Dreibackenfutter spannen lässt, gibt es hierfür zwei Möglichkeiten: Entweder verwendet man ein Vierbackenfutter oder man fertigt sich eine passende Spannhülse an.
Ich verwende hierfür eine selbst gefertigte Hülse, die an einer Stelle längs geschlitzt ist. Der Innendurchmesser der Hülse entspricht ungefähr dem Diagonalmaß des Vierkantmaterials. Dadurch lässt sich der Messingvierkant in die Hülse einschieben und anschließend sicher im Dreibackenfutter spannen. Durch den Schlitz kann sich die Hülse beim Festziehen des Futters etwas zusammendrücken und das Werkstück fixieren.
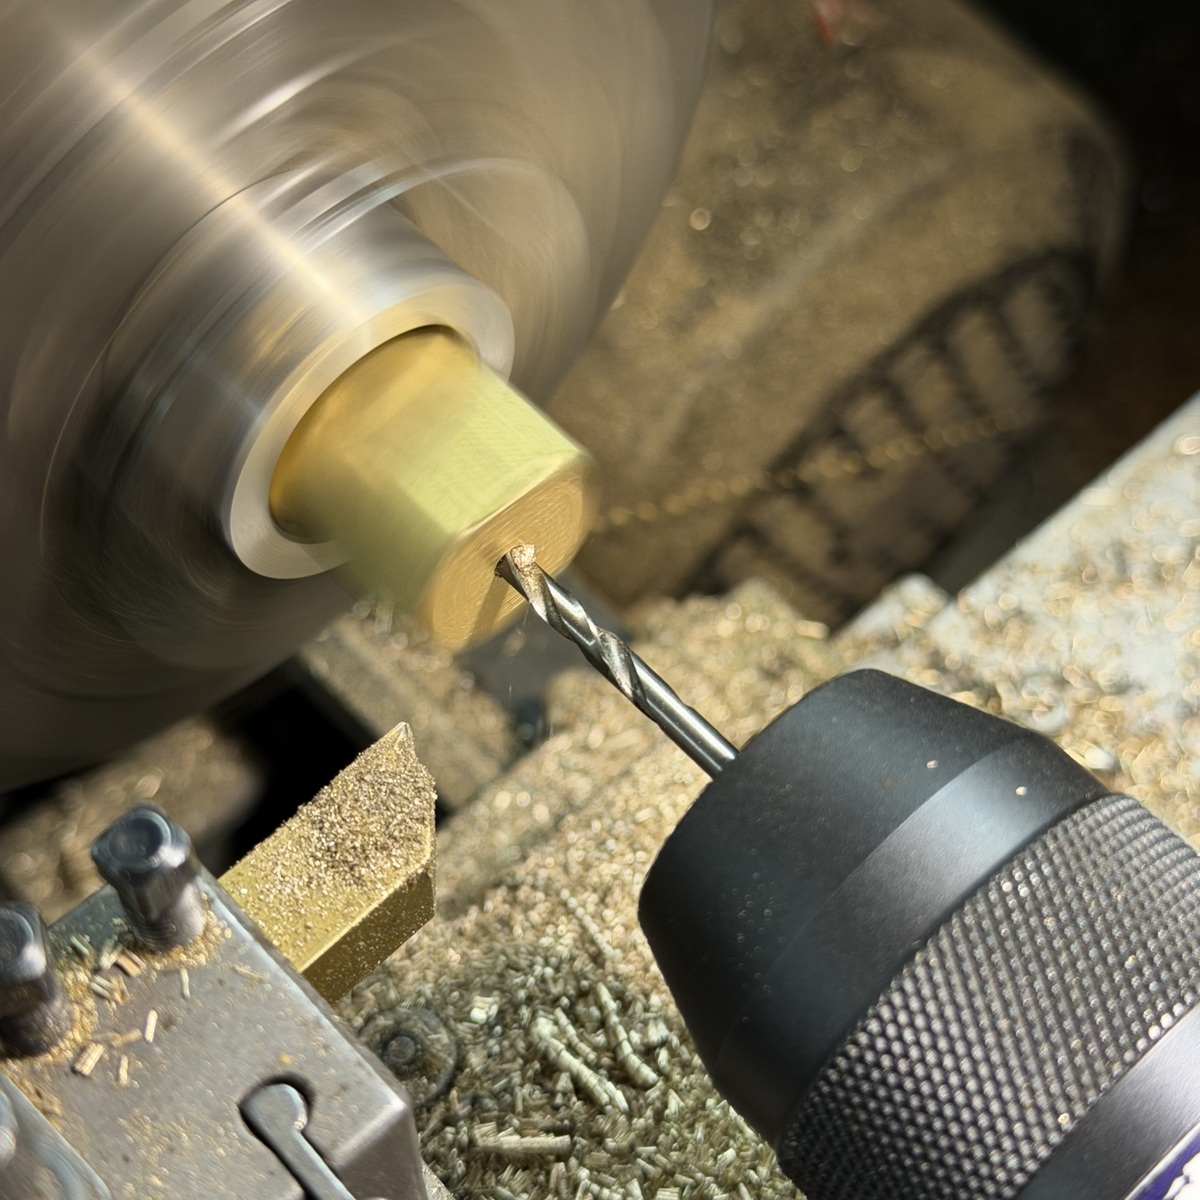
Zunächst wird der komplette Vergaserkörper mit einem Spiralbohrer mittig durchbohrt.
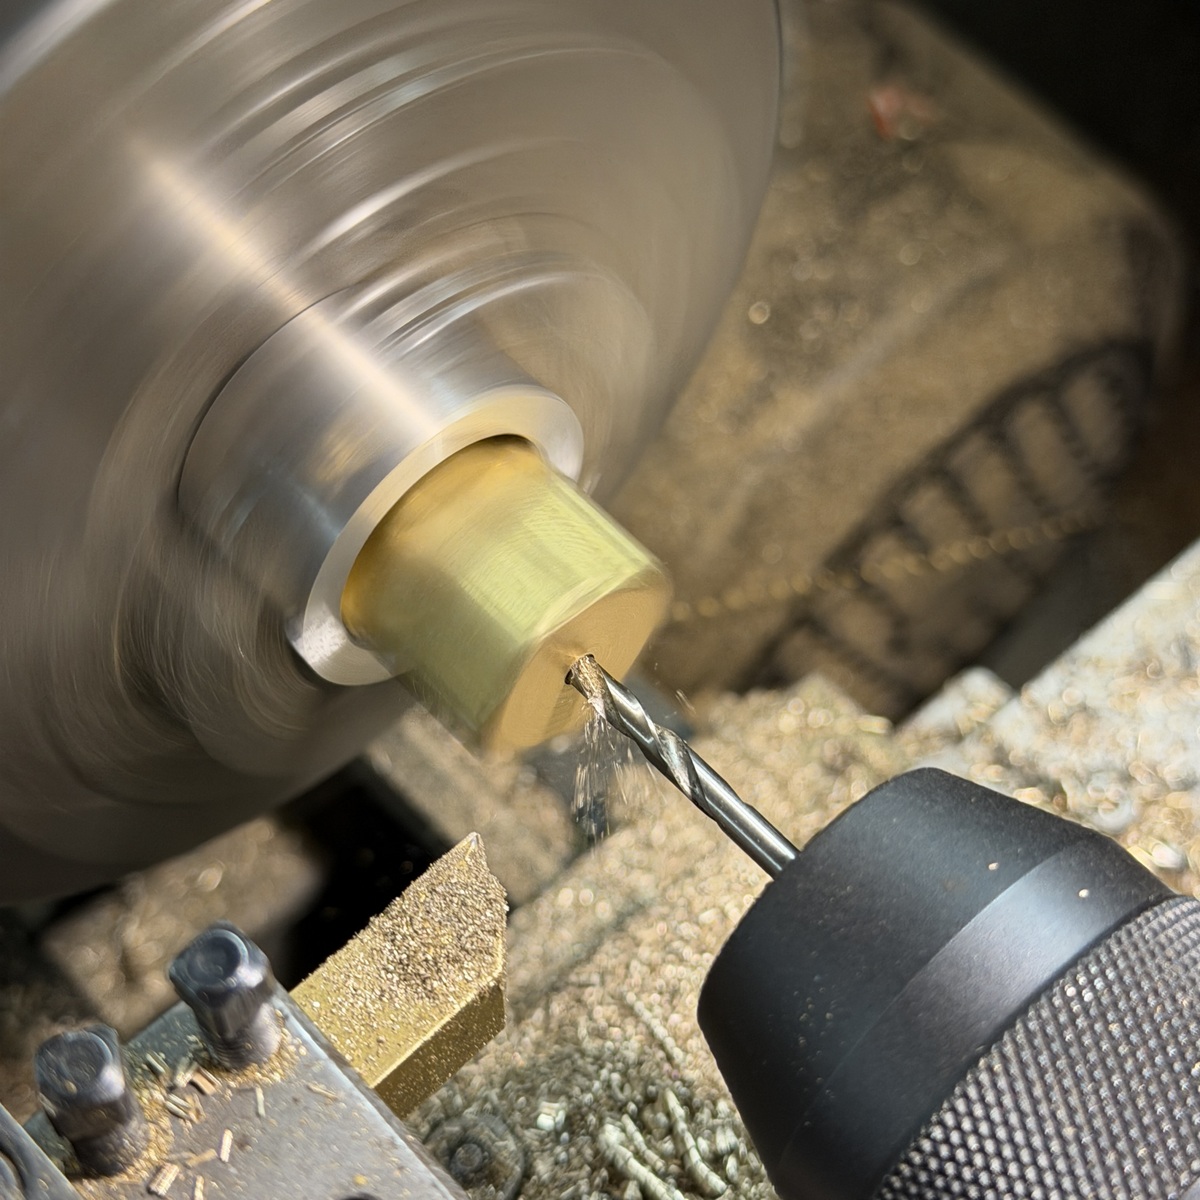
Mit einem Drehstahl wird nun ein Teil der Außenkontur bearbeitet. Anschließend wird mit einem Schneideisen das Außengewinde M8 × 0,75 geschnitten.
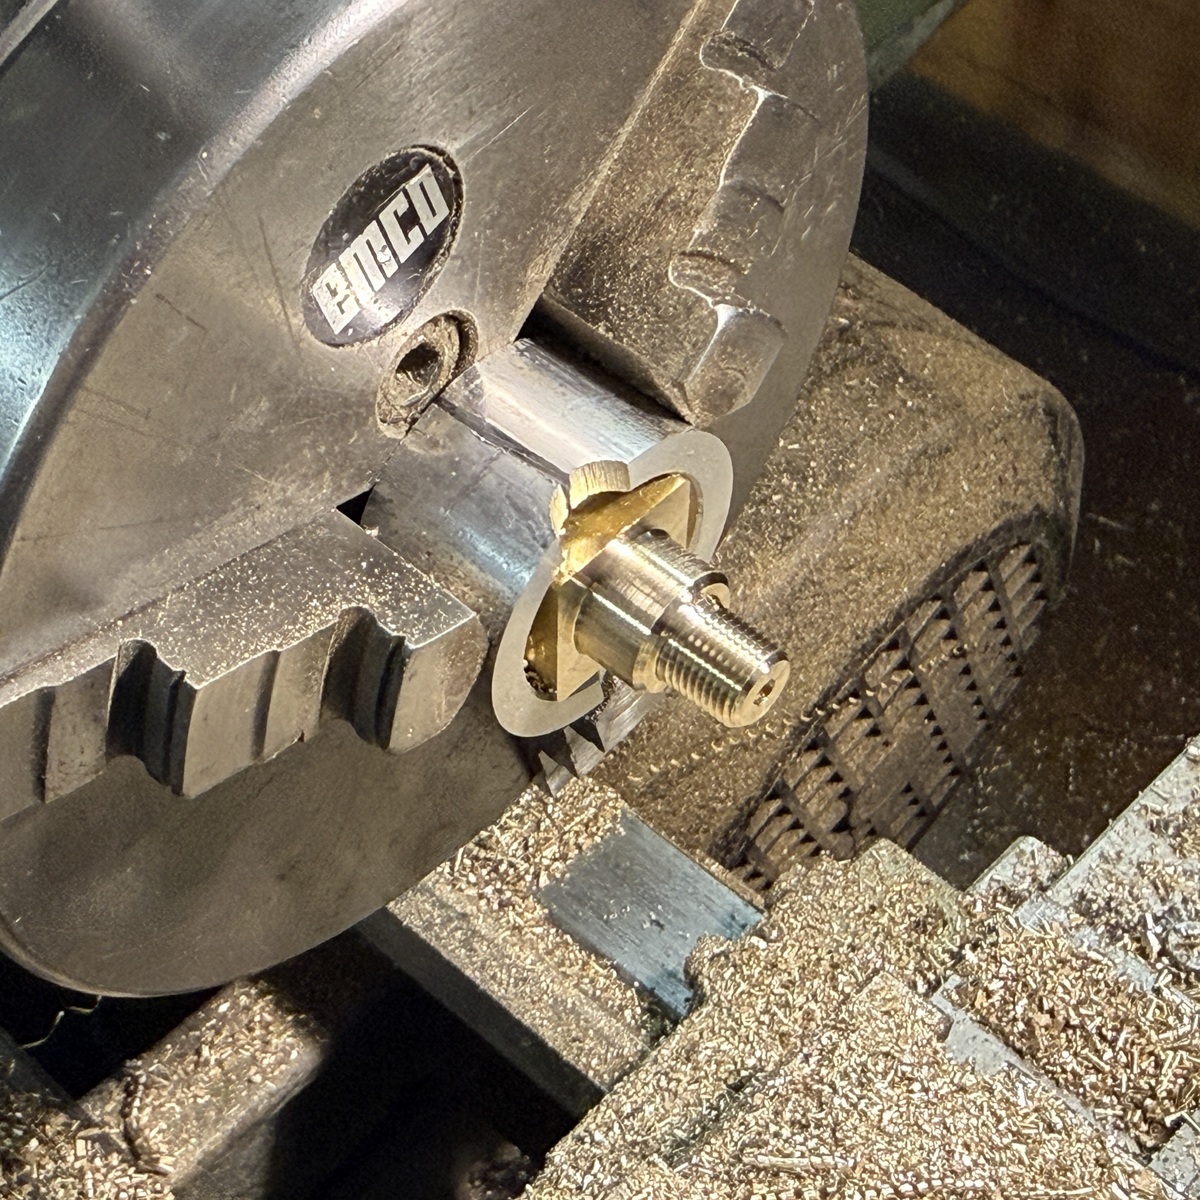
Der Vergaserkörper wird jetzt um 90° gedreht und erneut in derselben Vorrichtung eingespannt. Dabei ist darauf zu achten, dass die vordere Fläche möglichst genau plan läuft.
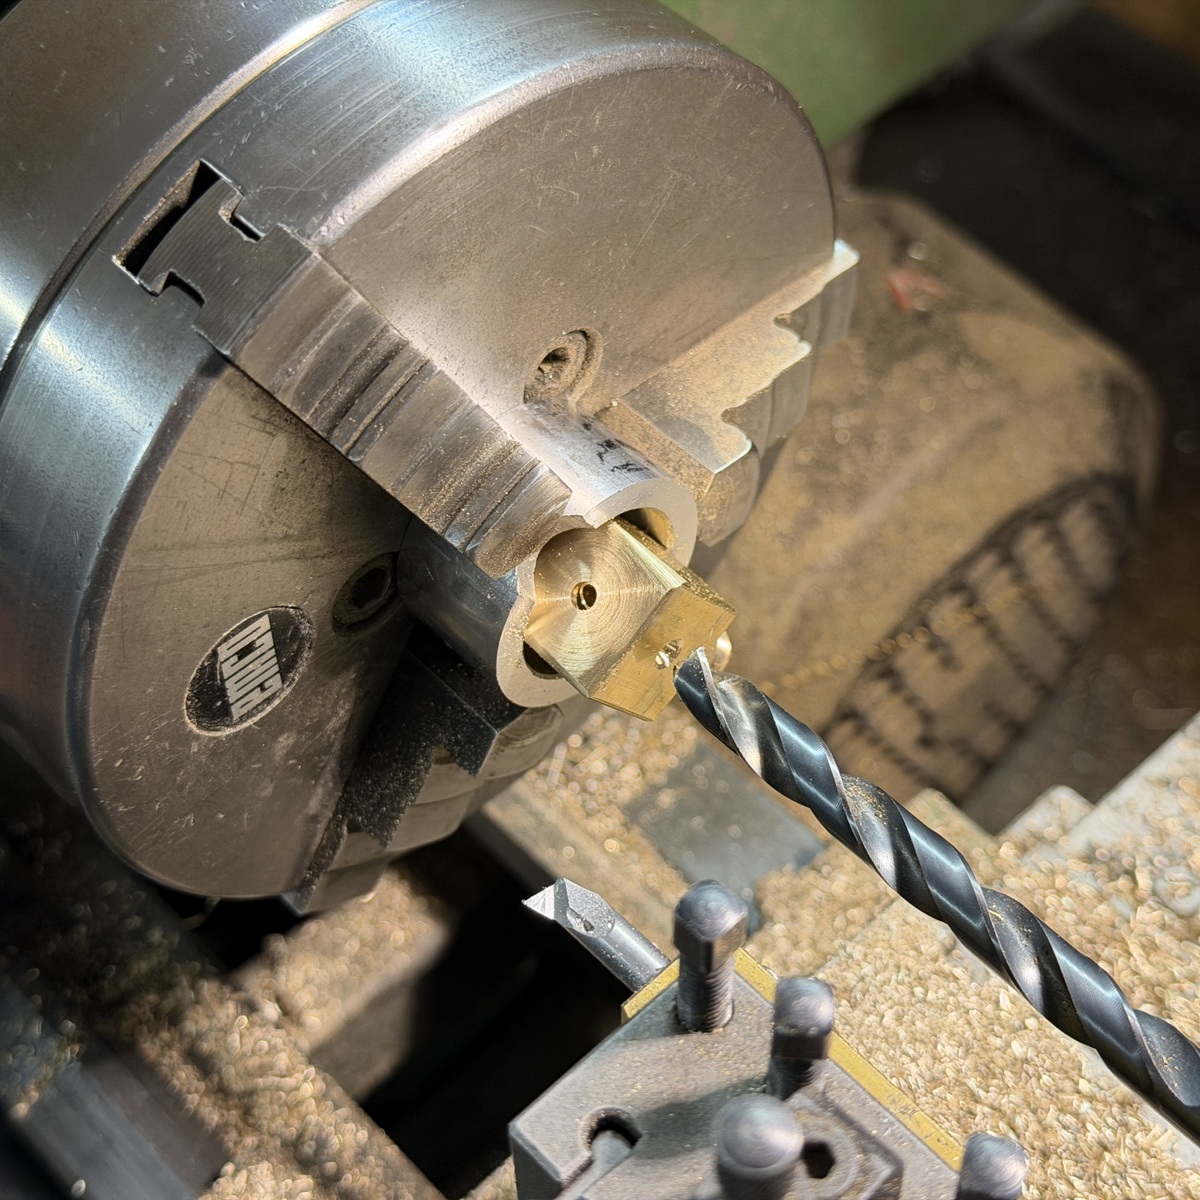
In dieser Aufspannung wird der Vergaserkörper nun auch im 90°-Winkel zur ersten Bohrung vollständig durchbohrt.
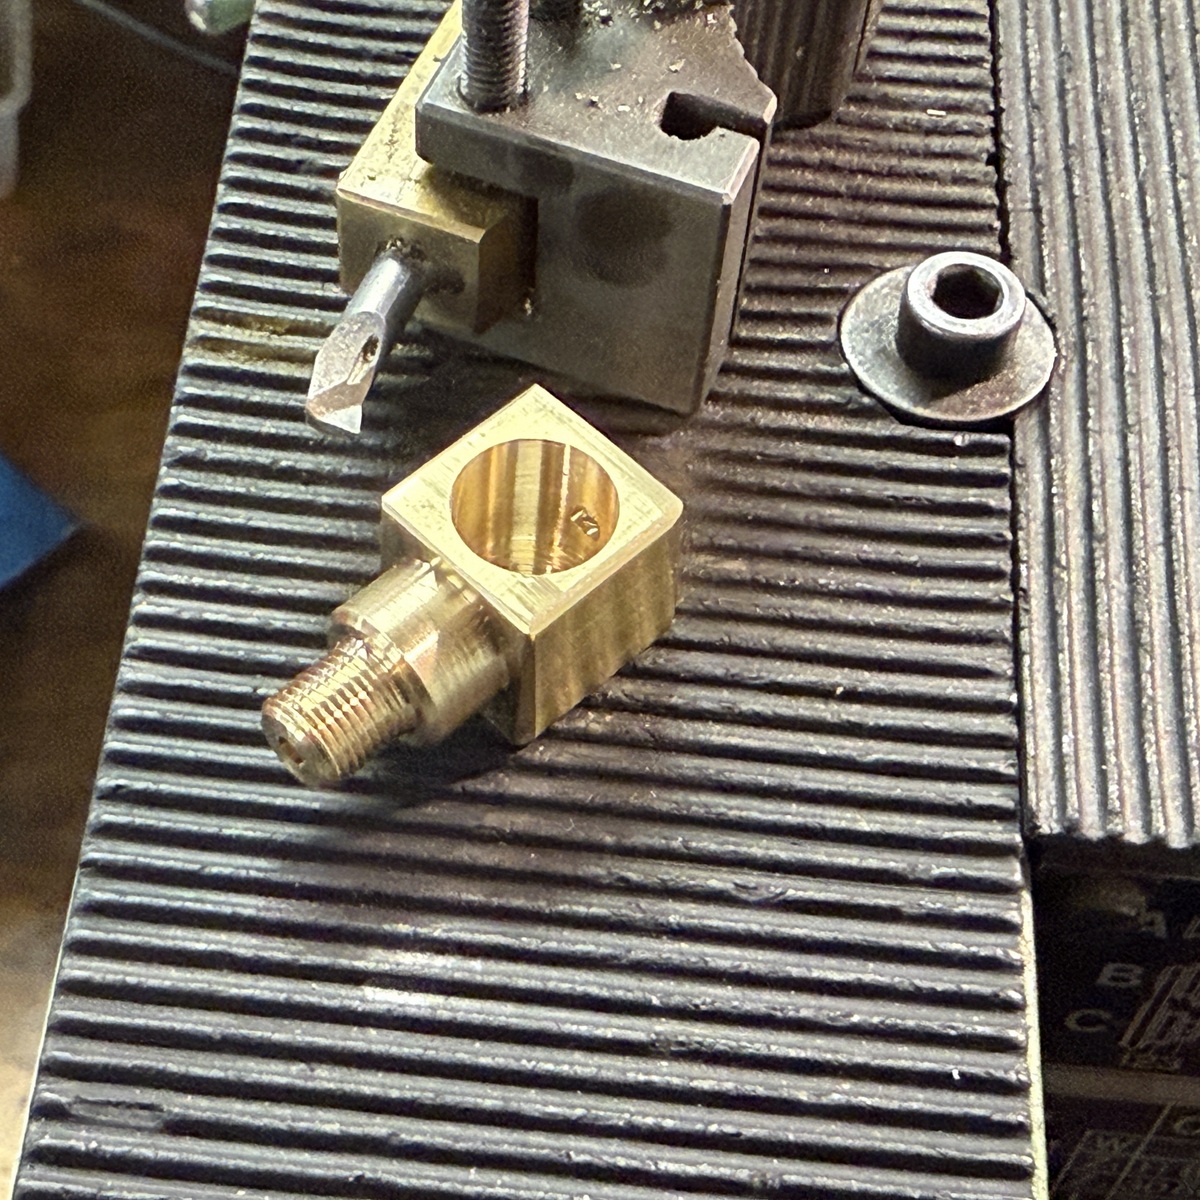
Anschließend wird die Innenkontur des Vergaserkörpers mit einem Innendrehstahl auf das gewünschte Maß ausgedreht.
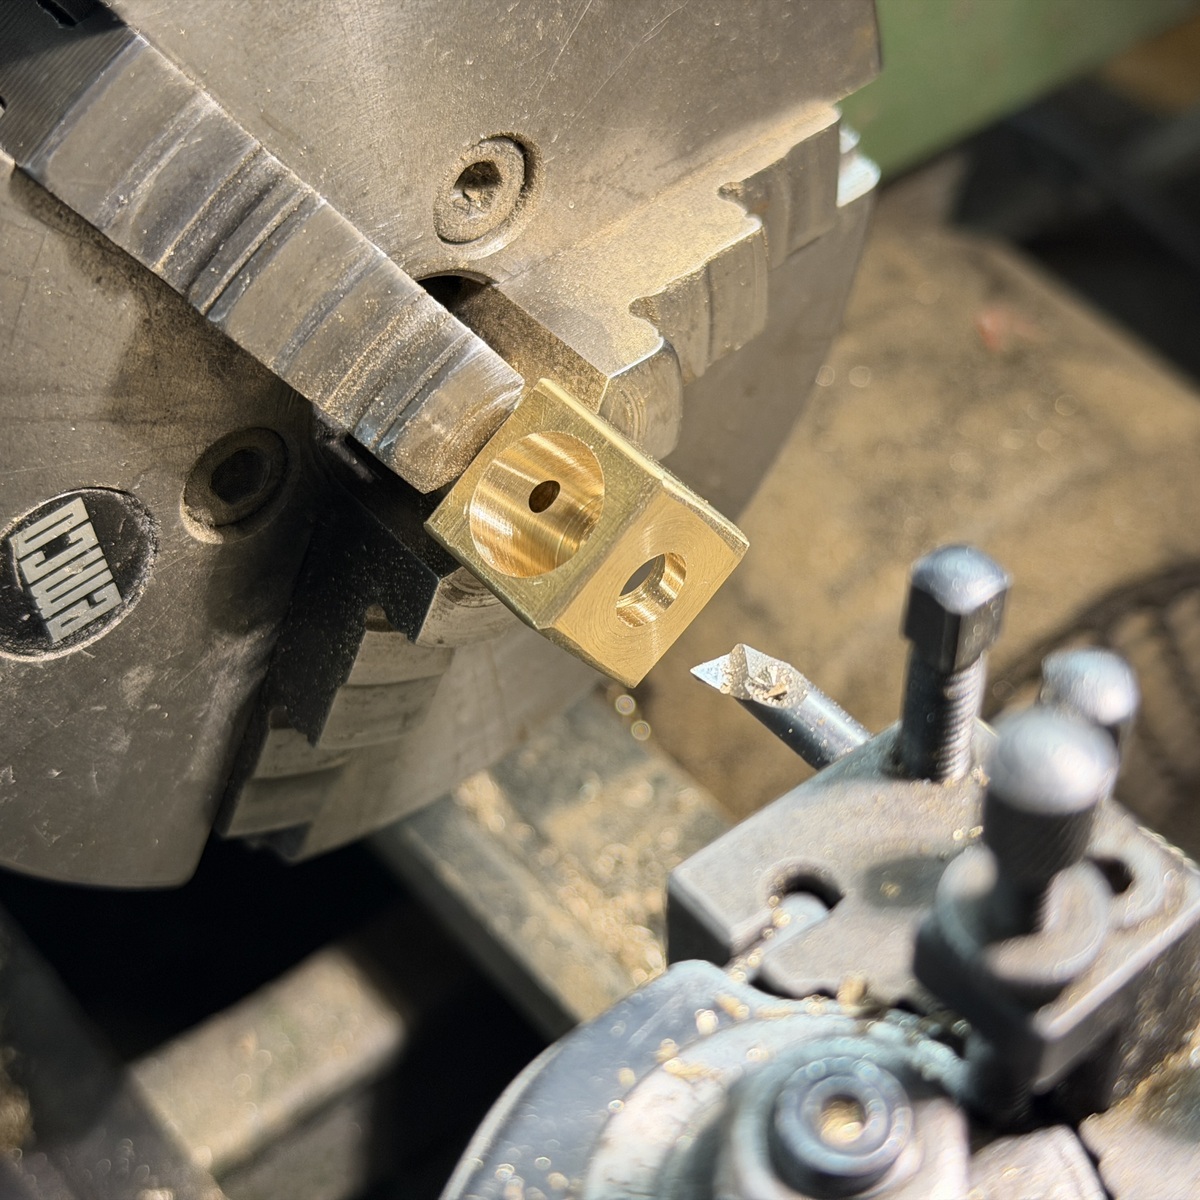
Zum Schluss wird noch die Rückseite des Vergaserkörpers bearbeitet. Hierzu kann die bereits rundgedrehte Vorderseite direkt im Drehfutter eingespannt werden.
Düse, Ansaugtrichter und Stellhebel fertigen
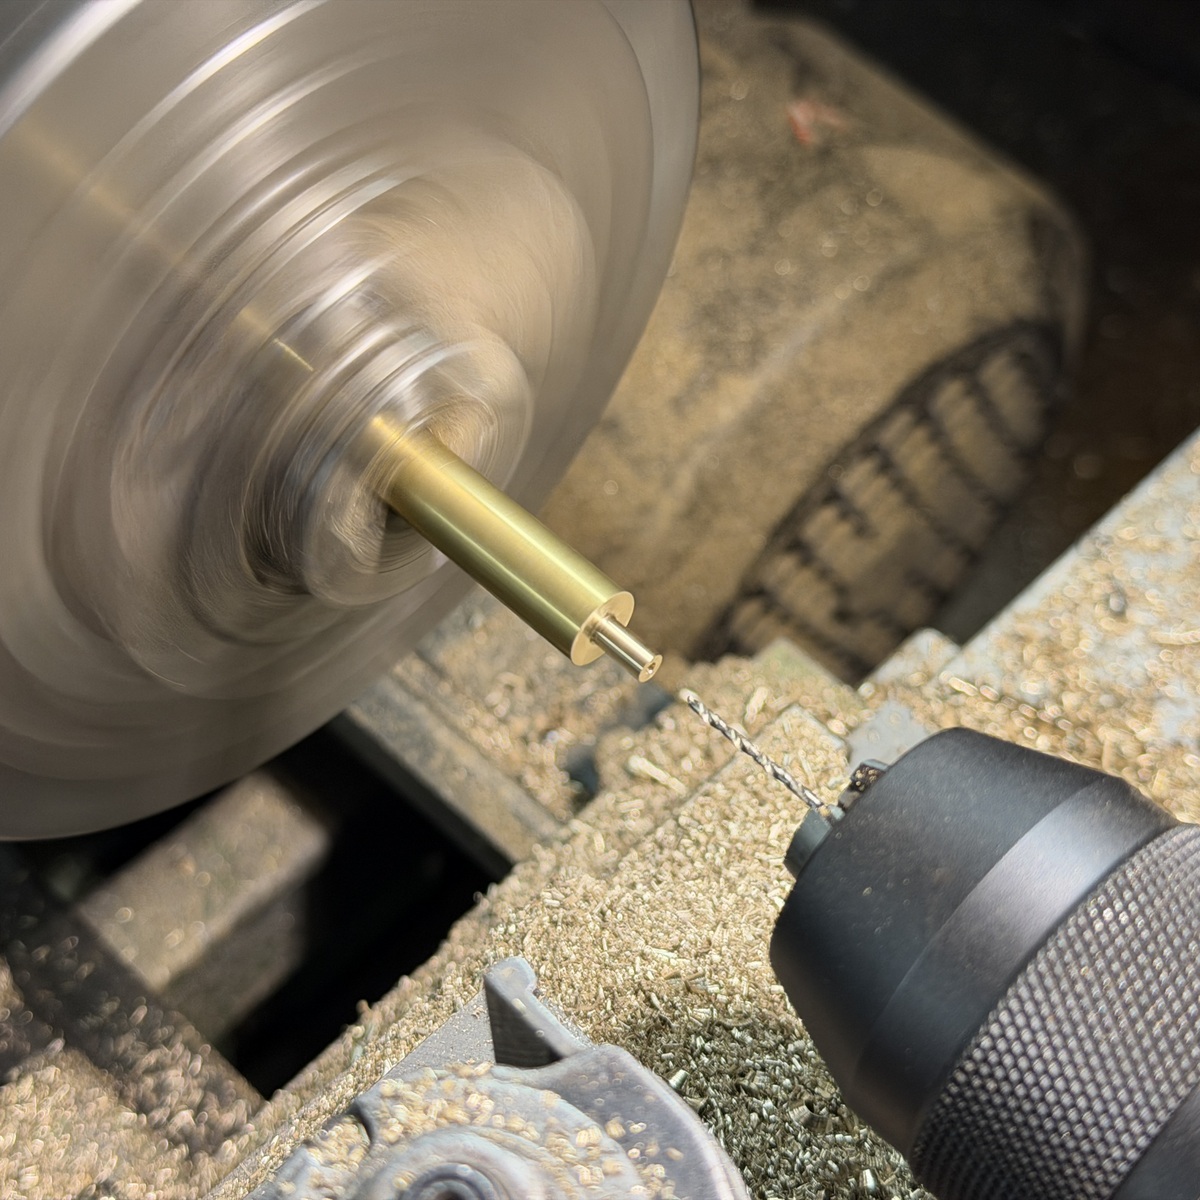
Als Nächstes wird der Gewindeeinsatz mit der Vergaserdüse hergestellt. Die Düsenbohrung wird mit einem 1,0-mm-Spiralbohrer eingebracht.
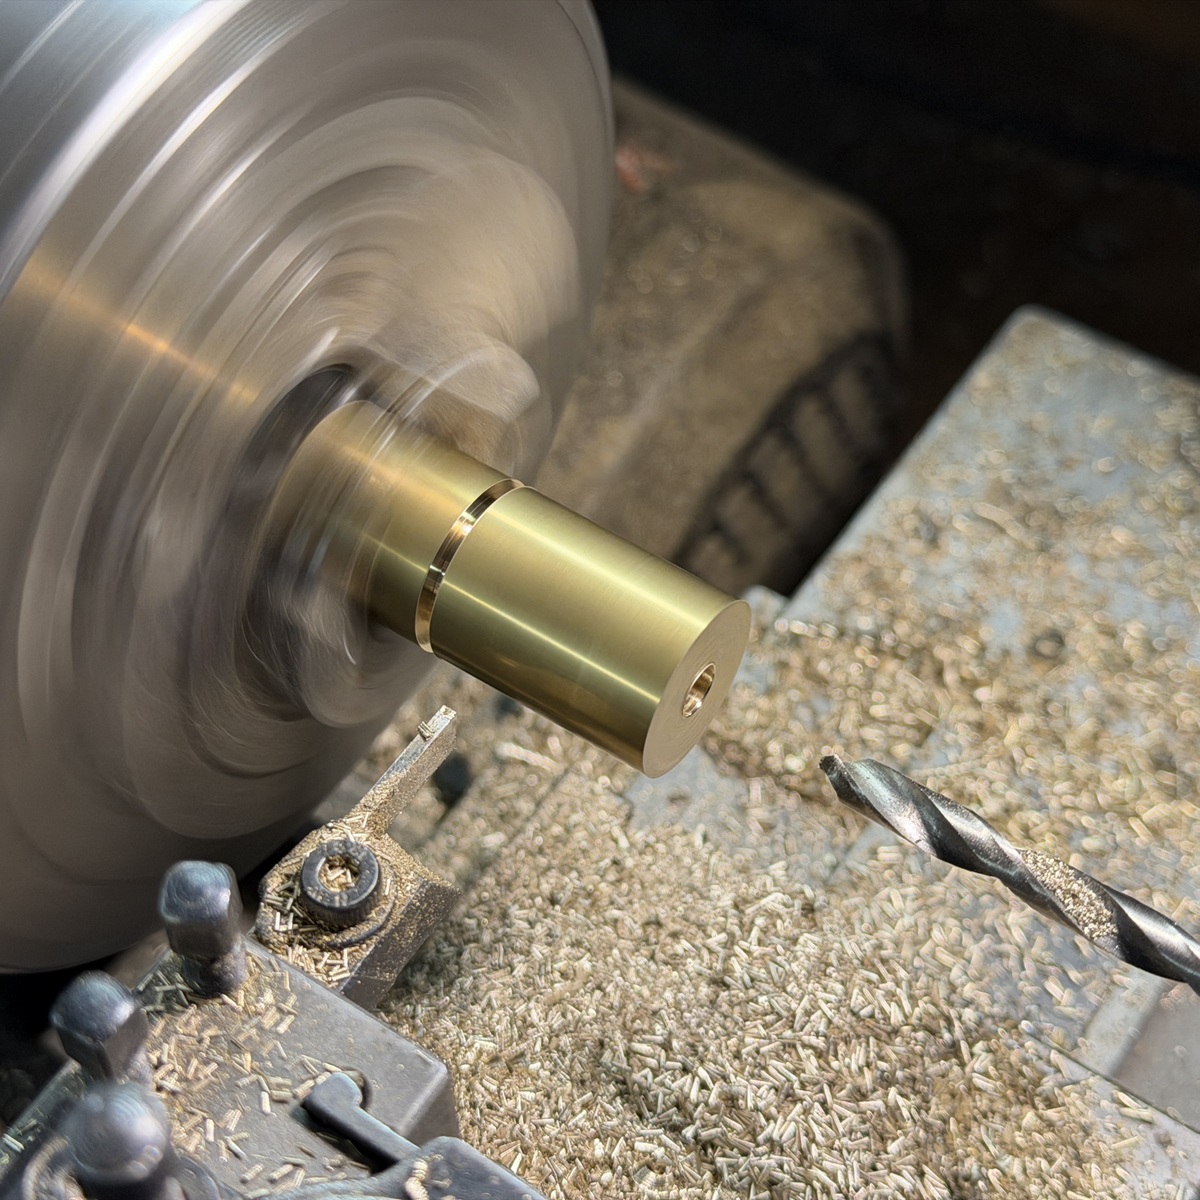
Der Vergasertrichter besteht aus Messing und wird ebenfalls auf der Drehmaschine gefertigt. Zunächst wird das Werkstück mit einem Spiralbohrer vollständig durchbohrt. Anschließend wird die trichterförmige Innenkontur mit einem Innendrehstahl ausgedreht.
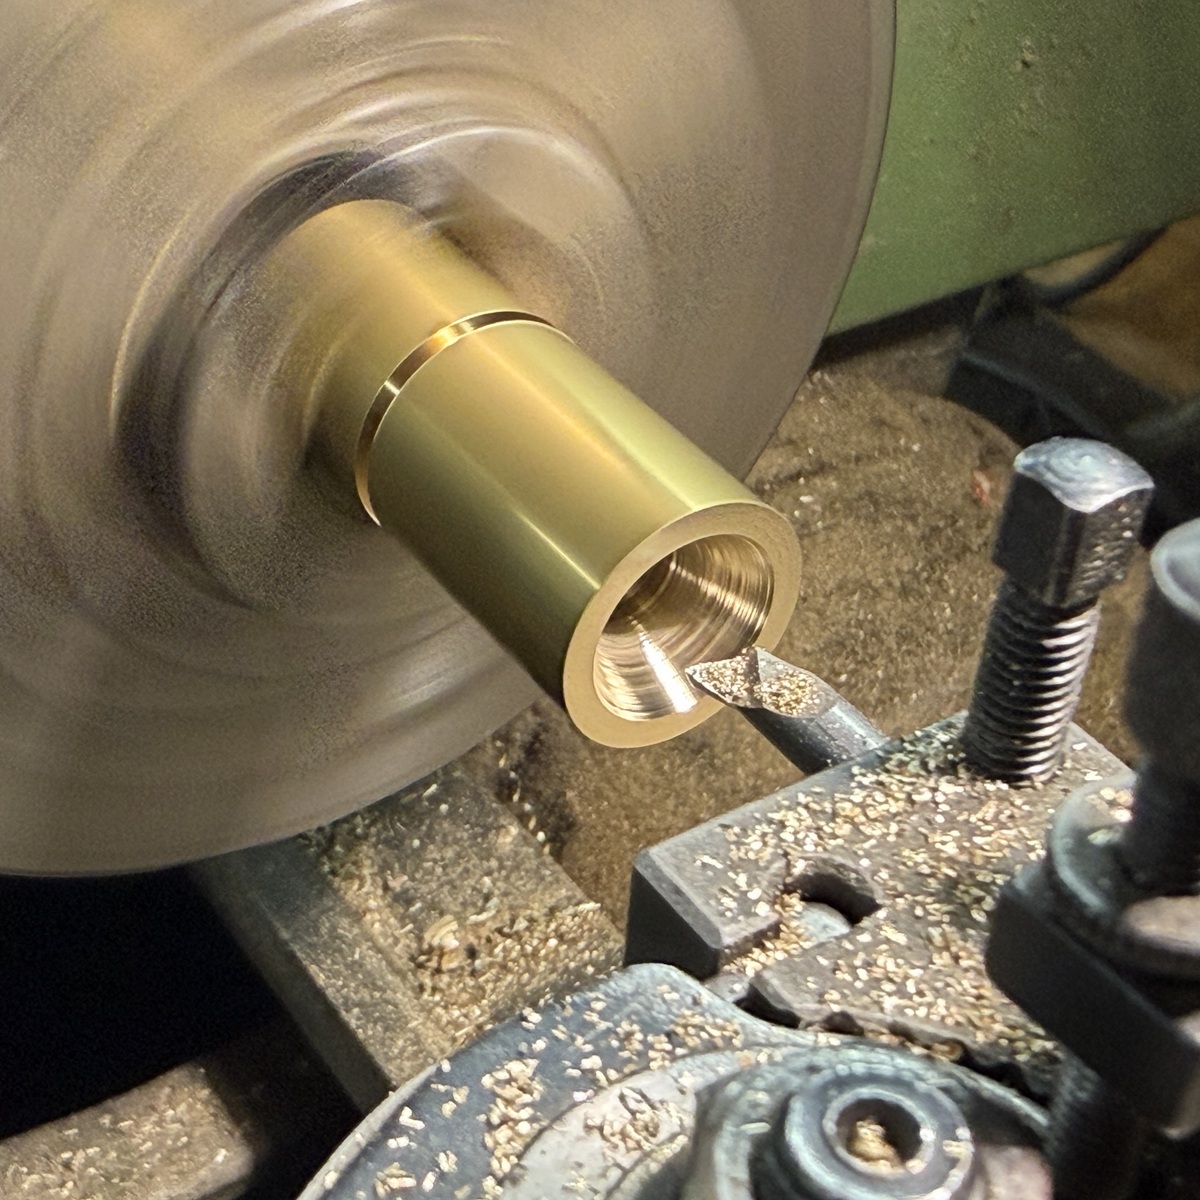
Für die Form des Trichters gibt es keine festgelegten Maße. Hier arbeite ich hauptsächlich nach optischen Gesichtspunkten, bis mir die Form gefällt.
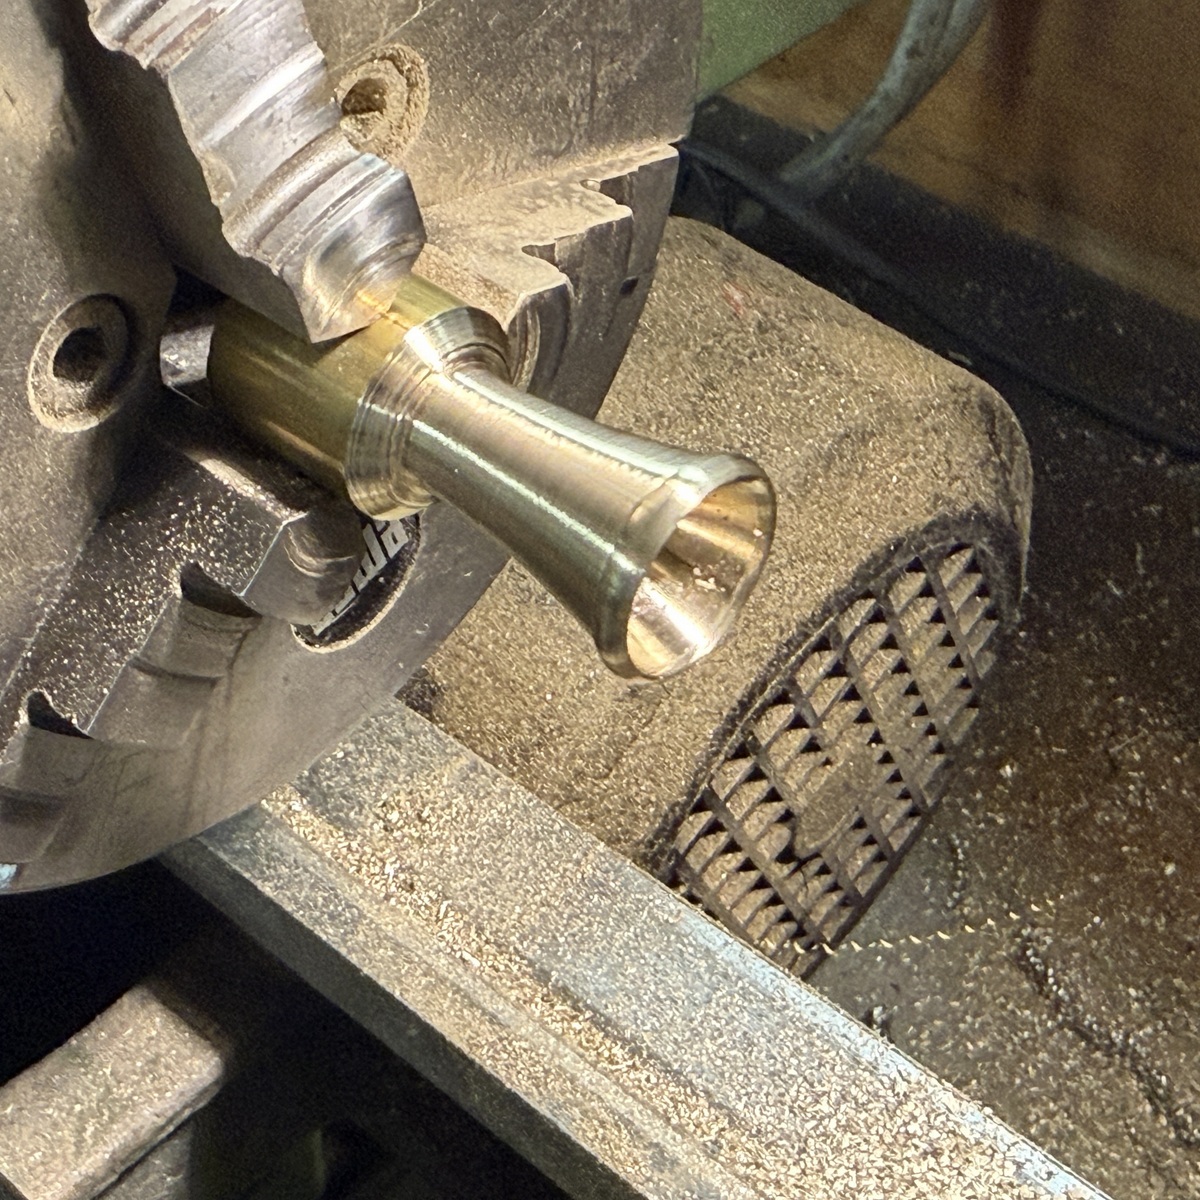
Nachdem die Innenkontur fertiggestellt ist, wird die Außenkontur des Vergasertrichters bearbeitet. Zunächst steche ich mit einem Stechstahl an den wichtigen Stellen ein, um die Kontur festzulegen. Anschließend wird das überschüssige Material mit einem Drehstahl abgetragen und die endgültige Form herausgearbeitet.
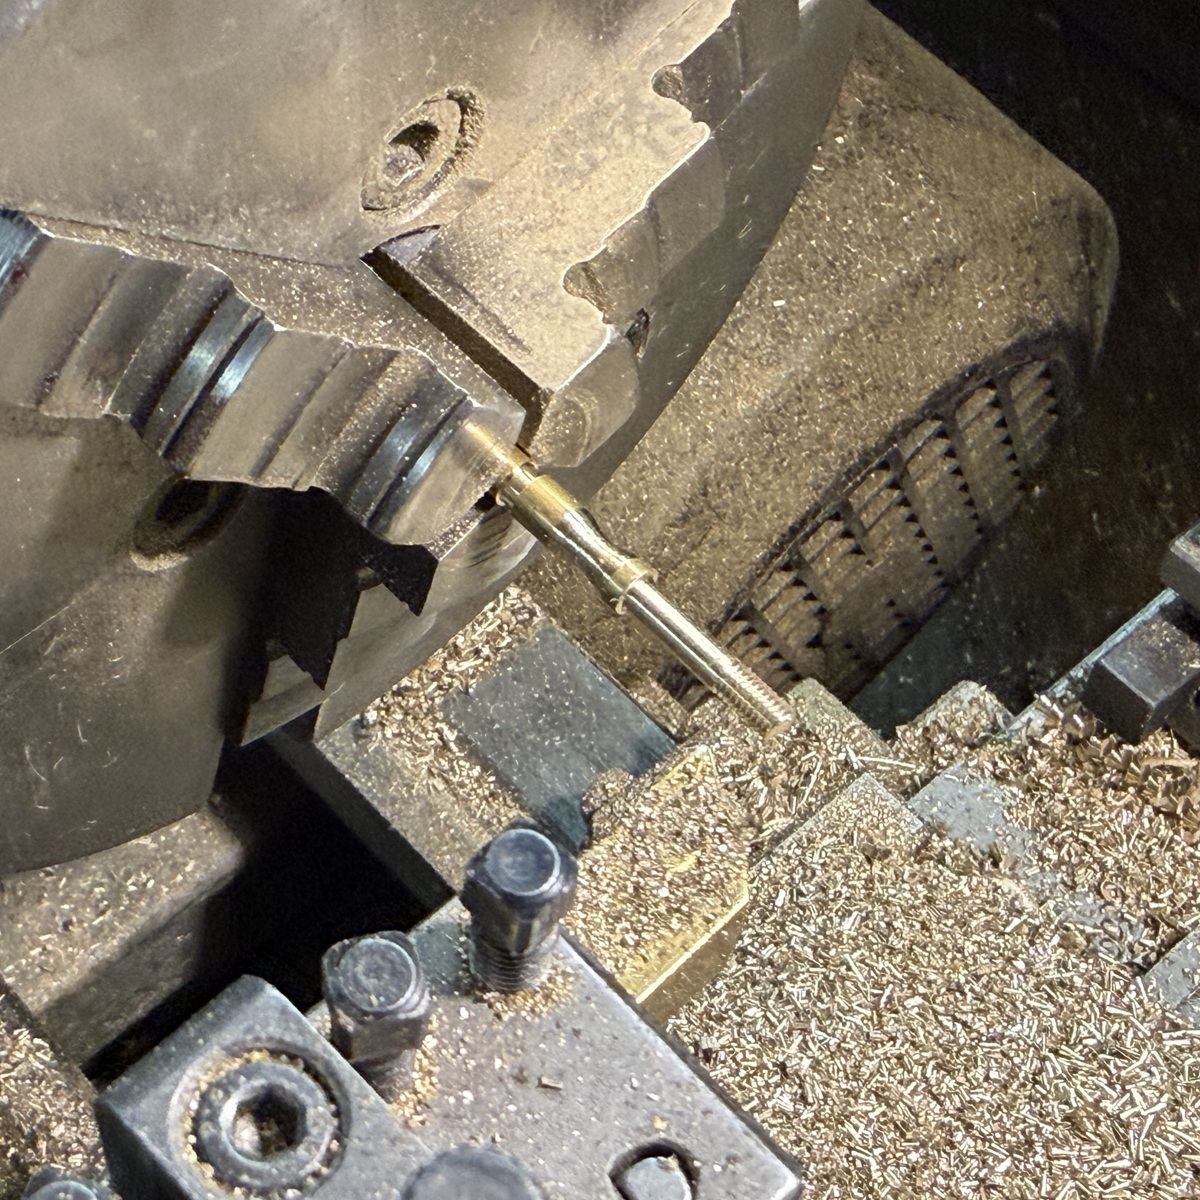
Als Nächstes wird der Stellhebel für das Vergaserküken angefertigt. Mit diesem Hebel lässt sich später die Stellung des Vergaserkükens und damit die Gemischzufuhr einstellen.
Vergaserküken bohren und sichern
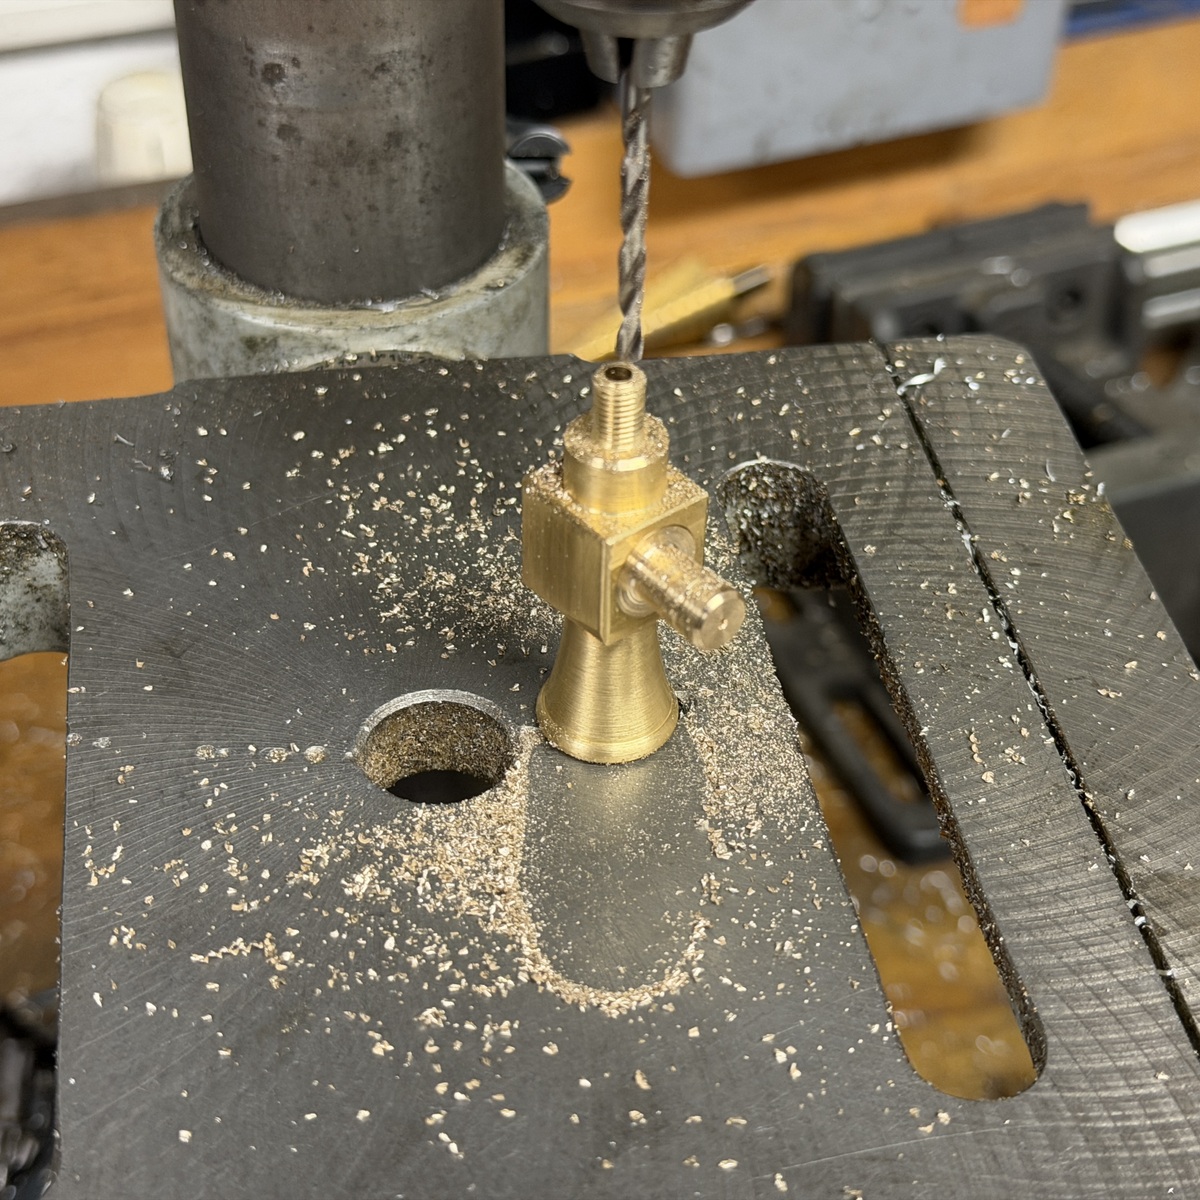
Damit die Bohrung im Vergaserküken genau an der richtigen Stelle sitzt, bohre ich es direkt im Vergaserkörper. Dazu schiebe ich das Küken in den Körper, richte es in der vorgesehenen Stellung aus und bohre durch die vorhandene Bohrung des Vergaserkörpers hindurch.
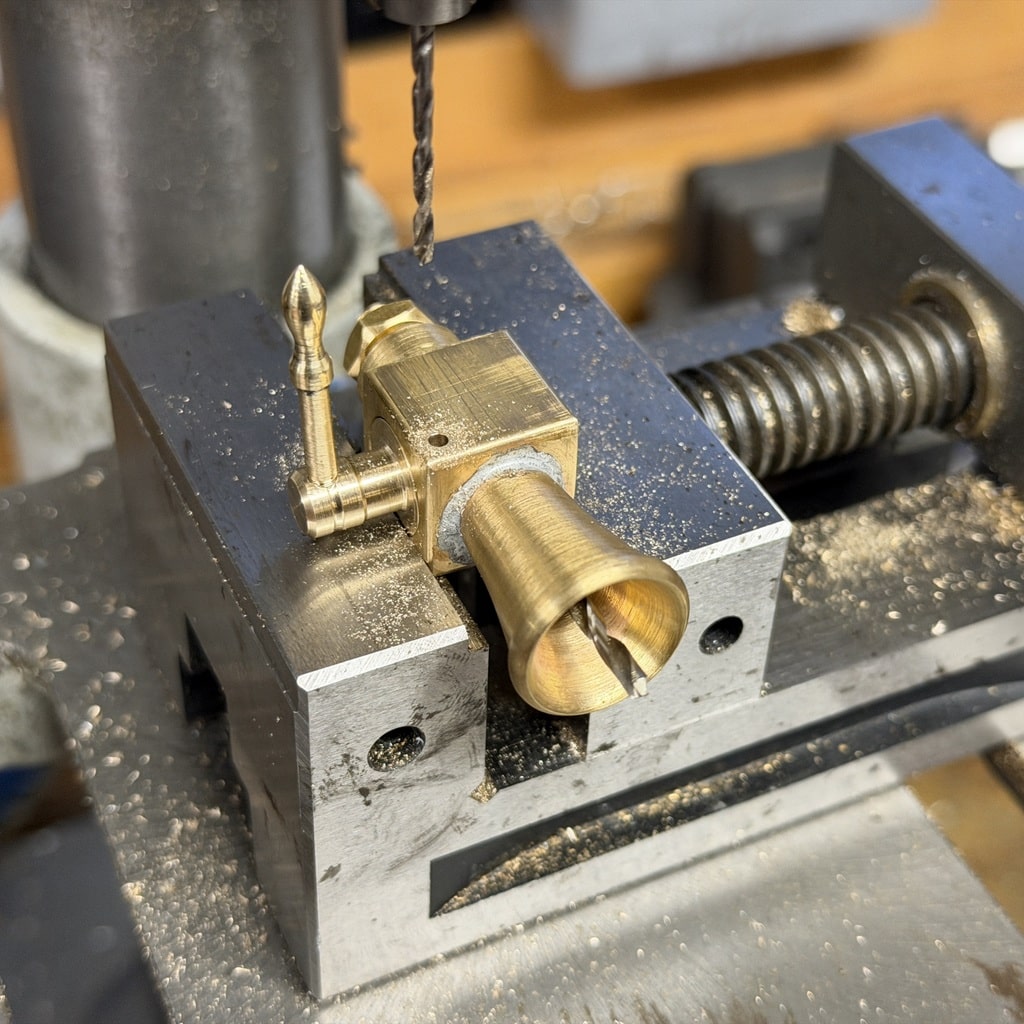
Das bereits gebohrte Küken wird in das Vergasergehäuse eingesetzt und mit einem durchgesteckten Spiralbohrer gegen Verdrehen gesichert. Anschließend wird eine Bohrung mit Ø 1,6 mm so in das Vergasergehäuse eingebracht, dass sie das Küken zur Hälfte anschneidet. Danach wird in das Gehäuse ein M2-Gewinde geschnitten.
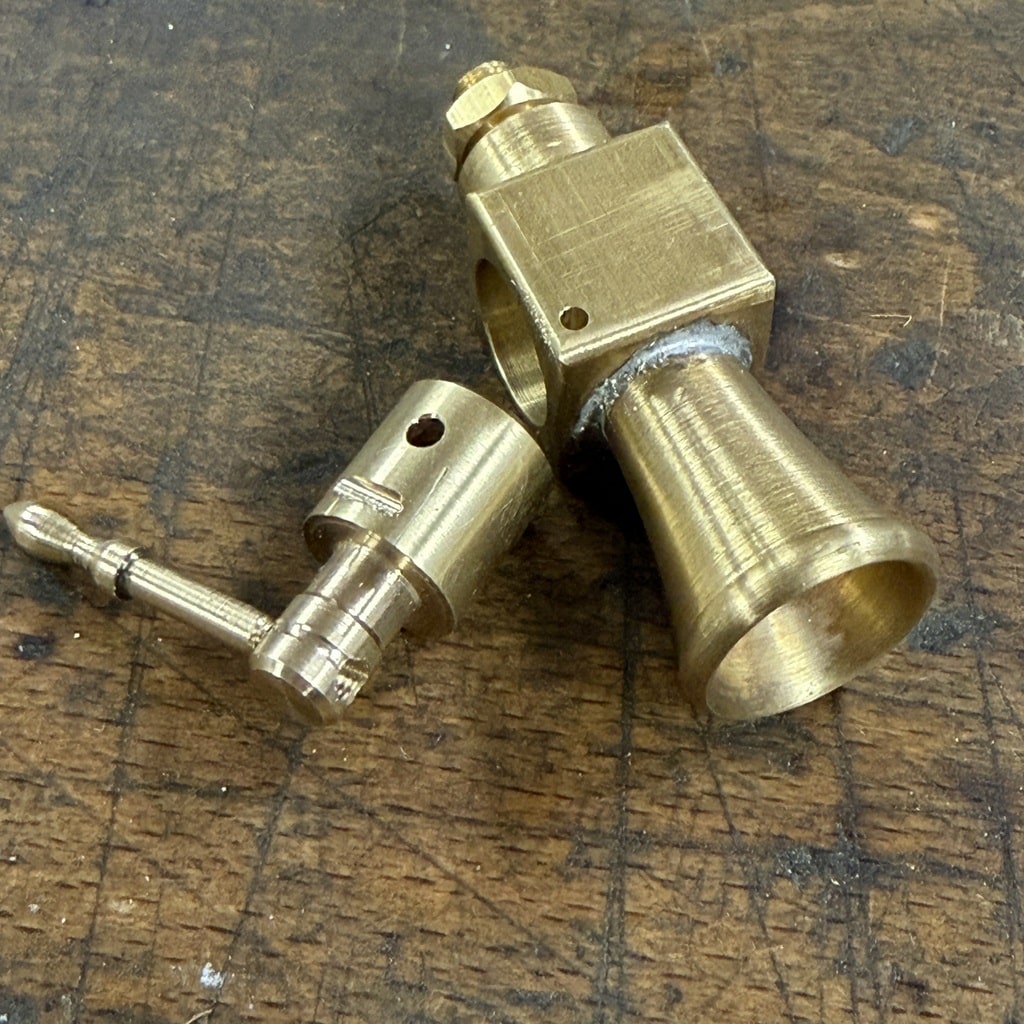
Eine eingeschraubte M2×6-Schraube sichert das Küken gegen Herausfallen und dient gleichzeitig als Anschlag, der den Drehwinkel auf wenige Grad begrenzt.
10. Tank und Auspuff
Deckel und Rohr vorbereiten
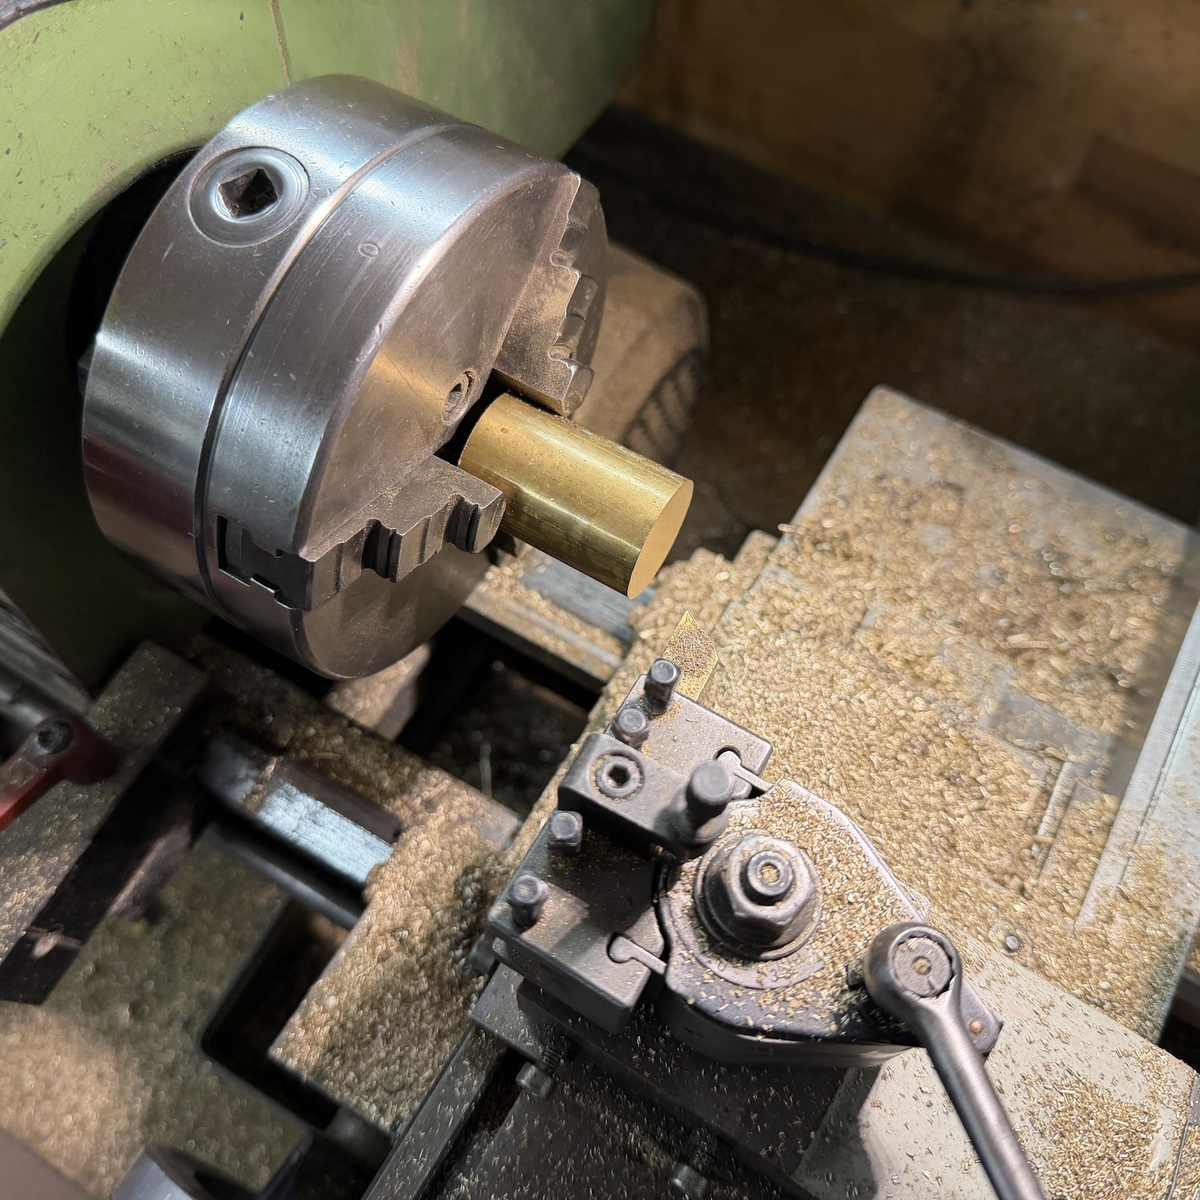
Als Nächstes werden die Deckel für den Tank und den Auspuff hergestellt. Insgesamt benötigen wir vier Stück. Das beiliegende Rundmaterial mit 26 mm Durchmesser muss zunächst über die gesamte benötigte Länge auf 25 mm abgedreht werden.
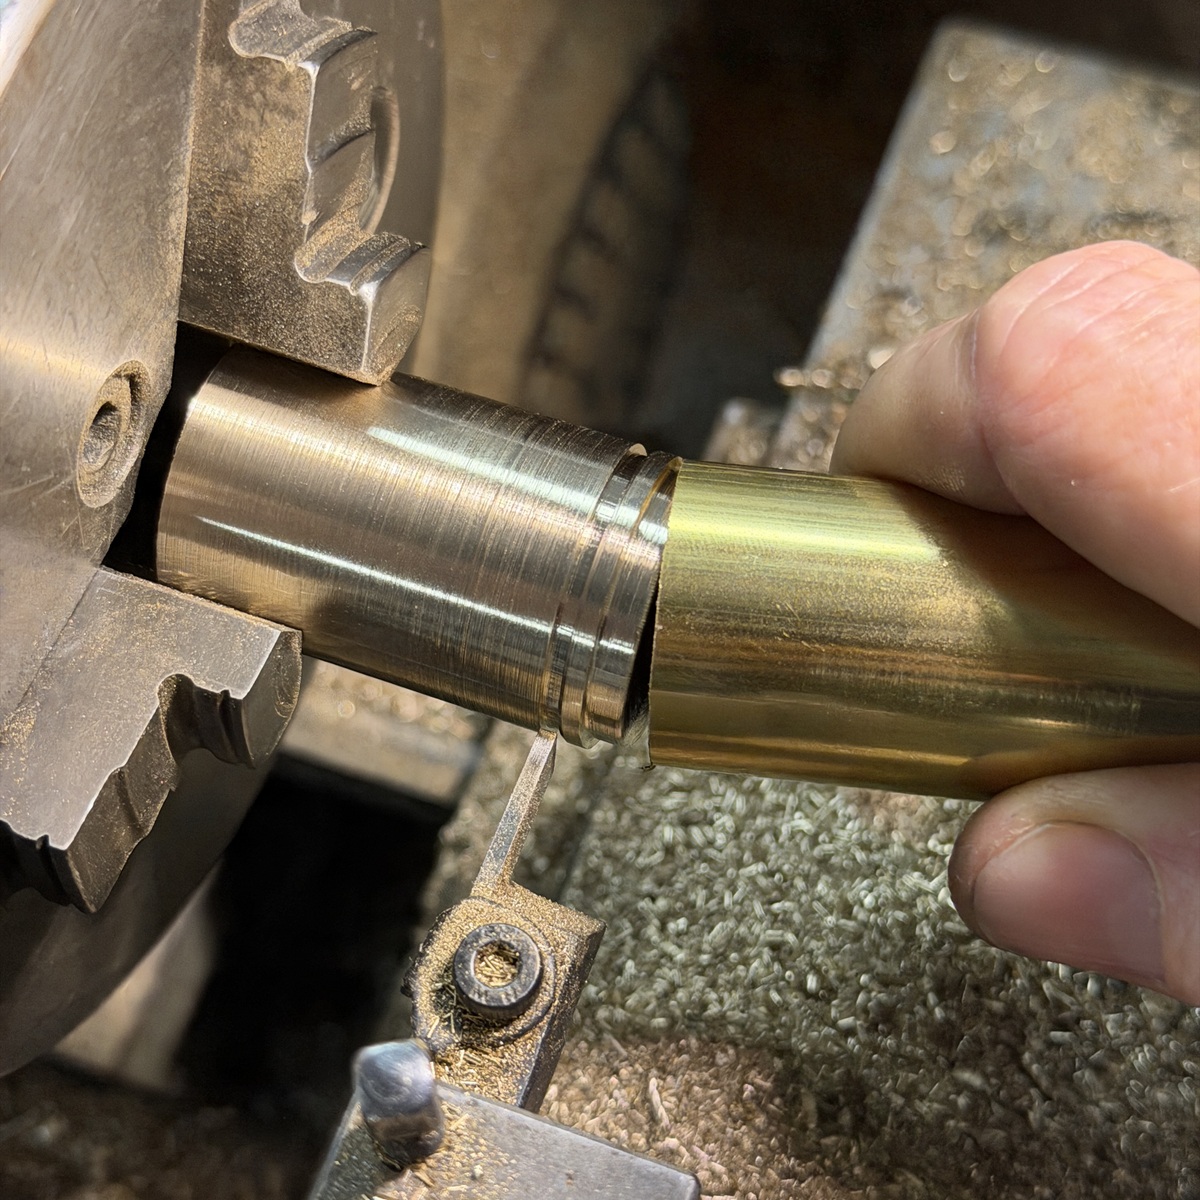
Nachdem der vordere Ansatz gedreht wurde, steche ich mit dem Stechstahl an der vorgesehenen Gesamtlänge bereits ein Stück ein. So lassen sich anschließend mit einem 45° Stahl alle erforderlichen Fasen sauber andrehen.
Vor dem endgültigen Abstechen kontrolliere ich noch einmal, ob sich der Deckel mit einer leichten Übergangspassung in das Rohr einschieben lässt.
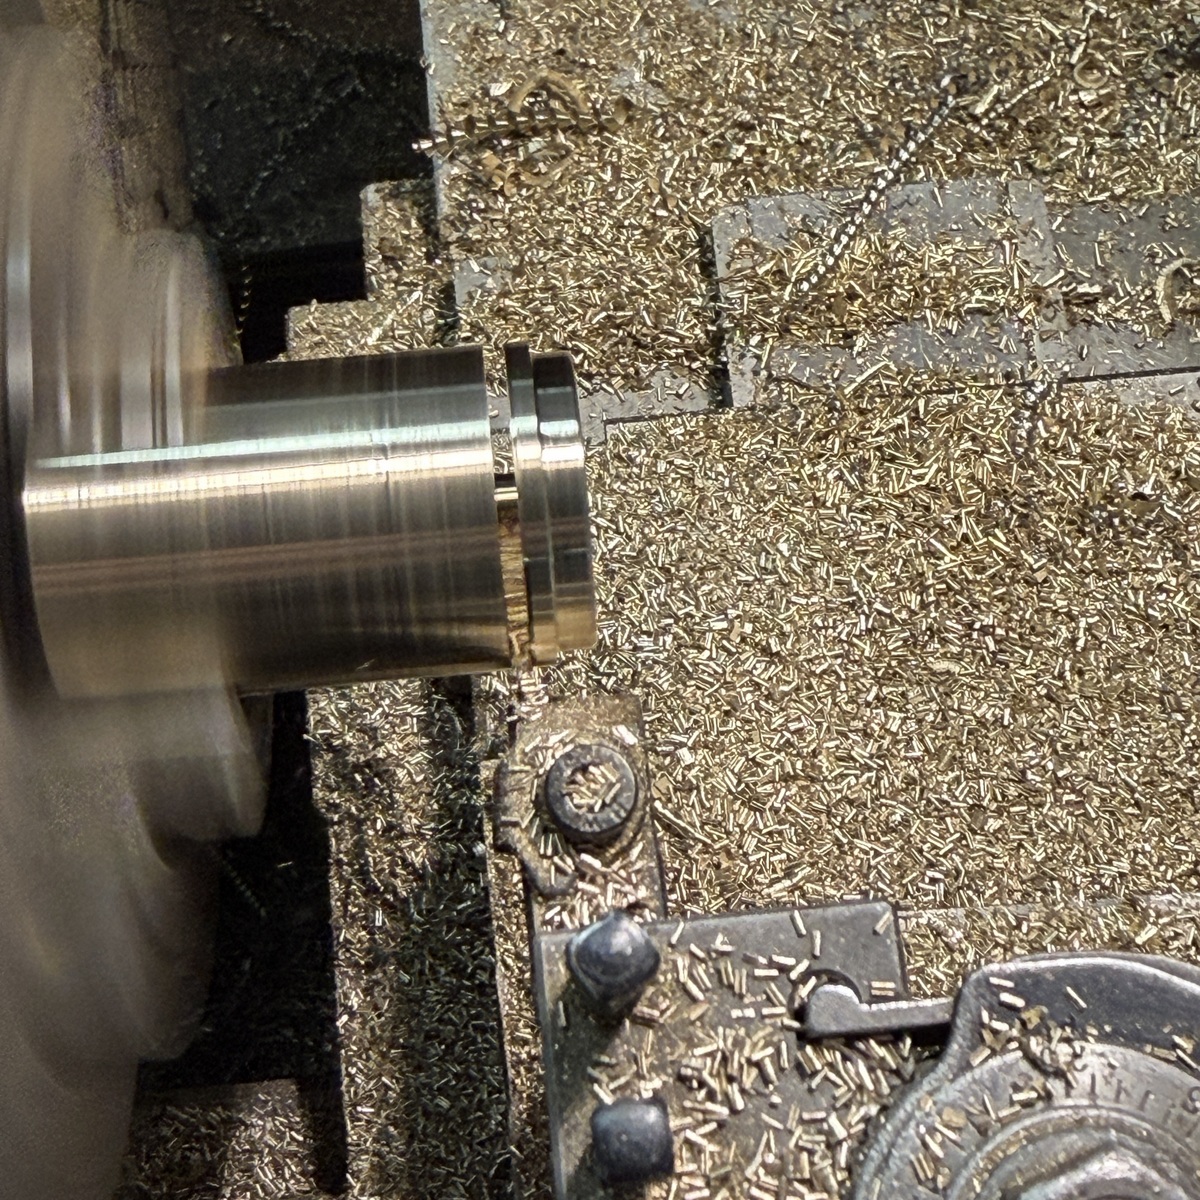
Nun wird der Deckel mit dem Stechstahl vollständig vom Rundmaterial abgestochen. Wenn der Stechstahl sauber angeschliffen ist, funktioniert das schnell, sauber und ohne nennenswerte Vibrationen. Wichtig ist außerdem, dass die Schneide des Stechstahls exakt auf Spitzenhöhe eingestellt ist.
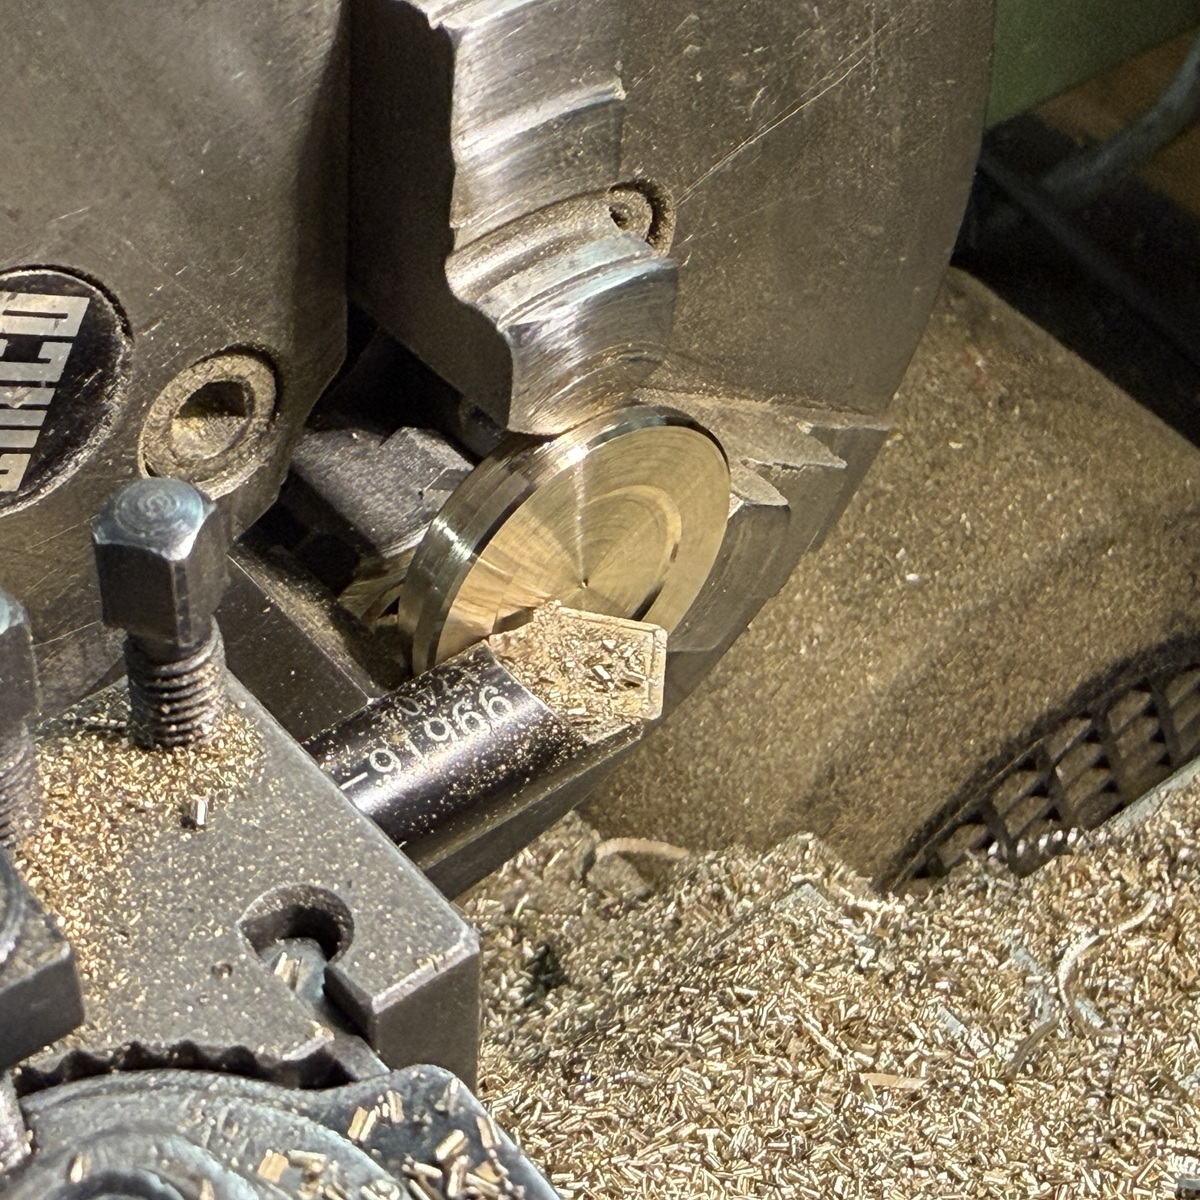
Nachdem alle vier Deckel abgestochen sind, spanne ich sie einzeln noch einmal in die Drehmaschine und bearbeite die Rückseiten. Dabei drehe ich die Flächen sauber plan. Aus optischen Gründen habe ich zusätzlich noch einen kleinen Absatz eingedreht.
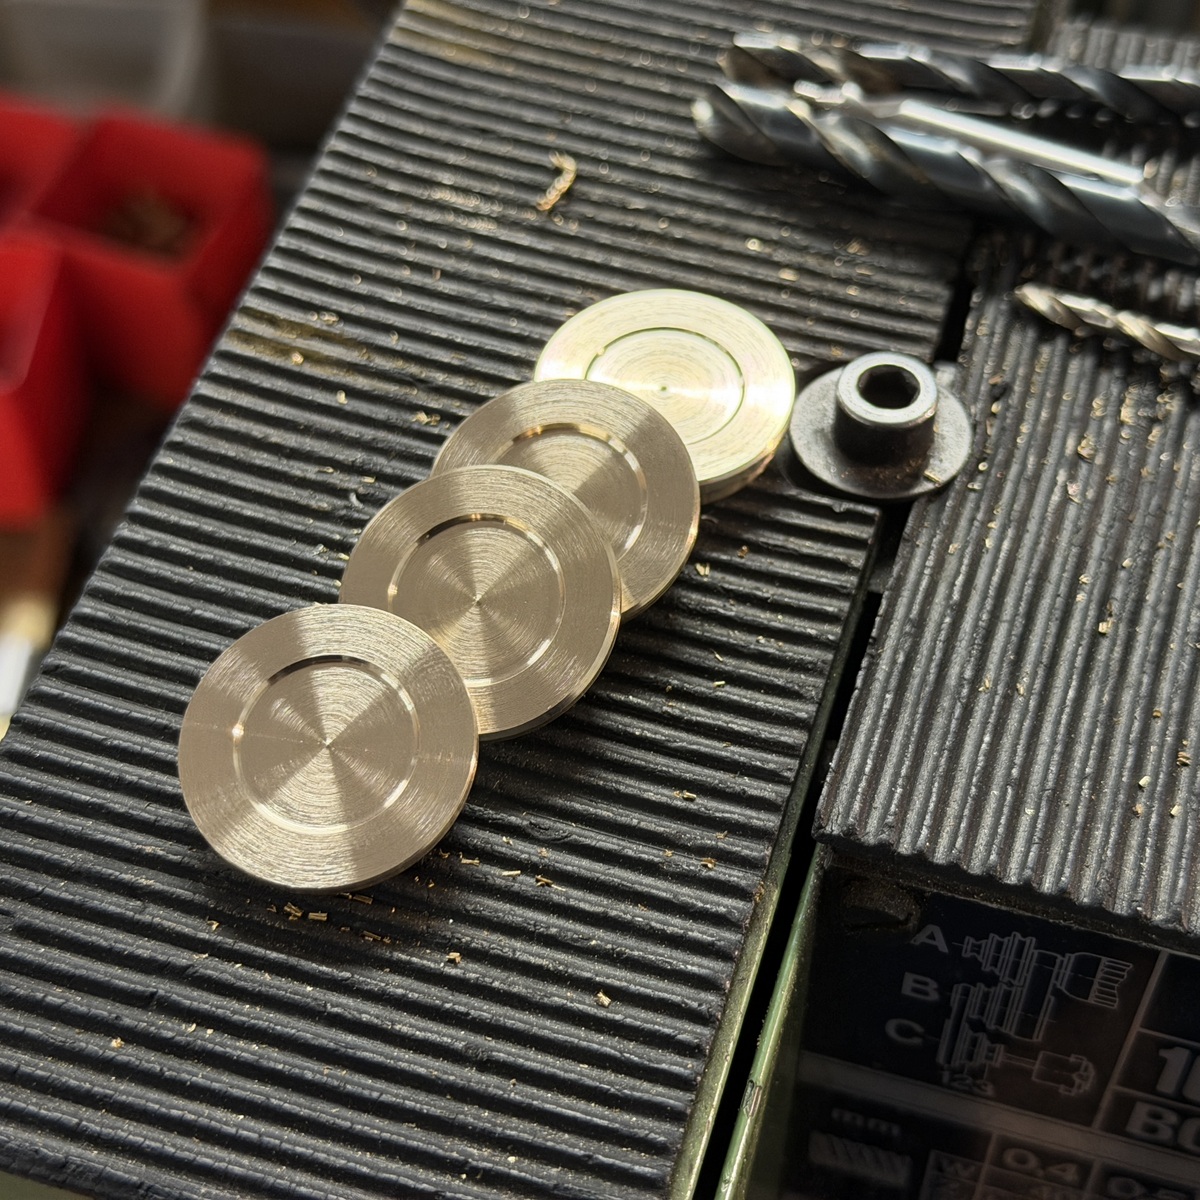
Die vier Deckel für den Tank und den Auspuff sind nun fertig bearbeitet und können später verbaut werden.
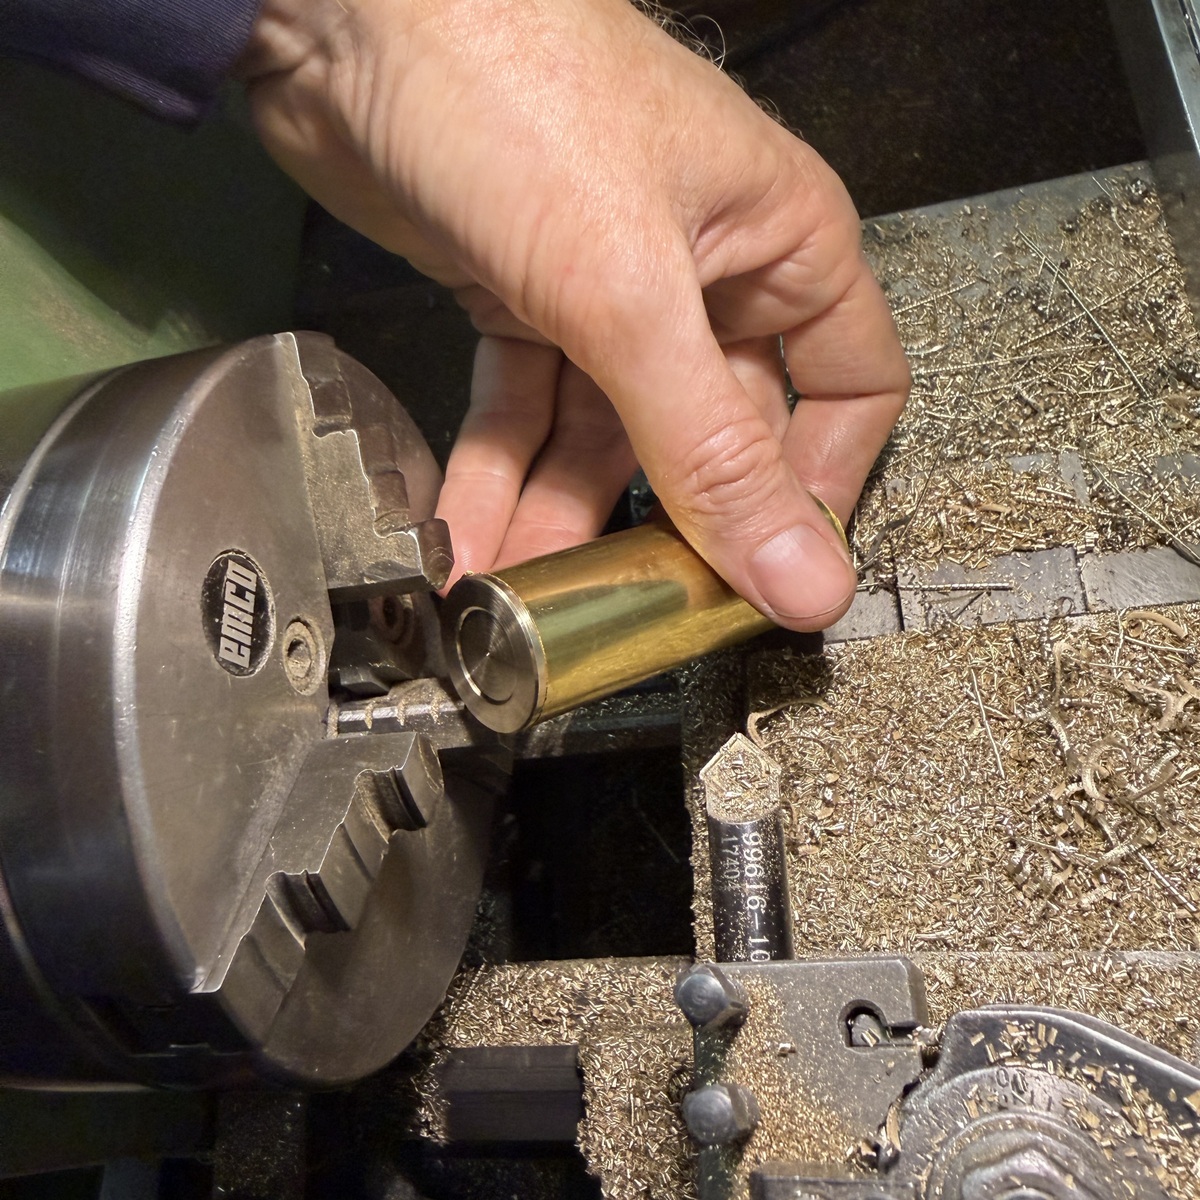
Um das Rohr auf die richtige Länge zu bringen, schiebe ich zunächst einen der fertigen Deckel in das hintere Rohrende. Dadurch wird das dünnwandige Rohr beim Einspannen im Dreibackenfutter von innen abgestützt und kann mit etwas mehr Spannkraft eingespannt werden, ohne sich zu verformen.
Tank bohren, Halterung anpassen und Teile verlöten
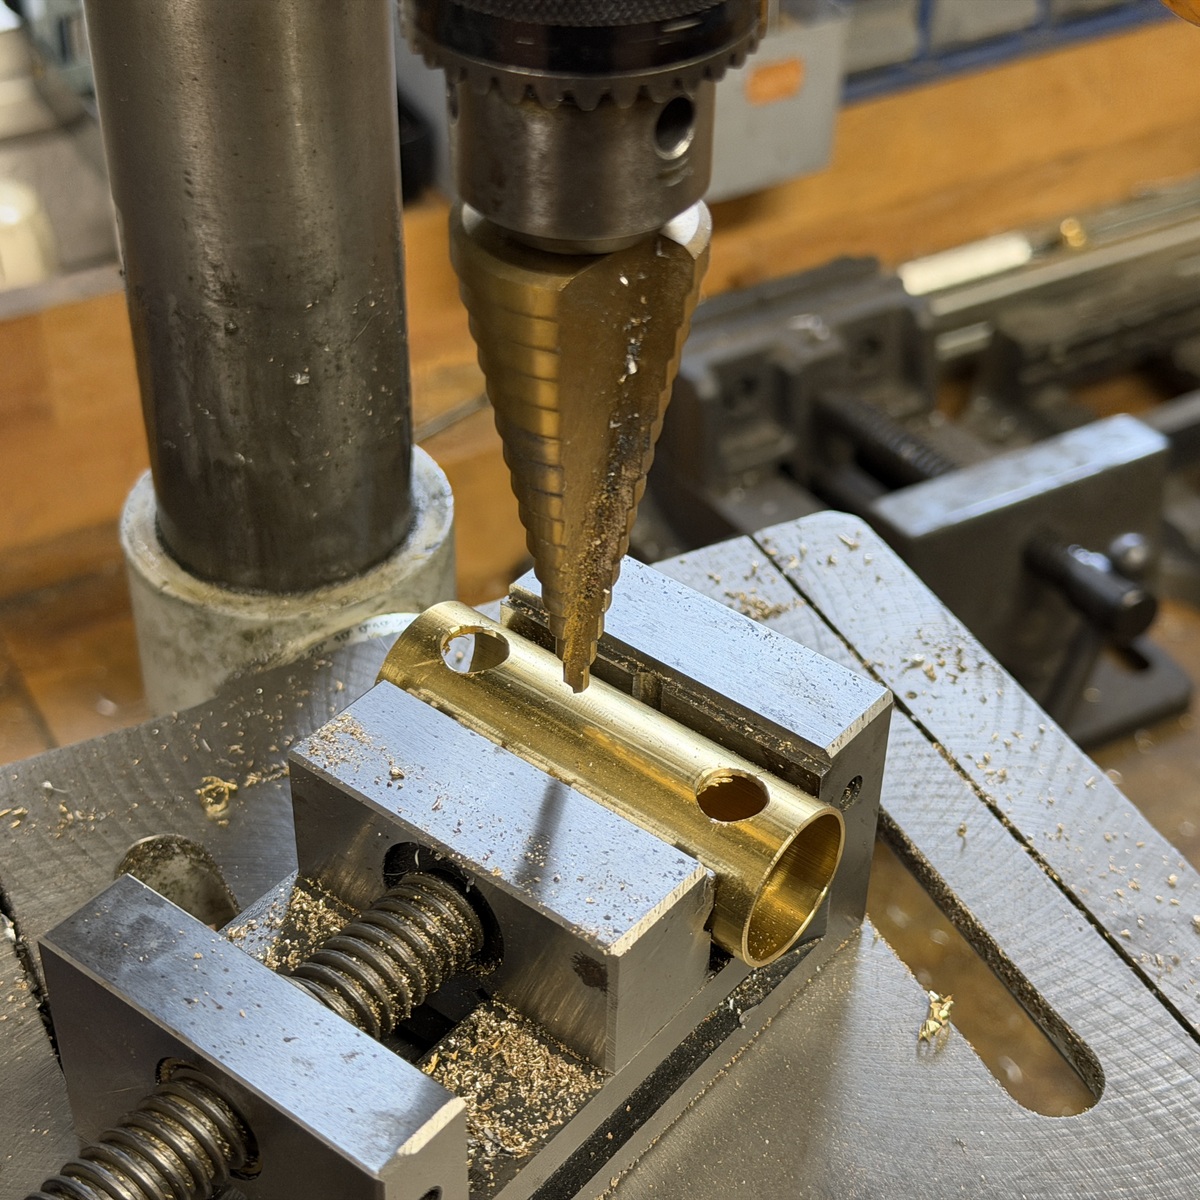
Die Bohrungen im Tankrohr fertige ich mit einem Stufenbohrer an. Ein Spiralbohrer kann sich im dünnwandigen Material verhaken und das Rohr aus dem Schraubstock ziehen. Mit dem Stufenbohrer lassen sich solche Bohrungen gut herstellen.
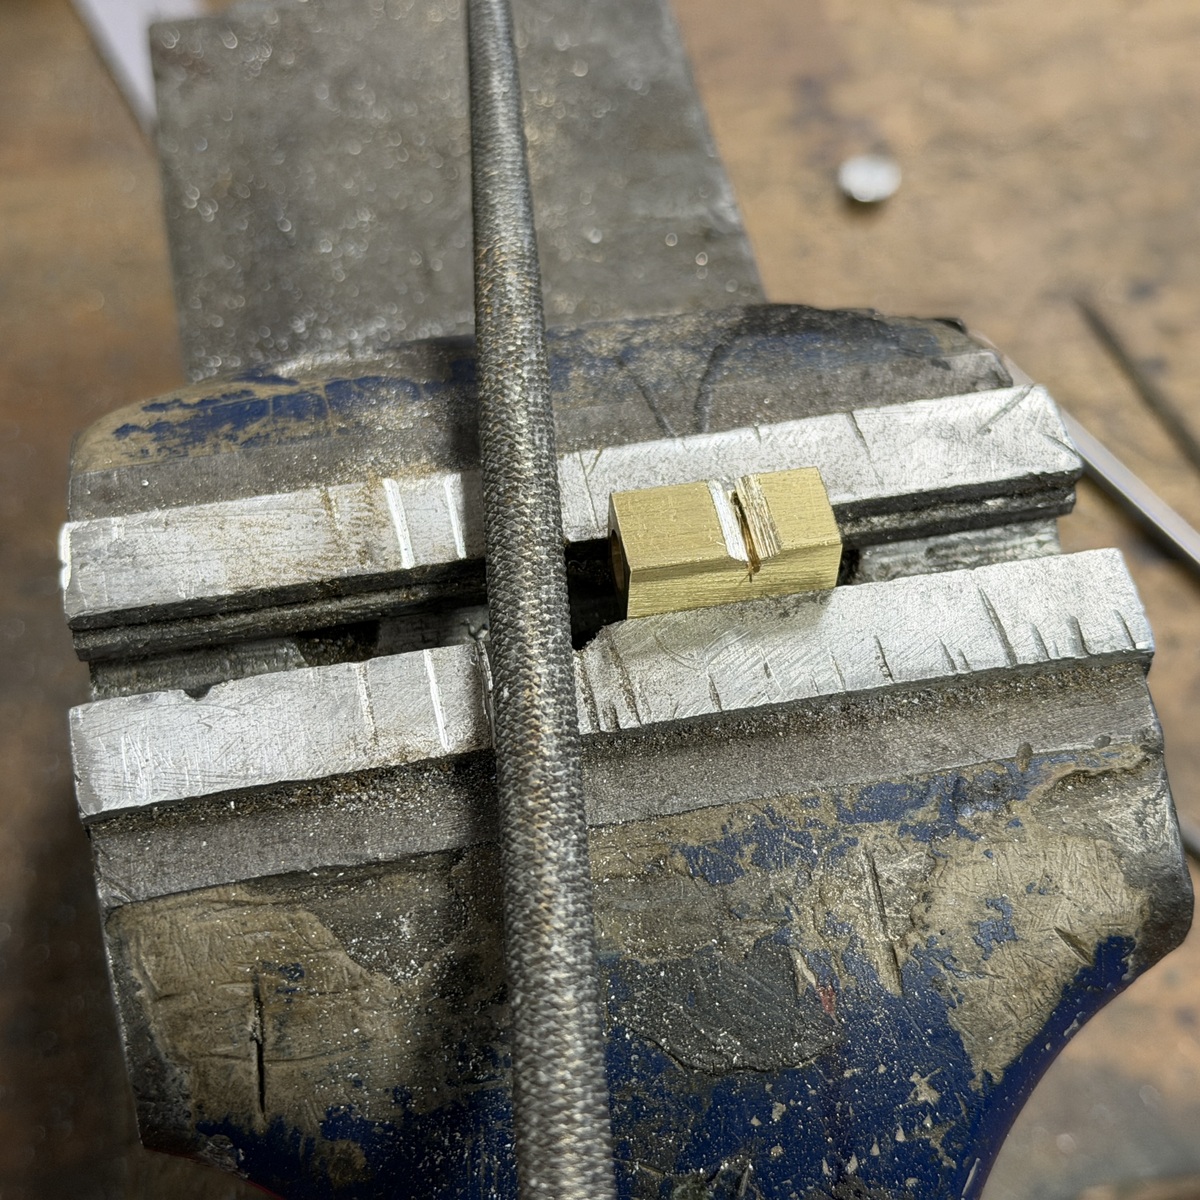
Die Halterung, mit der der Tank am Zylindermantel befestigt wird, benötigt eine halbrunde Aussparung. Dafür säge ich zunächst an der vorgesehenen Position einen Schlitz bis zur passenden Tiefe ein.
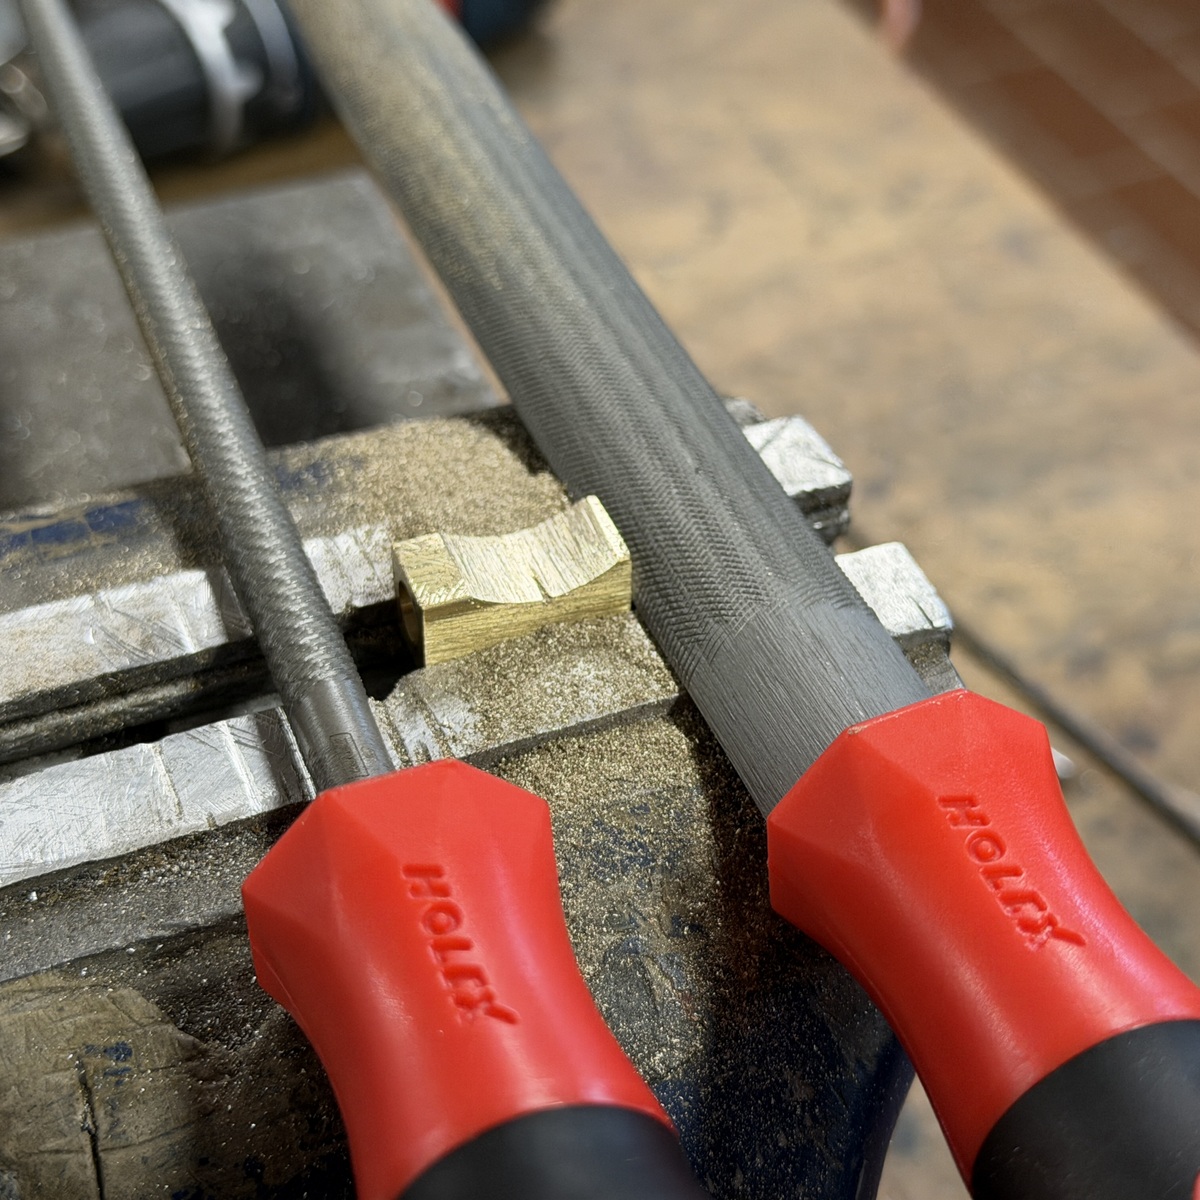
Anschließend arbeite ich die Aussparung mit einer Rundfeile und danach mit einer Halbrundfeile aus. Zwischendurch prüfe ich mit dem Tankrohr, ob die Form passt.
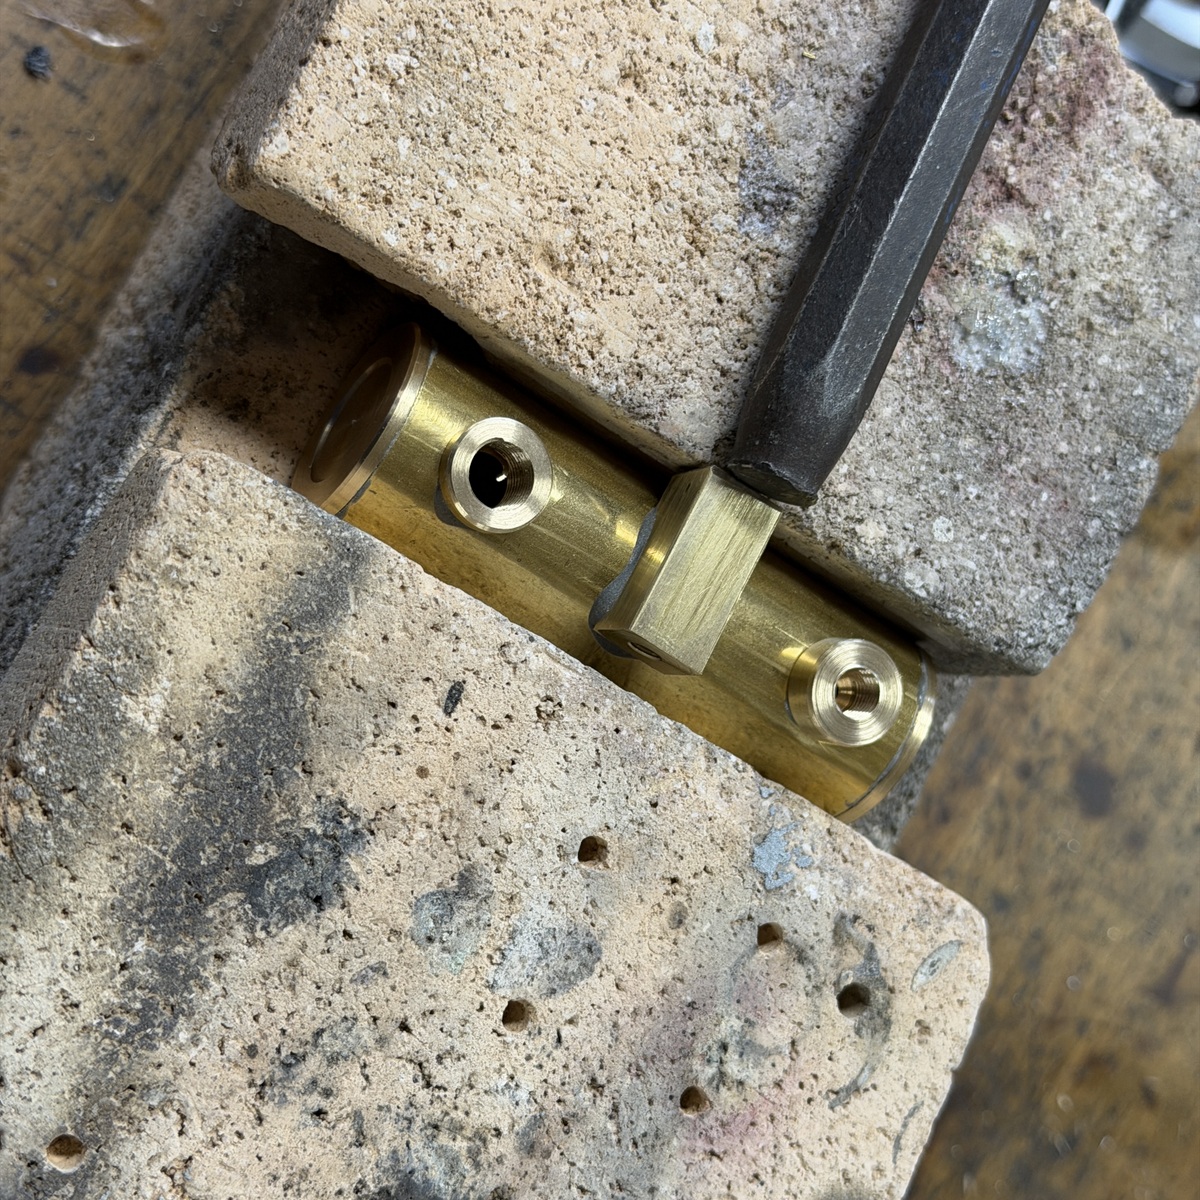
Jetzt löte ich alle Teile des Tanks zusammen. Dafür verwende ich wieder unsere Weichlot-Verzinnungspaste.
11. Batteriefach, Schalter und Glühkerzenstecker
Batteriefach und Schalter montieren
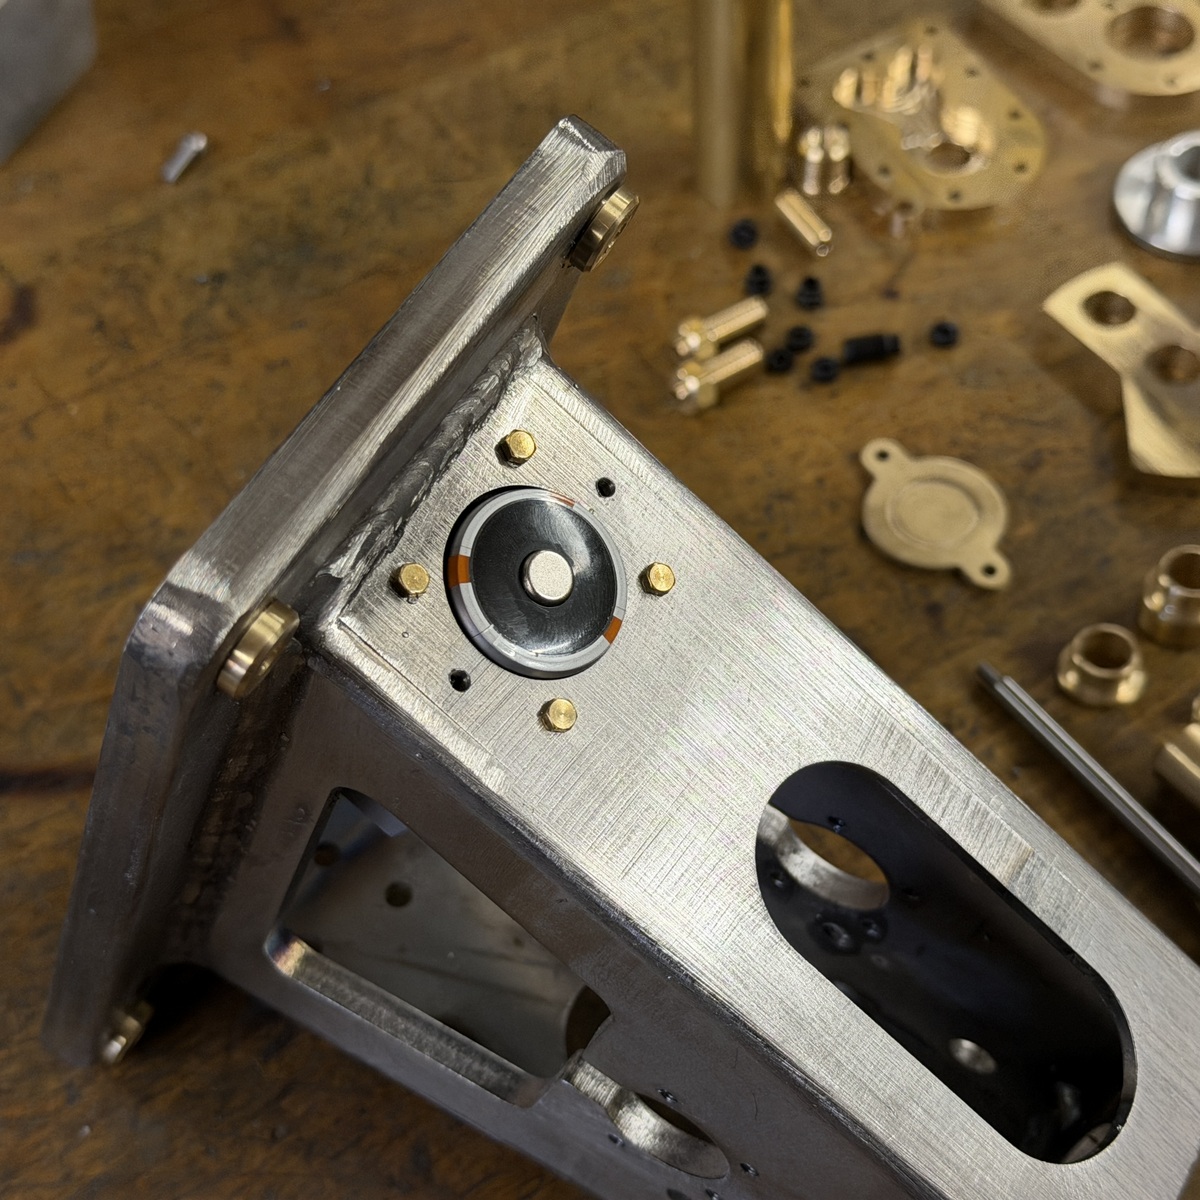
Das Batteriefach für den Batterie Baby Akku liegt dem Bausatz als fertiges 3D-Druckteil bei und wird mit dem Sockel verschraubt. In den Kunststoff müssen keine Gewinde geschnitten werden: Die Bohrungen sind so bemessen, dass sich die Modellbauschrauben ihr Gewinde selbst schneiden. Beim Festziehen gehe ich vorsichtig vor, damit die Gewinde im Kunststoff nicht überdreht werden.
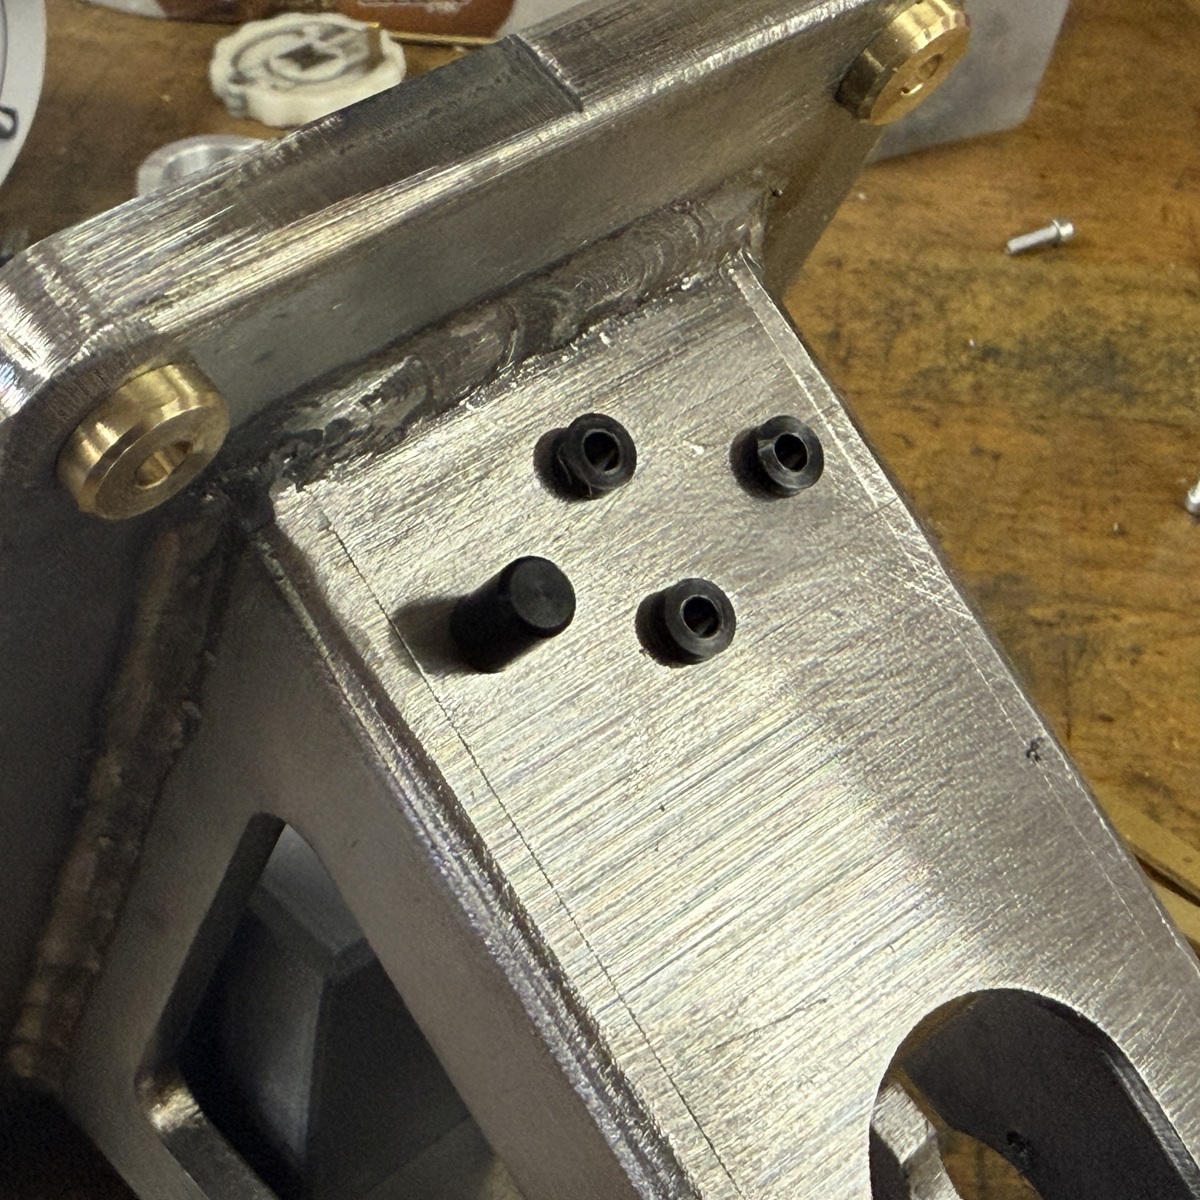
Anschließend drücke ich die gedrehten Kunststoffbuchsen in den Sockel. Eine Übergangspassung reicht hier aus, da die Teile später zusätzlich verschraubt werden.
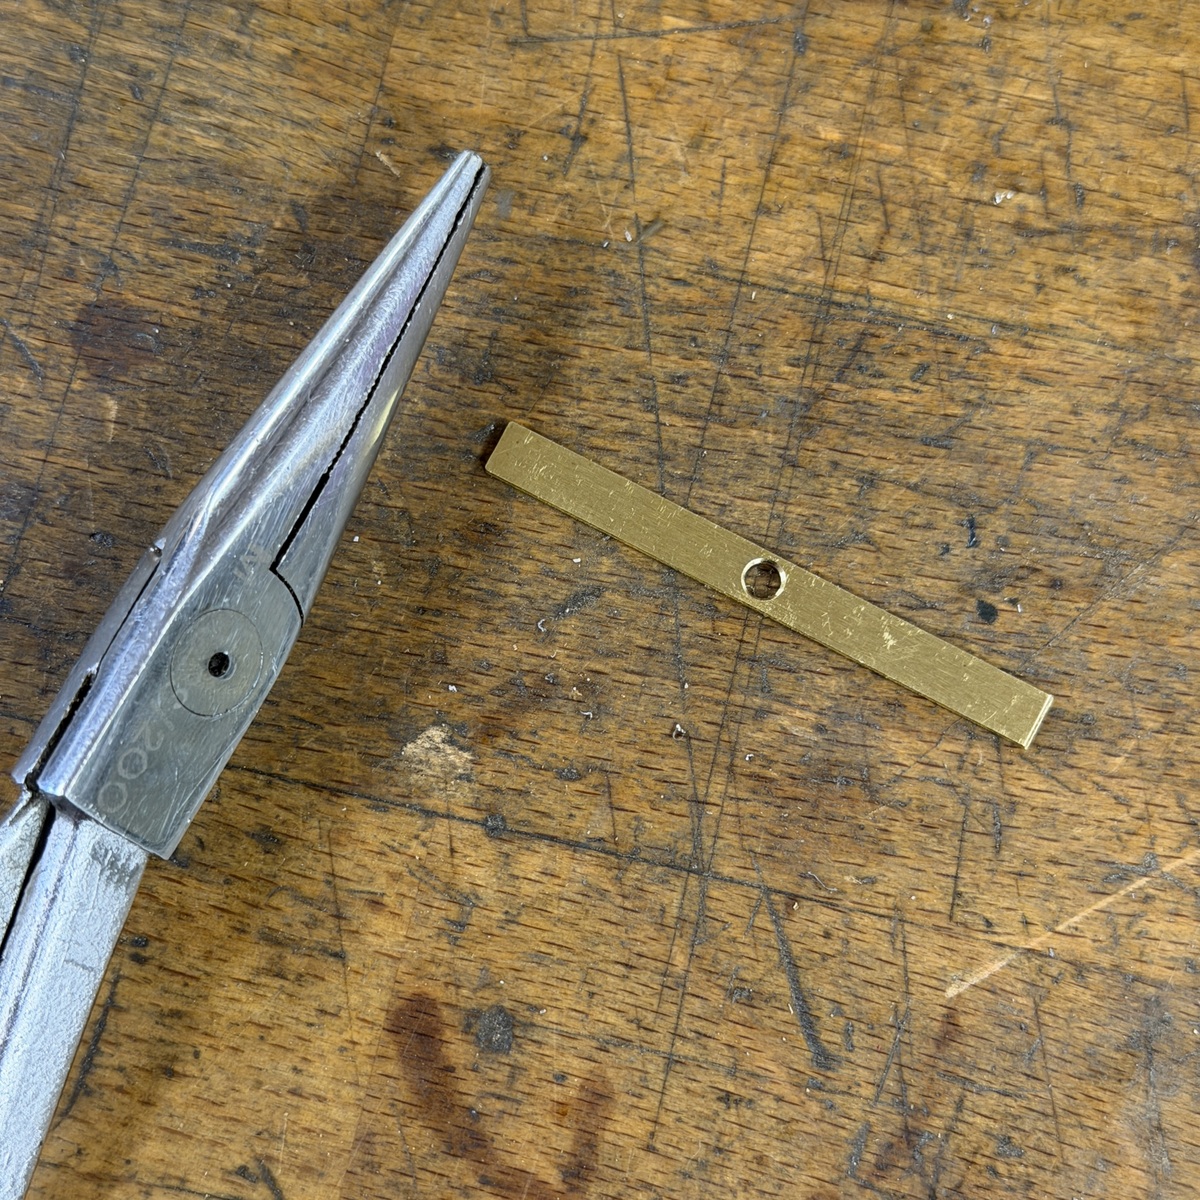
Die Schalterspange stelle ich aus 1 mm starkem Messingblech her. Dafür schneide ich den Blechstreifen zunächst auf die passende Länge und bohre das Befestigungsloch genau mittig.
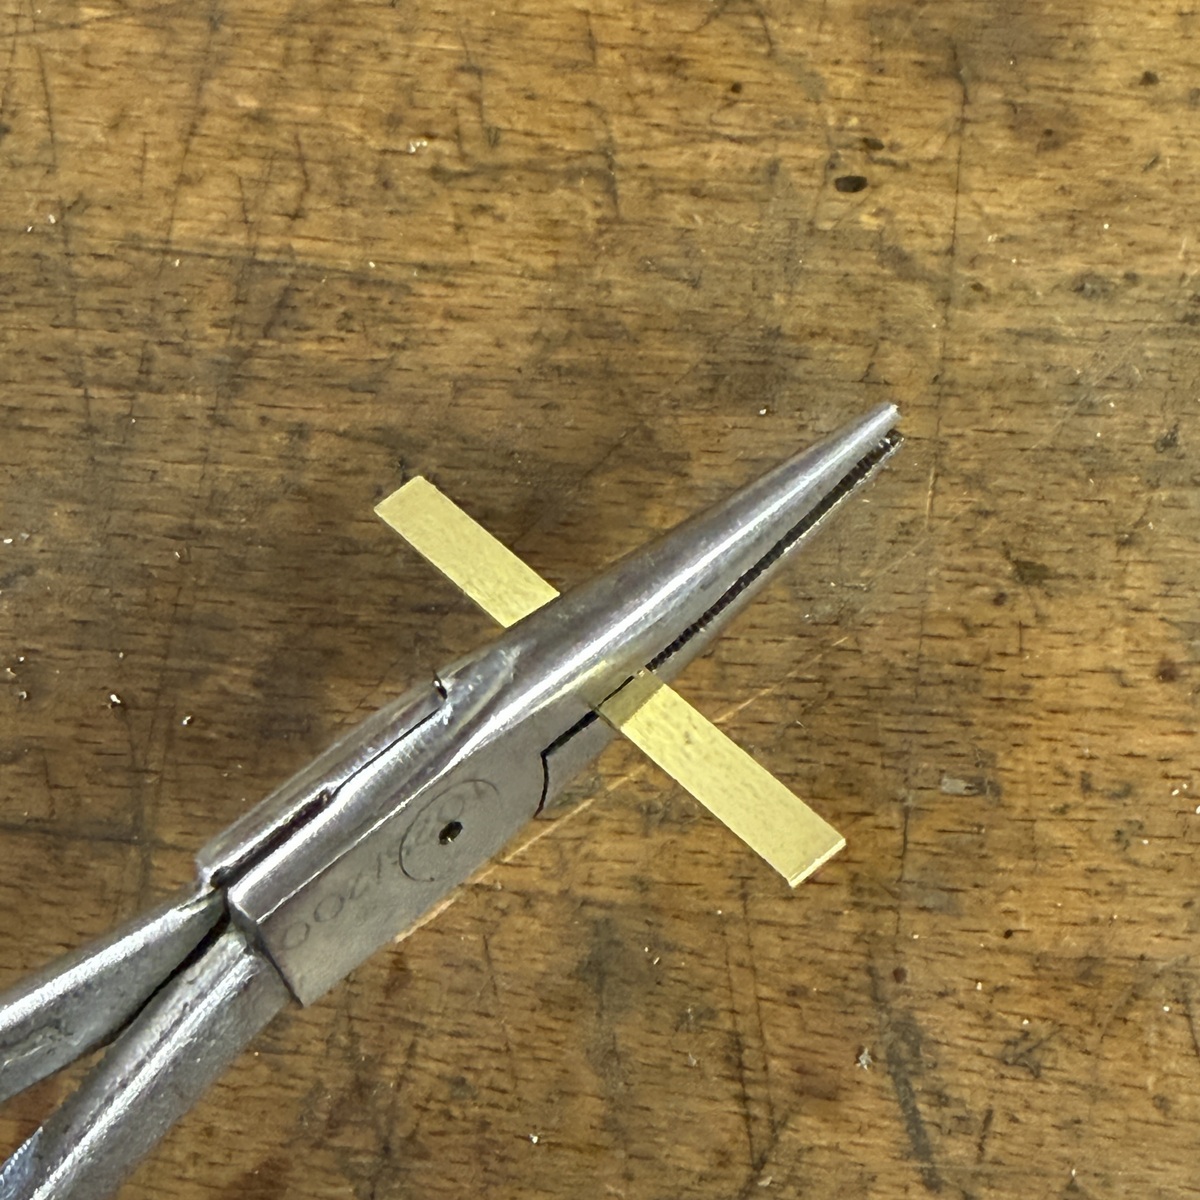
Mit einer Spitzzange lässt sich das Material optimal festhalten.
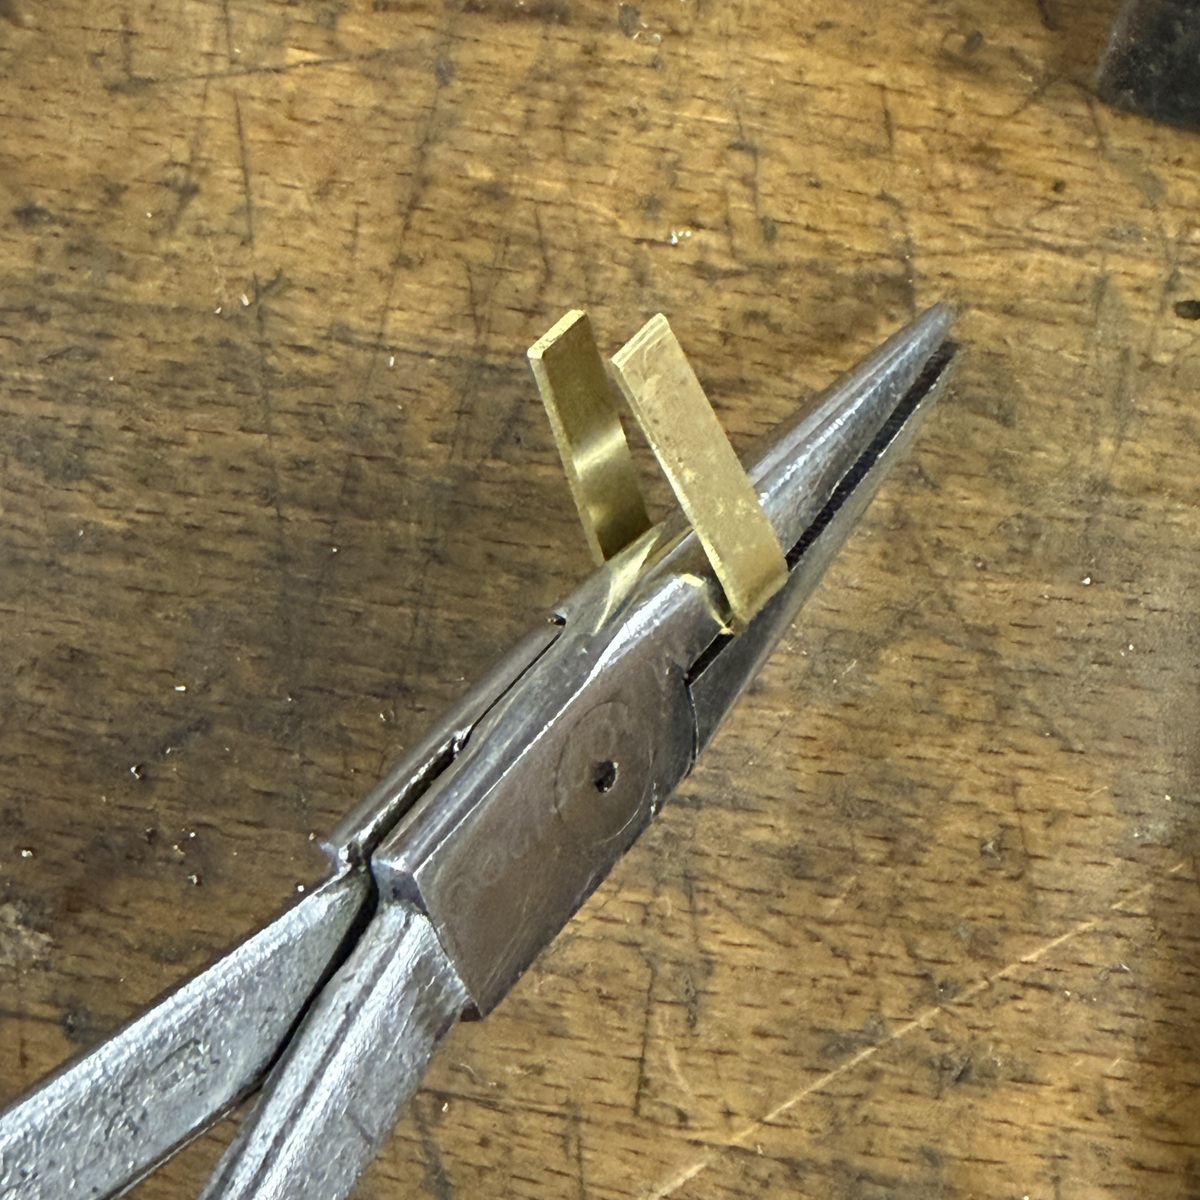
Mit einer Spitzzange halte ich den Messingstreifen in der Mitte fest und biege die beiden seitlichen Laschen nach oben.
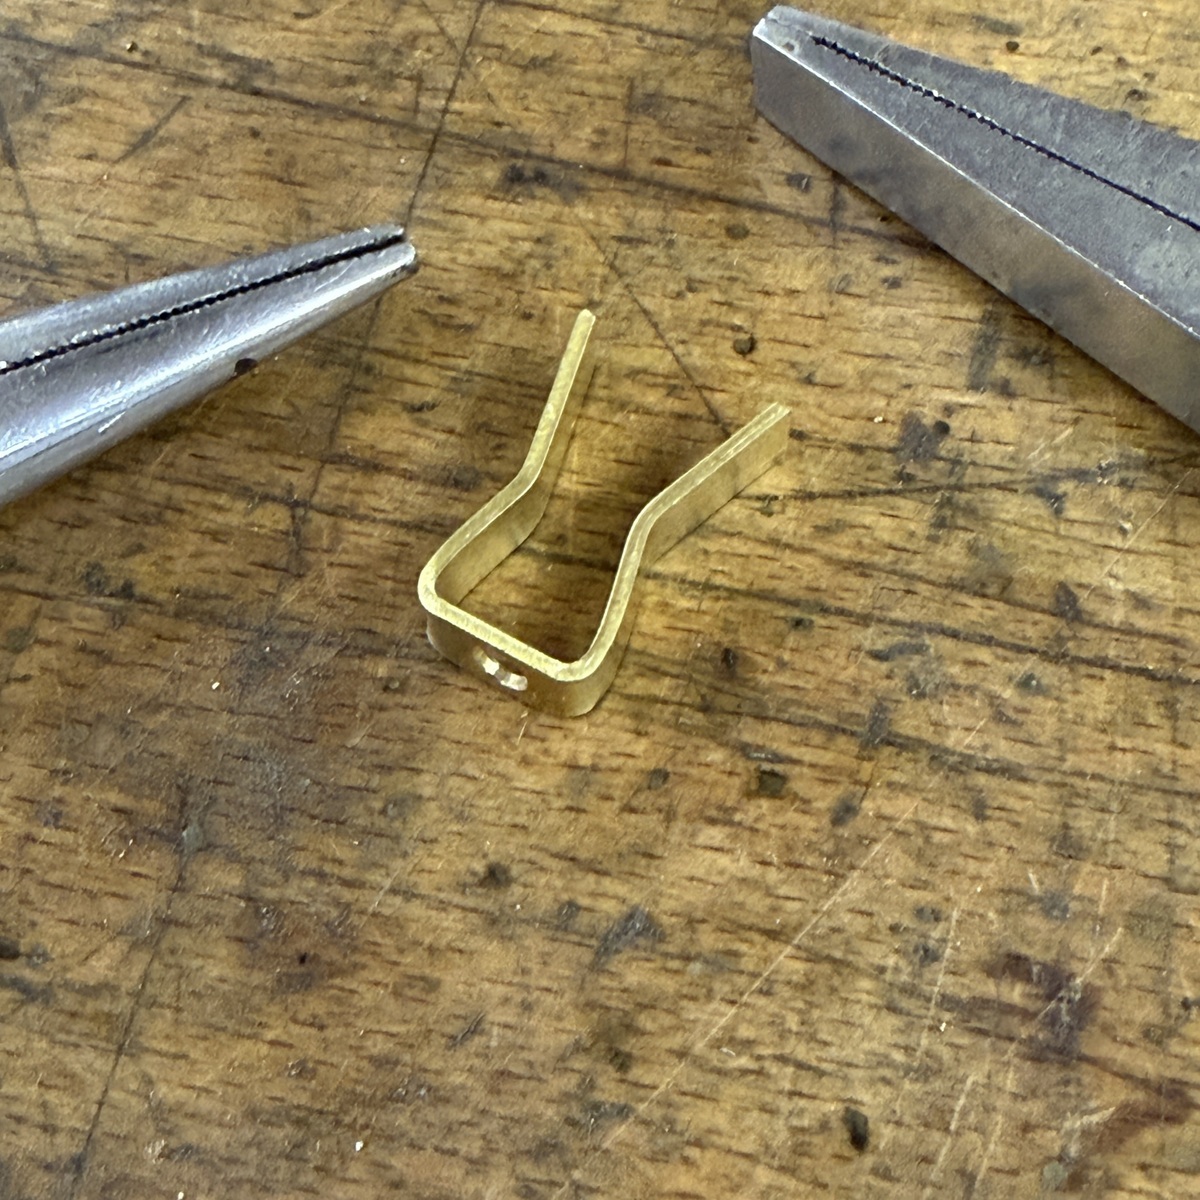
Die weiteren Abkantungen forme ich mit einer zweiten Zange, während die erste Zange das Blech weiterhin festhält. Auf dem Bild ist zu erkennen, wie die Spange ihre endgültige Form erhält.
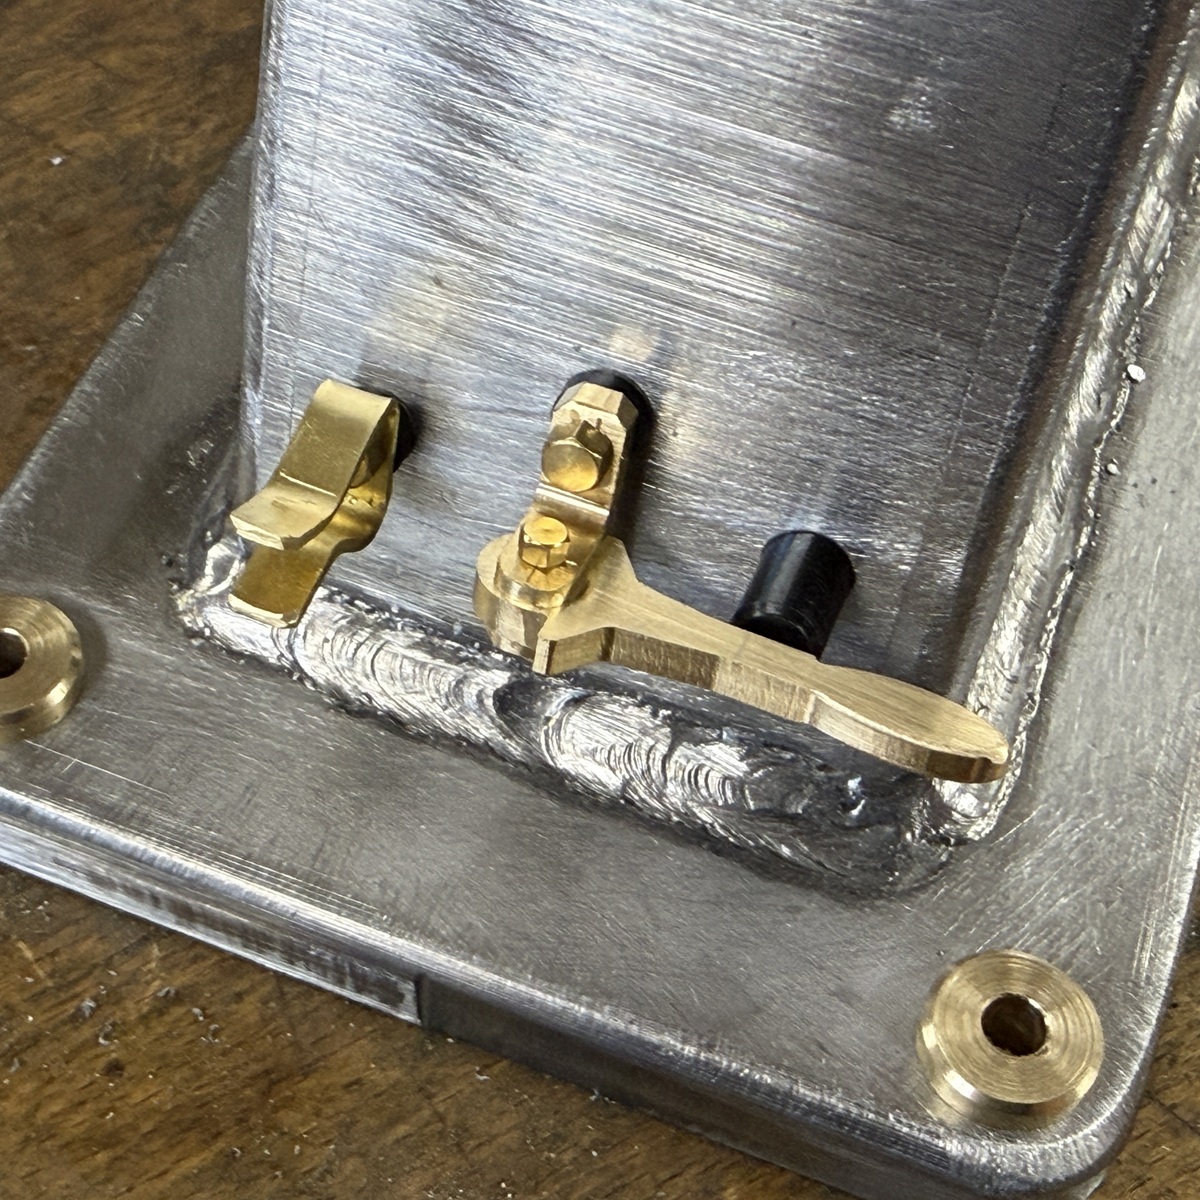
Nun sind der Schalthebel und die Schalterspange montiert. Die Kunststoffbuchsen isolieren beide Bauteile elektrisch gegenüber dem Stahlsockel.
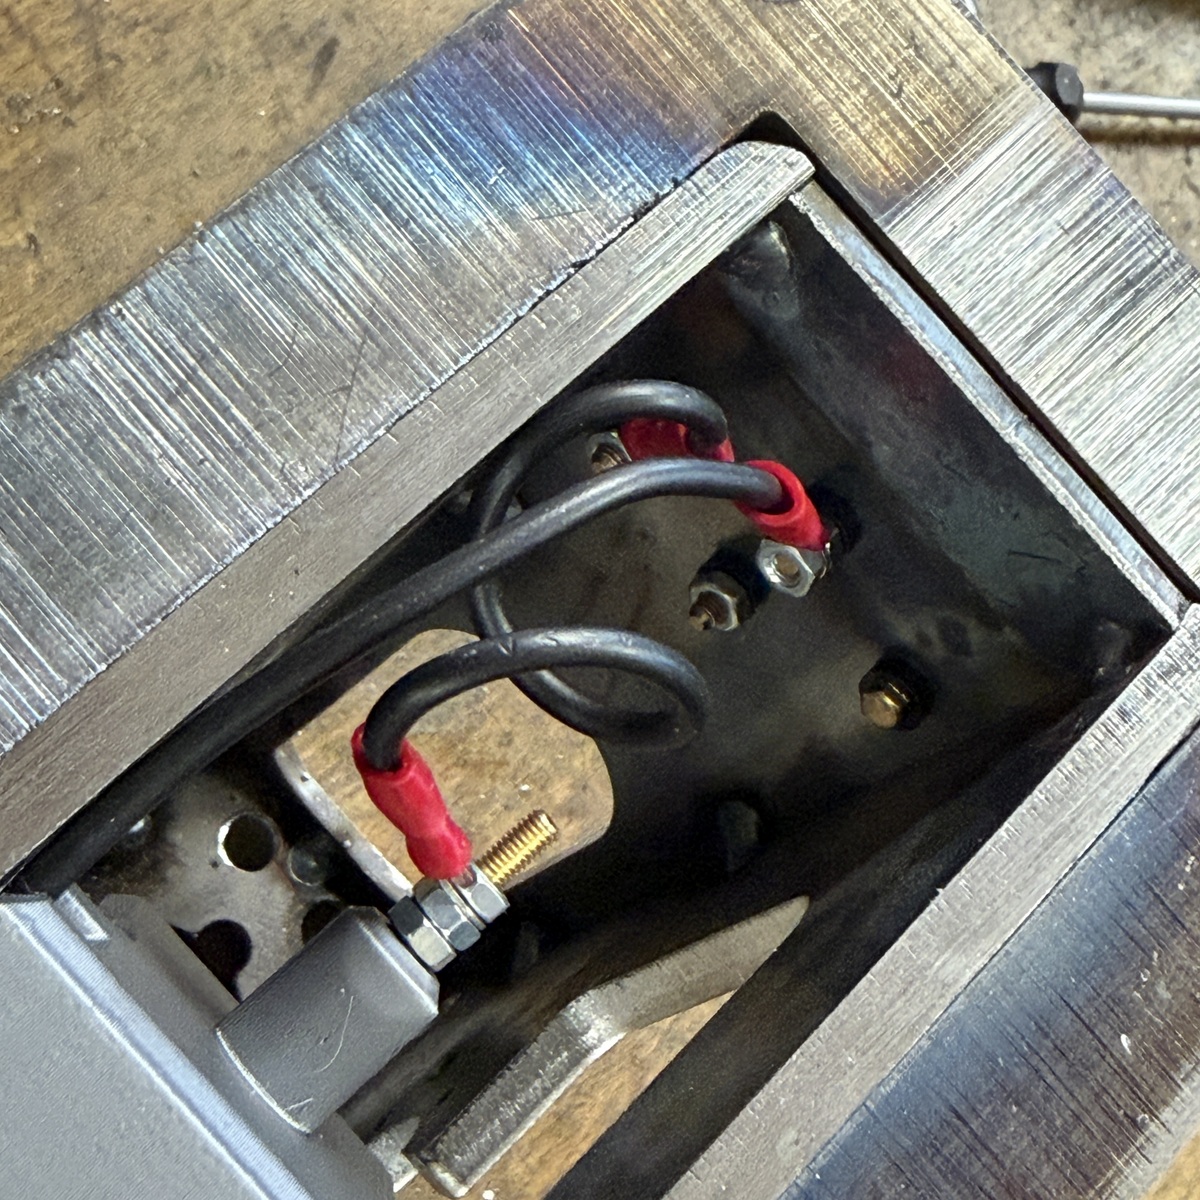
Hier ist die Verkabelung im Inneren des Sockels zu sehen. Ein Pol der Batterie ist mit der Schalterspange verbunden. Wird der Schalthebel betätigt, berührt er die Spange und schließt den Stromkreis. Über den Hebel und das angeschlossene Kabel führt die Verbindung nach oben zur Glühkerze.
Der andere Batteriepol ist über den Messingdeckel des Batteriefachs mit dem Sockel verbunden. Damit dienen der Sockel und die metallisch verbundenen Motorteile als Rückleitung von der Glühkerze zur Batterie.
Glühkerzenstecker fertigen und Kabel befestigen
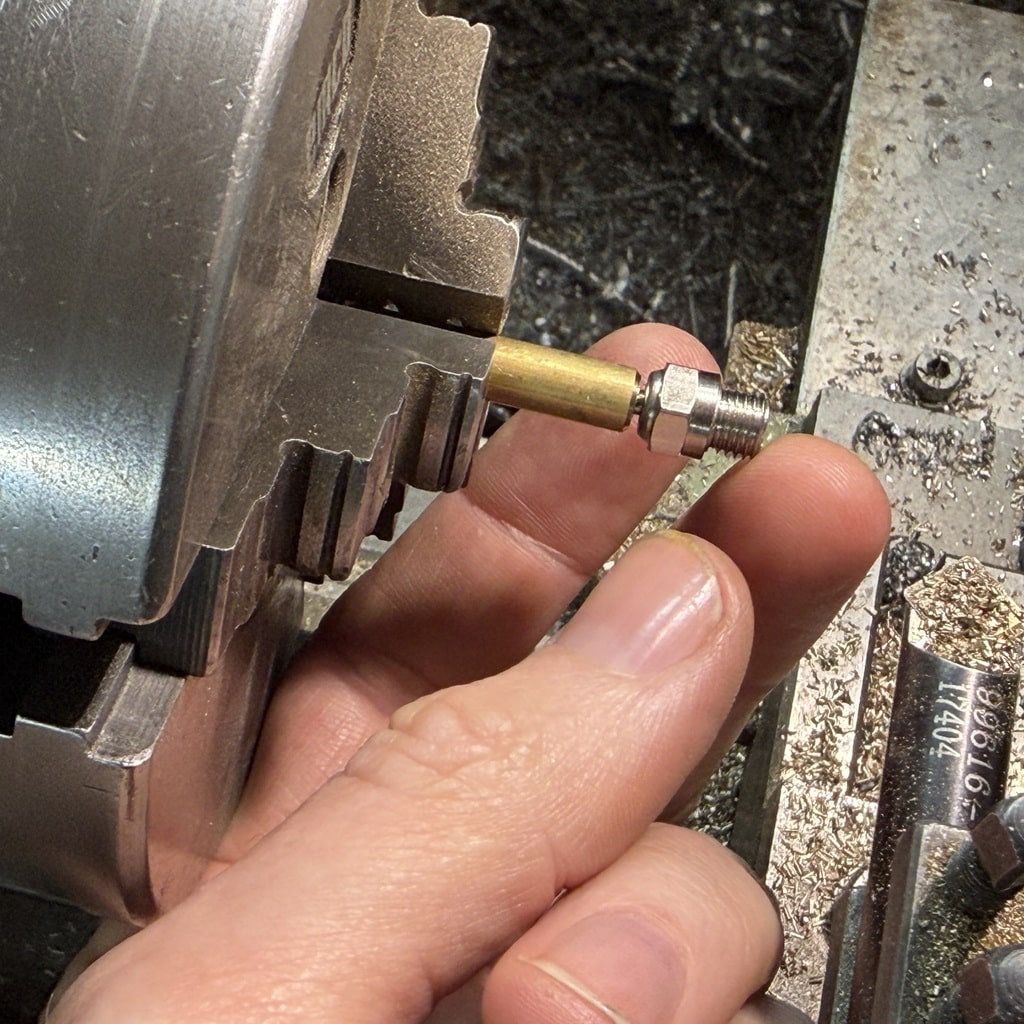
Der Glühkerzenstecker wird aus 8-mm-Messingrundmaterial gefertigt und zunächst auf den passenden Durchmesser abgedreht. Anschließend wird stirnseitig die Aufnahmebohrung für den Anschlussstift der Glühkerze hergestellt. Bitte messen Sie vorher den Stiftdurchmesser der beiliegenden Glühkerze, da dieser etwas variieren kann.
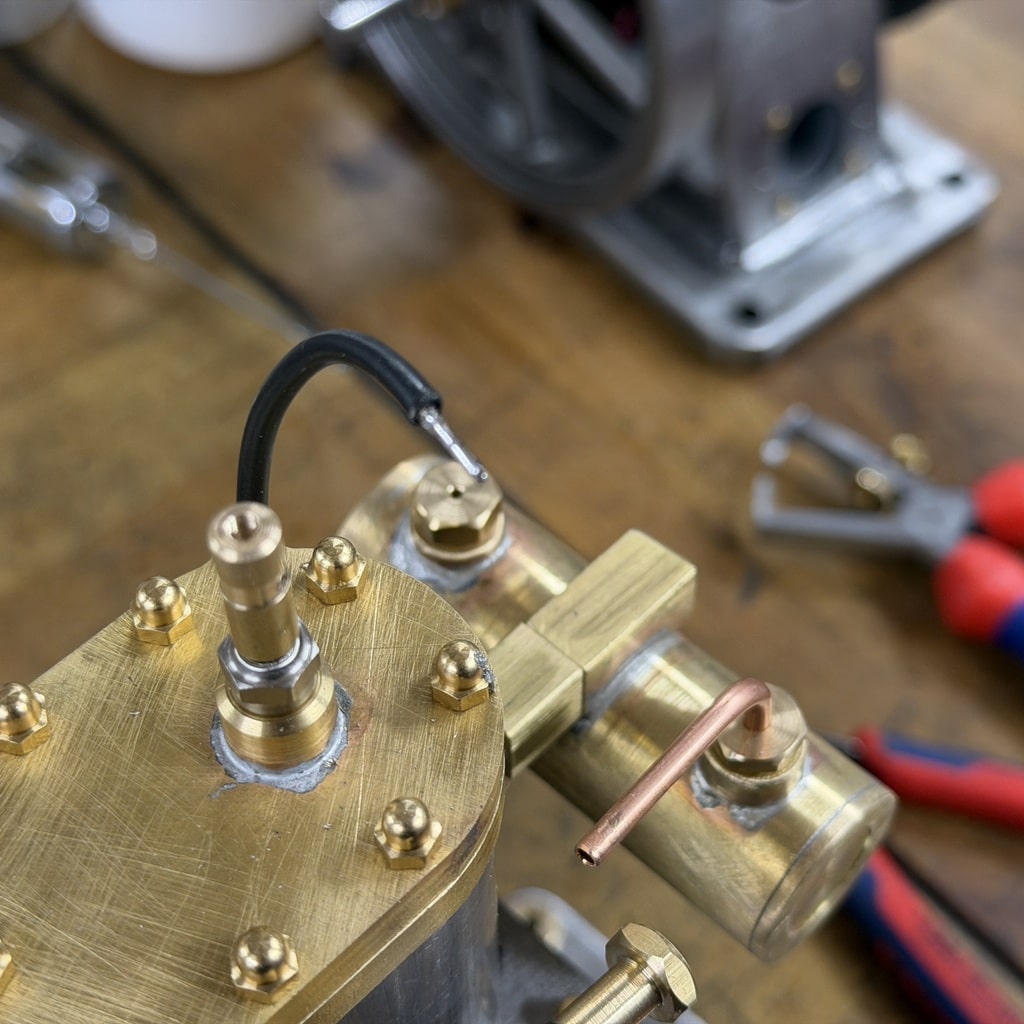
Das Kabelende wird abisoliert, verzinnt und in die Querbohrung des Glühkerzensteckers eingeschoben. Eine Madenschraube fixiert es von oben.
12. Die Baugruppen zusammenführen
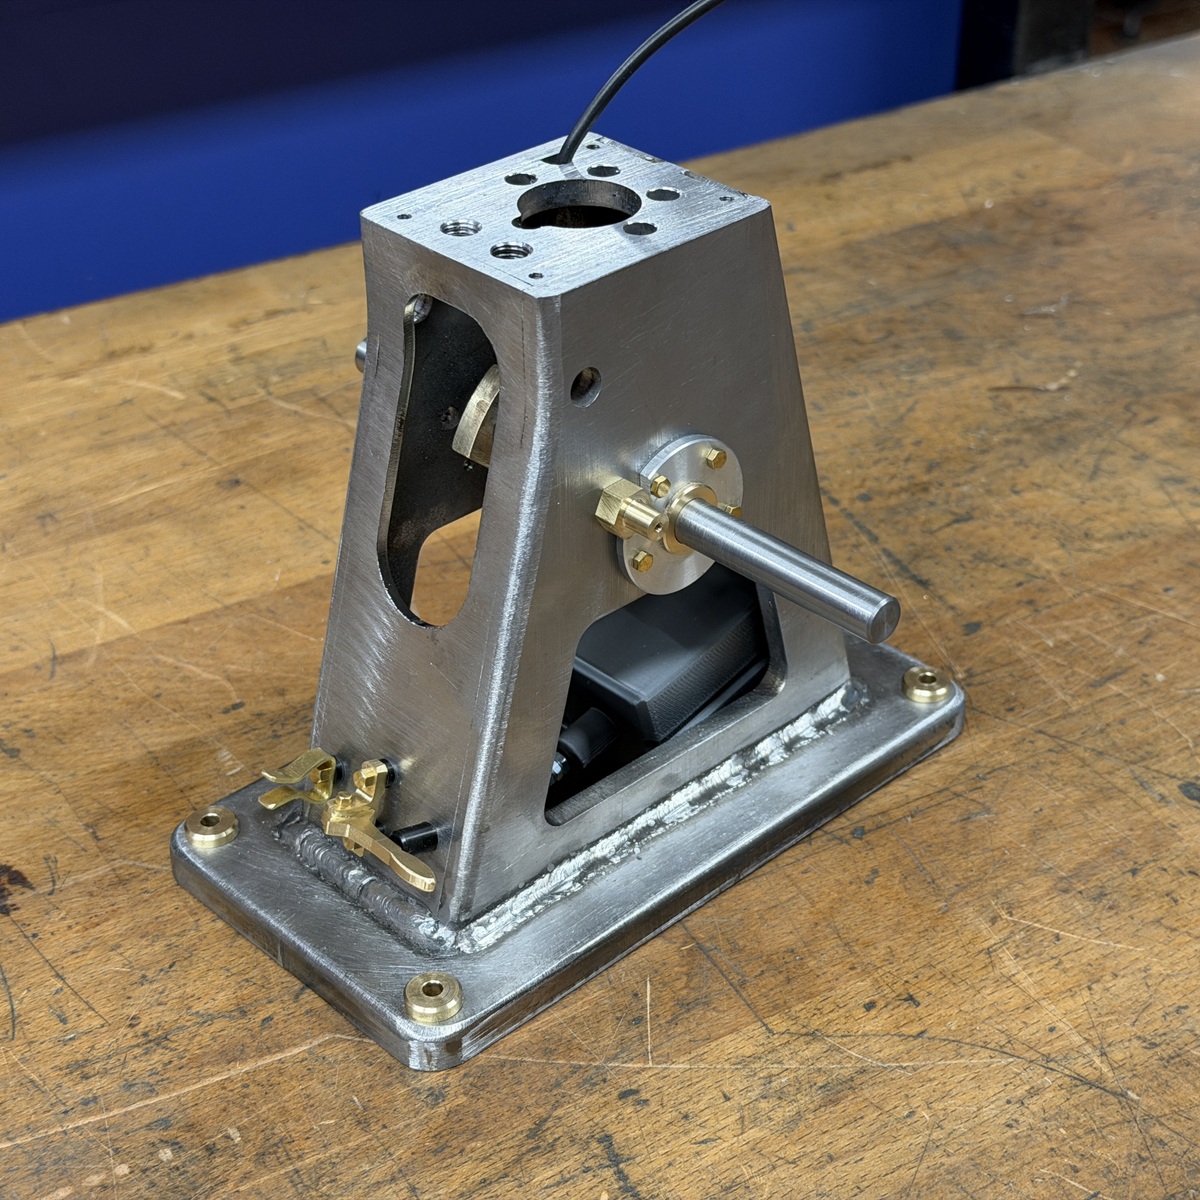
Der Stahlsockel ist nun vollständig montiert und bildet die Basis für den weiteren Aufbau des Motors.
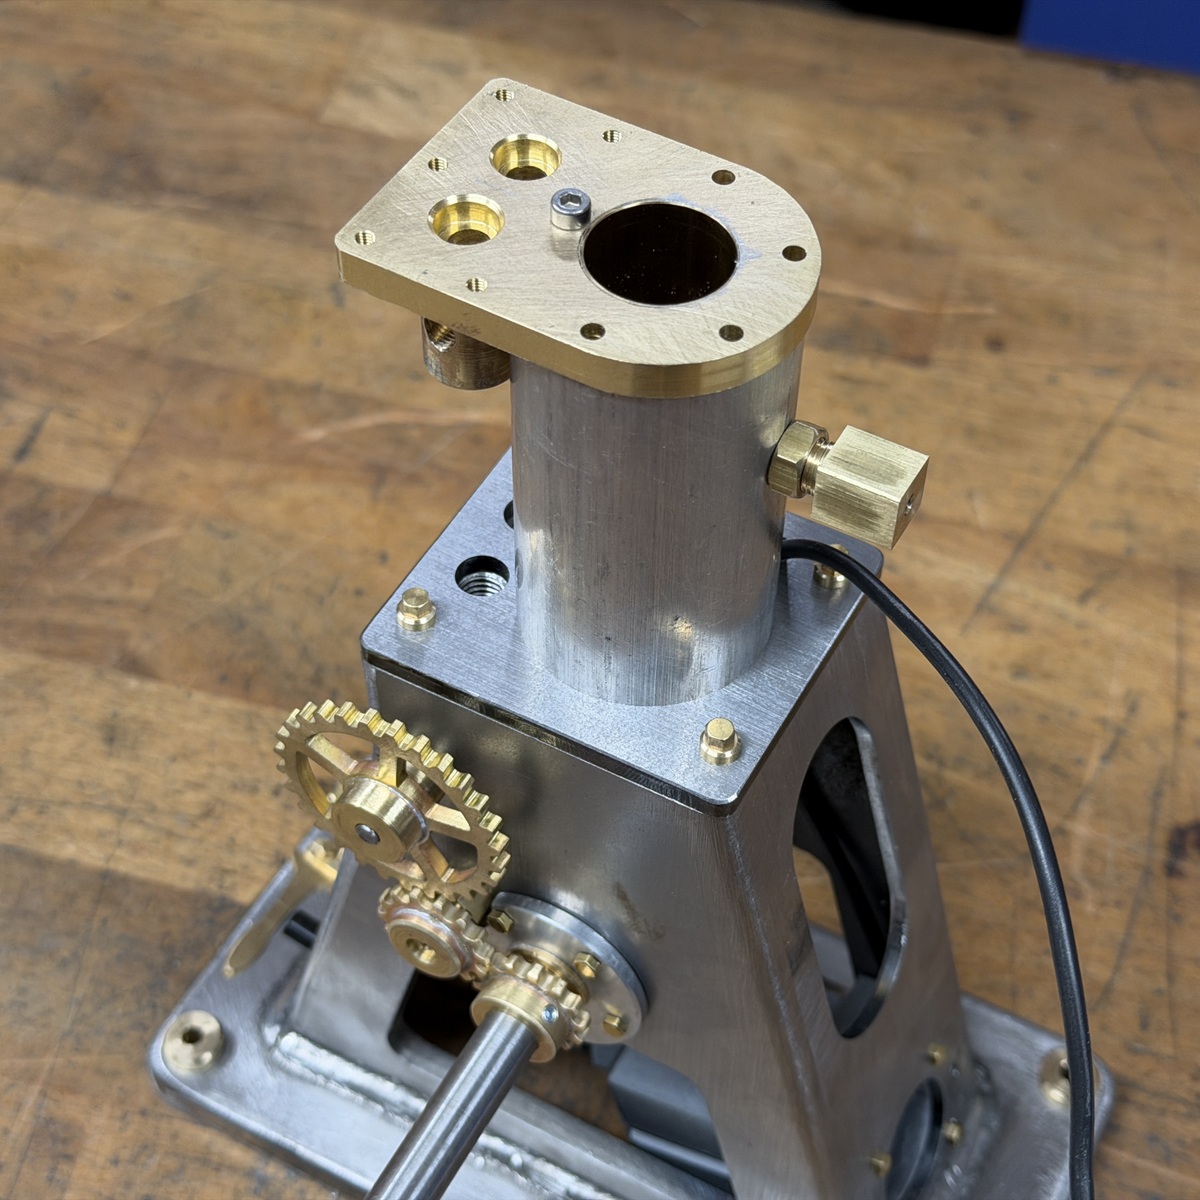
Zylinder, Zylinderkopf und Grundplatte sind jetzt montiert. Damit ist ein weiterer wichtiger Bauabschnitt geschafft.
Langsam wird aus den Einzelteilen ein vollständiger Motor. Jetzt fehlen nur noch einige kleine Details und die Leitungen für die Kraftstoffversorgung.
- Entwicklung stehender Verbrennungsmotor mit stehenden Ventilen - 17. September 2026
- Baubeschreibung für den Stirlingmotor „Laura 2“ - 18. Dezember 2025
- Entwicklung Stirlingmotor ähnlich Lehmann - 11. Januar 2024